Механические свойства и геометрическая сплошность швов при полуавтоматической сварке сплошной проволокой в среде защитных газов (GMAW / 135 по ГОСТ Р ИСО 4063) и порошковой проволокой (FCAW / 114, 136) определяются металлургическим взаимодействием присадочного материала с жидкой ванной и газовой средой. Проволока выступает проводником сварочного тока через контактный наконечник и источником легирующих компонентов, компенсирующих термодинамическое выгорание кремния и марганца при диссоциации углекислого газа. Нарушение соответствия марки проволоки свариваемой марке стали провоцирует образование пор угарного характера и кристаллизационных трещин.
Содержание статьи
- Классификация и маркировка сплошной проволоки по ГОСТ 2246-70 и AWS A5.18
- Металлургия раскисления сварочной ванны кремнием и марганцем
- Порошковые проволоки (FCAW): газозащитные против самозащитных
- Состояние поверхности: омедненная, полированная и полигональная калибровка
- Сводная таблица параметров сварочных проволок
- Часто задаваемые вопросы (FAQ)
- Итоги
Классификация и маркировка сплошной проволоки по ГОСТ 2246-70 и AWS A5.18
Стандарт ГОСТ 2246-70 разделяет проволоку на углеродистую, легированную и высоколегированную. Маркировка строится по буквенно-цифровому принципу: префикс «Св» указывает на сварочное назначение; следующие две цифры отражают среднее содержание углерода в сотых долях процента (08 — 0.08% C); последующие буквы и цифры кодируют легирующие элементы и их массовую долю в целых процентах (Г — марганец, С — кремний, Х — хром, М — молибден). Если содержание элемента менее 1%, цифра не ставится. Суффикс «А» или «АА» в конце марки свидетельствует о пониженном содержании вредных примесей серы и фосфора (в проволоке Св-08Г2С-А: S ≤ 0.025%, P ≤ 0.030%).
В международной практике базовой нормой на углеродистые сплошные проволоки является AWS A5.18. Марка ER70S-6 расшифровывается следующим образом: ER (Electrode/Rod) — плавящийся электрод или пруток; 70 — предел прочности металла шва на растяжение не менее 70 ksi (≈ 485 МПа); S (Solid) — сплошное сечение; 6 — химический индекс с повышенным содержанием кремния (Si 0.80–1.15%) и марганца (Mn 1.40–1.85%), что делает её полным функциональным эквивалентом Св-08Г2С.
Металлургия раскисления сварочной ванны кремнием и марганцем
При дуговой сварке в углекислом газе (CO2) при температурах столба дуги 4000–6000 К происходит интенсивная диссоциация молекул по эндотермической реакции:
Растворенный в жидком железе монооксид железа (FeO) вступает во взаимодействие с углеродом стали: FeO + C ⇄ Fe + CO↑. Если реакция протекает в фазе кристаллизации шва, выделяющийся монооксид углерода не успевает покинуть объем ванны, формируя ситовидные угарные поры. Для блокирования этой реакции в проволоку вводятся легирующие раскислители с большим химическим сродством к кислороду, чем у углерода:
Образующиеся легкоплавкие силикатные комплексы MnO · SiO2 коагулируют и всплывают на поверхность шва в виде твердых стекловидных шлаковых островков, обеспечивая полную сплошность кристаллизующегося металла.
Порошковые проволоки (FCAW): газозащитные против самозащитных
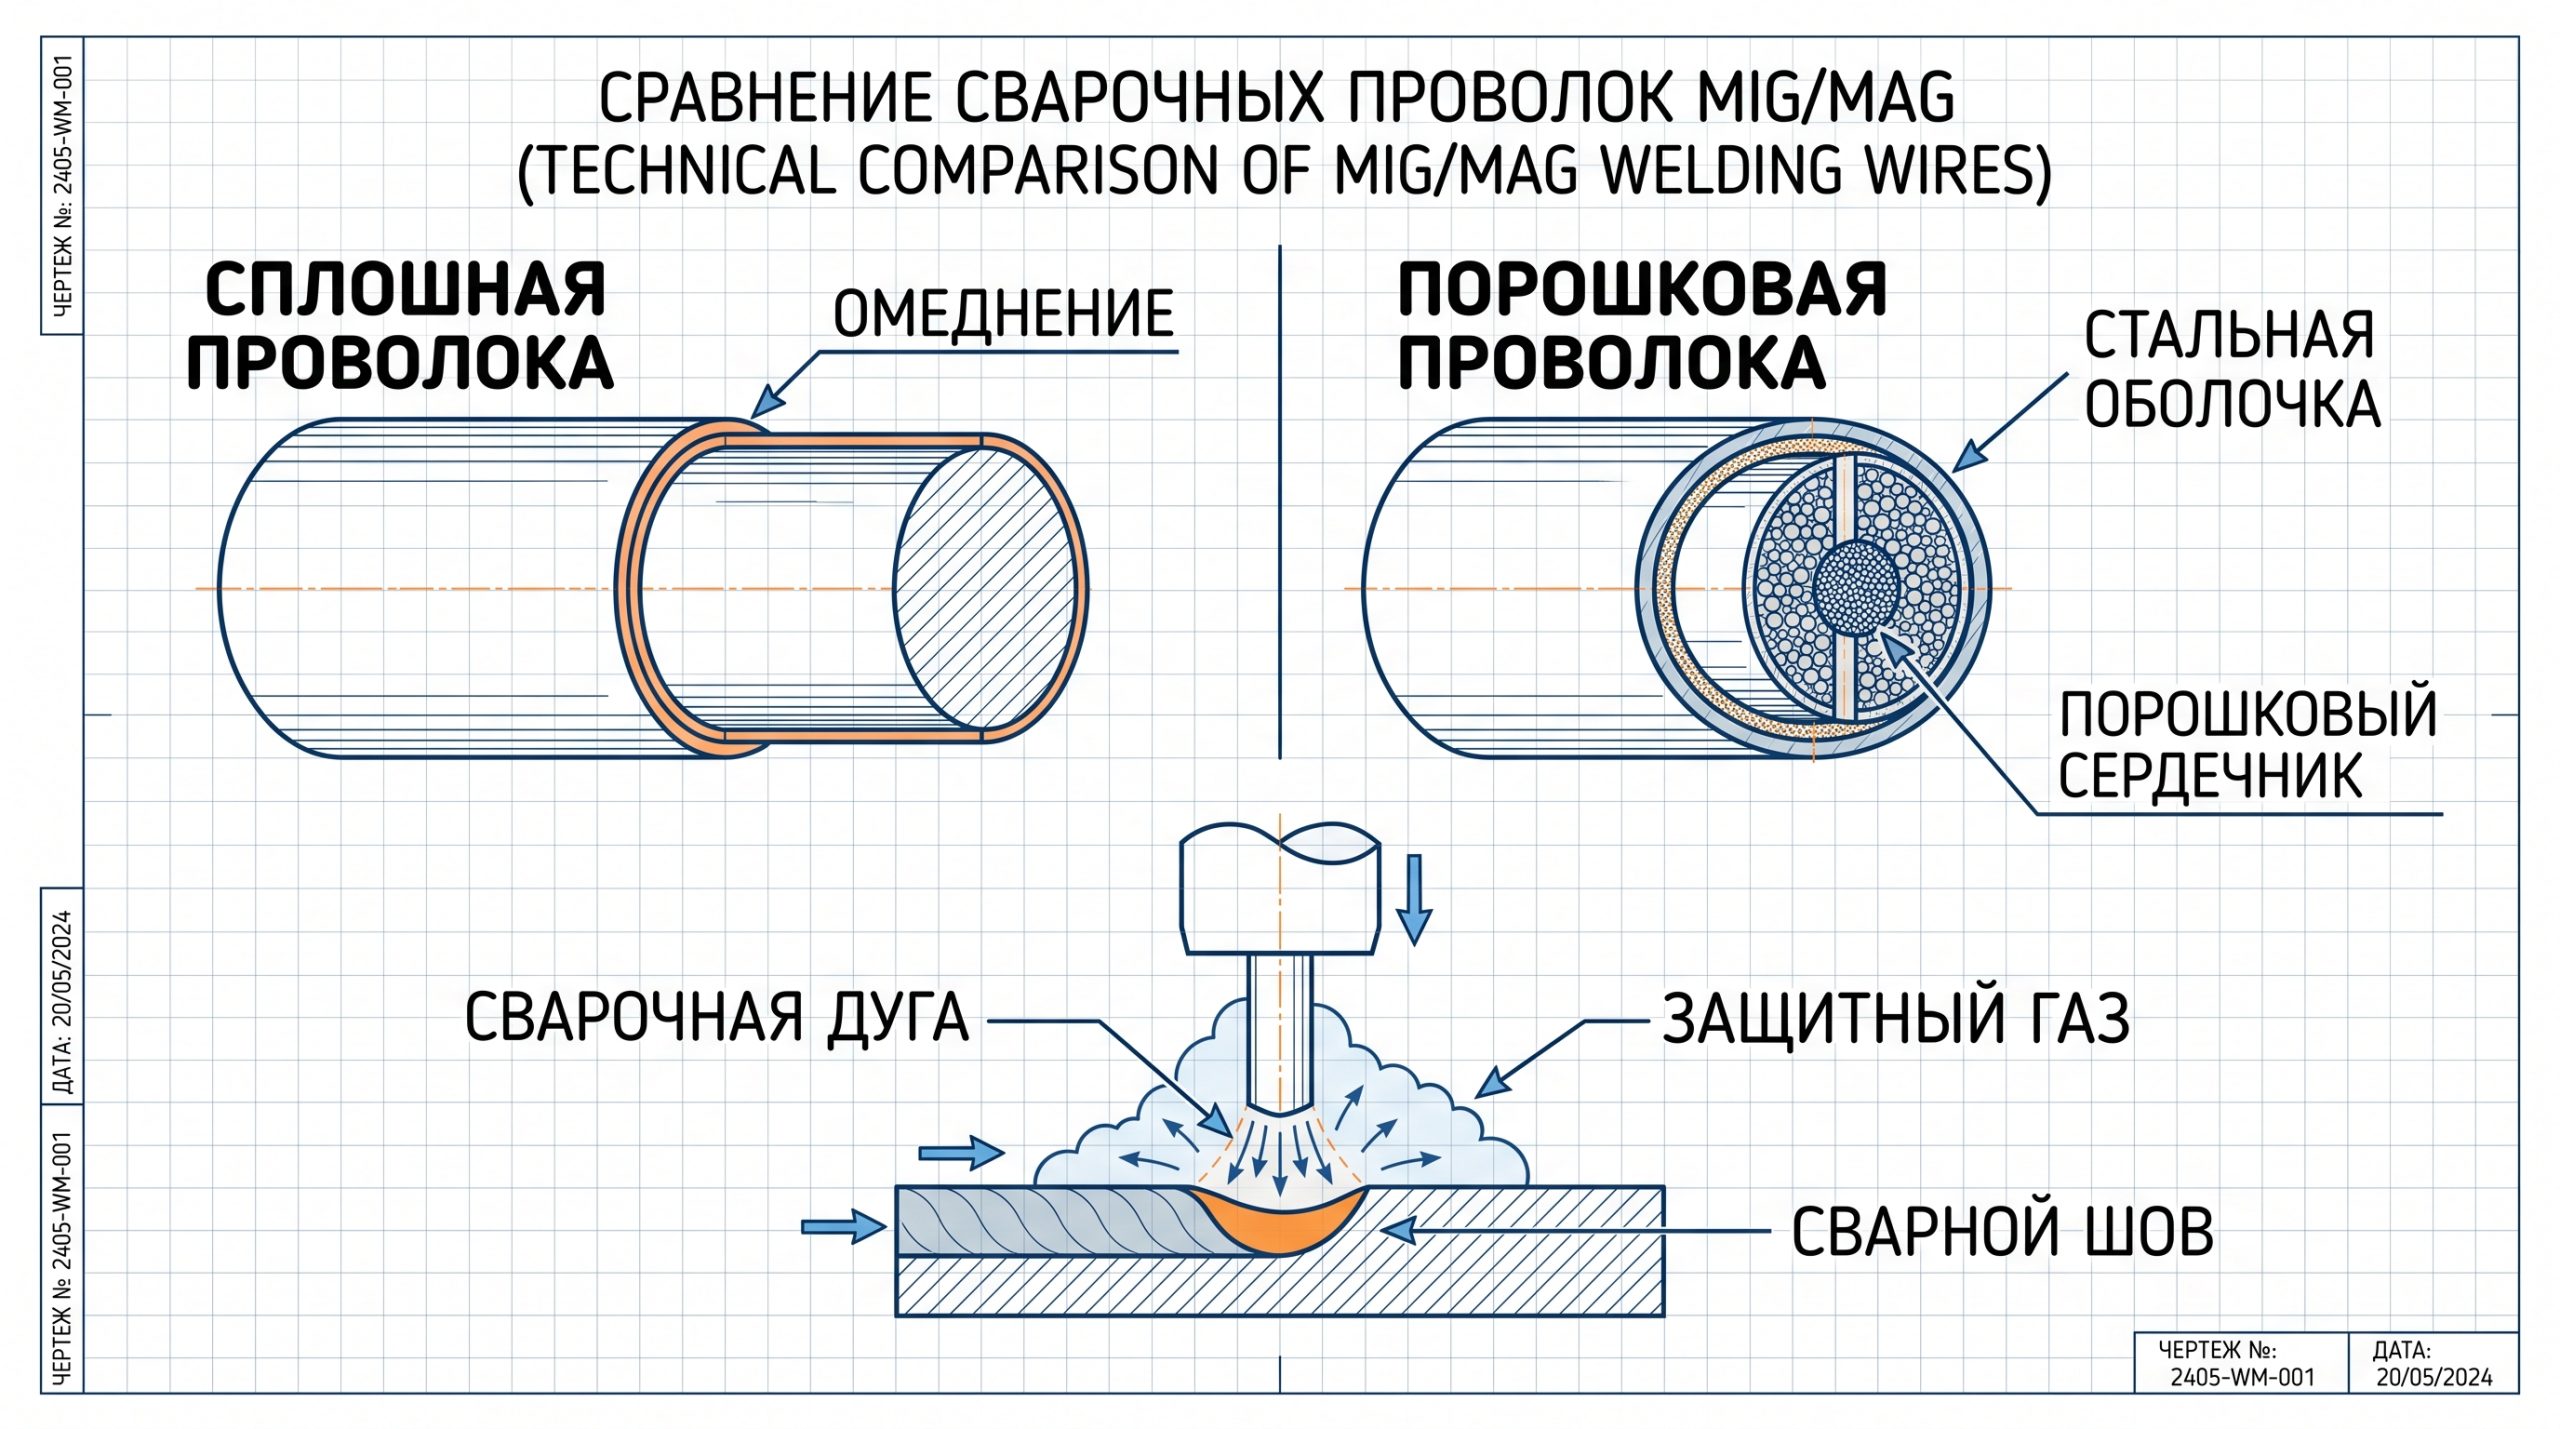
Порошковая проволока представляет собой стальную трубчатую оболочку, заполненную шихтой из раскислителей, шлакообразующих компонентов и ионизаторов. По металлургической классификации AWS A5.20 материалы делятся на две технологические группы:
- Газозащитные (FCAW-G, например, AWS E71T-1M / ГОСТ Р ИСО 17632-A): Эксплуатируются в комбинации со струей защитного газа (M21 или CO2). Рутиловый сердечник содержит компоненты TiO2, формирующие быстрозастывающий тонкий шлаковый чулок. Это удерживает жидкий металл при сварке на вертикали снизу вверх на высоких токах (до 200–220 А для Ø 1.2 мм) со скоростью наплавки до 4.5 кг/ч, превосходящей сплошную проволоку в 2 раза. Металл шва характеризуется мелкозернистой структурой с ударной вязкостью KCV ≥ 47 Дж/см² при −20 °C. Полярность сварки: строго постоянный ток обратной полярности (DCEP).
- Самозащитные (FCAW-S, например, AWS E71T-GS, E71T-11): Функционируют без баллонов с защитным газом (подробнее о технологических различиях читайте в статье о сварке с газом и без газа). Защита от воздуха осуществляется за счет диссоциации фторидов и карбонатов сердечника. Для связывания растворенного азота в шихту вводится мощный нитридообразователь — алюминий (Al). Внимание: марка E71T-GS стандартизирована исключительно для однопроходных швов; сварка ею многопроходных швов категорически запрещена, так как накопление свободного алюминия в металле (до Al > 1.5%) вызывает интерметаллидное охрупчивание стали с падением ударной вязкости до околонулевых величин. Полярность: постоянный ток прямой полярности (DCEN), где заземление подключается к плюсу, а горелка — к минусу.
Состояние поверхности: омедненная, полированная и полигональная калибровка
Омеднение проволоки (слой электролитически нанесенной меди толщиной 0.15–0.40 мкм) служит для предотвращения коррозии при складском хранении и стабилизации электрического перехода между медным наконечником и движущейся проволокой. Однако при интенсивной подаче на роликах механизма происходит шелушение меди. Медная микростружка забивает витки тефлонового или стального направляющего канала, вызывая пульсации скорости подачи проволоки (WFS). Альтернативой выступает неомедненная полированная проволока с модифицированной поверхностью, обработанной сухими технологическими мыльными смазками, исключающими насыщение шва медью и снижающими выделение аэрозолей на 20%.
Сводная таблица параметров сварочных проволок
Для практического расчета параметров подачи и скорости наплавки используйте онлайн-калькулятор режимов MIG/MAG сварки, а оценить потребность присадки на погонный метр шва поможет калькулятор расхода сварочных материалов.
| Марка (ГОСТ / AWS) | Тип проволоки | Защитная среда / Полярность | Химический состав (основа) | Предел текучести Re / Ударная вязкость KCV | Область технологического применения |
|---|---|---|---|---|---|
| Св-08Г2С / ER70S-6 | Сплошная омедненная | CO2, Ar + 18–20% CO2 / DCEP | C: 0.06–0.14%, Si: 0.8–1.1%, Mn: 1.4–1.85% | Re ≥ 420 МПа, KCV ≥ 47 Дж/см² (−20 °C) | Стали 09Г2С, Ст3сп, Сталь 20, трубопроводы, рамы |
| Св-08А / ER70S-3 | Сплошная углеродистая | CO2 / DCEP | C: ≤ 0.10%, Si: 0.03–0.12%, Mn: 0.35–0.60% | Re ≥ 300 МПа, KCV ≥ 29 Дж/см² (0 °C) | Сварка под флюсом малонагруженных деталей из низкоуглеродистых сталей |
| Св-08ХМ | Сплошная низколегированная | Ar + 18% CO2 / DCEP | C: ≤ 0.10%, Cr: 0.9–1.2%, Mo: 0.4–0.6% | Re ≥ 440 МПа, KCV ≥ 49 Дж/см² (−20 °C) | Котлостроение, теплоустойчивые стали типа 12МХ, 15ХМ |
| E71T-1M | Порошковая газозащитная | Ar + 15–25% CO2 / DCEP | Рутиловый сердечник с Mn-Si деоксидантами | Re ≥ 400 МПа, KCV ≥ 47 Дж/см² (−20 °C) | Судостроение, мостостроение, пространственные стыки |
| E71T-GS | Порошковая самозащитная | Без внешней защиты / DCEN | Фторидно-алюминиевая шихта | Re ≥ 380 МПа, KCV не нормируется | Монтажная сварка тонколистовой оцинковки, однопроходная |
| E71T-11 | Порошковая самозащитная | Без внешней защиты / DCEN | Карбонатно-бариевый сердечник | Re ≥ 400 МПа, KCV ≥ 27 Дж/см² (0 °C) | Многопроходная монтажная сварка конструкционной стали |
Часто задаваемые вопросы (FAQ)
Вопрос: Почему самозащитная проволока E71T-GS сваривает нестабильно при подключении горелки на плюс (DCEP)?
Ответ: Конструкция самозащитной проволоки требует максимального катодного распыления и нагрева самого присадочного материала для эффективного разложения порошковой шихты. При прямой полярности (DCEN: минус на горелке) бомбардировка торца проволоки положительными ионами обеспечивает стабильное плавление трубчатой оболочки одновременно с сердцевиной. При включении DCEP проволока плавится крупными каплями с разбрызгиванием свыше 40%, шлак не успевает сформировать изоляционный купол, и металл насыщается азотом из воздуха.
Вопрос: Какая проволока обеспечивает лучшую зачистку шва от окалины: ER70S-3 или ER70S-6?
Ответ: Проволока ER70S-6 превосходит ER70S-3 за счет удвоенного содержания кремния (до 1.15% против 0.45% у ER70S-3) и марганца (до 1.85%). В процессе сварки кремний восстанавливает оксиды железа FeO, содержащиеся в поверхностной окалине, предотвращая пористость. ER70S-3 предназначена для травленого или механически зачищенного металла без следов оксидов.
Вопрос: Допускается ли замена проволоки Св-08Г2С на китайские аналоги марки ER70S-6 на ответственных объектах?
Ответ: Замена допускается только при условии наличия свидетельства НАКС (Национальное Агентство Контроля Сварки) с аттестацией конкретной партии по группам технических устройств (МО, СК, НГДО, ГО). Ряд недорогих партий ER70S-6 характеризуется неравномерным содержанием фосфора (P > 0.035%) и нестабильным диаметром проволоки по длине бунты, что приводит к заклиниванию в наконечнике и образованию горячих трещин в корневых проходах.
Вопрос: В чем выражается преимущество бесшовной порошковой проволоки перед замковой?
Ответ: Бесшовная проволока получается методом непрерывной лазерной сварки продольного стыка трубки с последующей калибровкой и термообработкой. Она полностью герметична, исключает сорбцию атмосферной влаги шихтой при хранении ([H]дифф стабильно ≤ 3–4 мл/100 г) и допускает омеднение поверхности, что дает бесперебойную подачу в роботизированных сварочных ячейках без замятия в приводах.
Вопрос: Как правильно соотнести диаметр проволоки с толщиной свариваемого металла?
Ответ: Для тонколистового металла 0.6–1.5 мм (кузовные элементы, тонкостенный профиль) базовым стандартом является диаметр Ø 0.8 мм. Для конструкционных сталей толщиной 3–8 мм оптимален диаметр Ø 1.0 мм, а для тяжелых металлоконструкций и толщин от 8–10 мм применяют проволоку Ø 1.2–1.6 мм. Полную сетку подбора режимов и силы тока смотрите в руководстве по подбору диаметра проволоки для полуавтомата MIG/MAG.
Итоги
- Проволока Св-08Г2С (ER70S-6) является базовым материалом для сварки углеродистых и низколегированных сталей благодаря легированию кремнием (до 1.15%) и марганцем (до 1.85%), исключающему пористость от окисления углекислым газом.
- Газозащитная порошковая проволока E71T-1M повышает коэффициент наплавки до 4.5 кг/ч и позволяет выполнять вертикальные швы снизу вверх на повышенных токах.
- Самозащитная проволока E71T-GS предназначена исключительно для однопроходных соединений; многослойная наплавка приводит к алюминиевому охрупчиванию металла шва.
- Качество токоподвода напрямую зависит от калибровки и чистоты поверхности проволоки: полированная проволока предотвращает засорение подающих трактов медной стружкой.