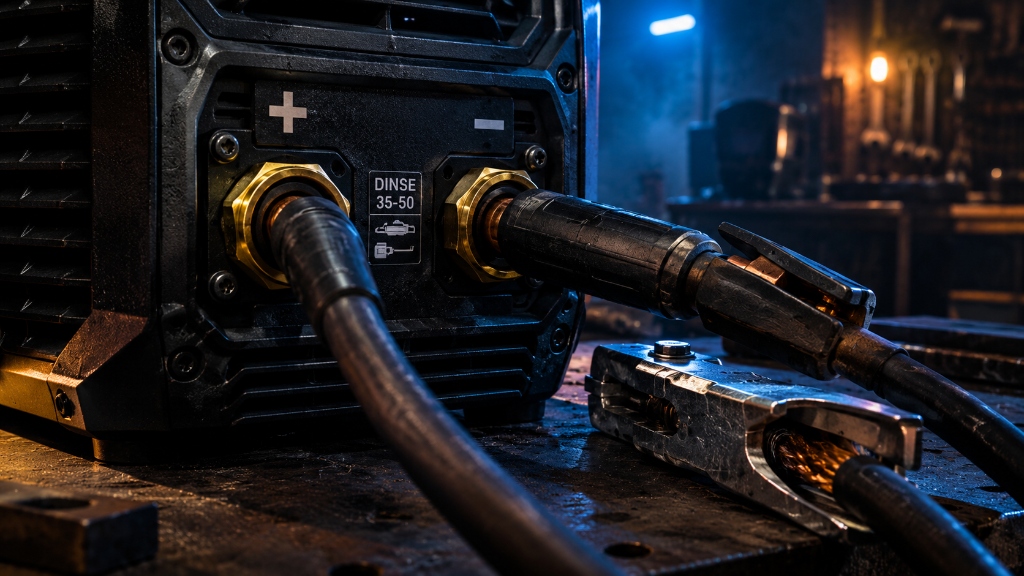
В дуговых методах сварки выбор рода тока и полярности подключения электродов прямо определяет вектор движения свободных электронов и положительных ионов в ионизированном газовом столбе дуги. С этим физическим процессом связано распределение выделяемой тепловой энергии между изделием и сварочным электродом, стабильность катодного пятна, разрушение поверхностных тугоплавких оксидных пленок и результирующая геометрия провара. Ошибка в коммутации силовых кабелей на панелях инвертора приводит к брызгообразованию, сквозным прожогам кромок, несплавлениям или полному разрушению неплавящегося вольфрамового электрода.
Содержание статьи
- Физика дуги: термоэлектронная эмиссия, анодное и катодное пятно
- Прямая полярность постоянного тока (DCEN / DC-): параметры и применение
- Обратная полярность постоянного тока (DCEP / DC+): специфика и назначение
- Металлургический парадокс: полярность порошковой самозащитной проволоки (FCAW-S)
- Переменный ток (AC): катодная очистка алюминия и борьба с магнитным дутьем
- Сводная таблица схем подключения сварочных кабелей
- Часто задаваемые вопросы (FAQ)
- Резюме главного инженера-технолога
Физика дуги: термоэлектронная эмиссия, анодное и катодное пятно
Электрическая дуга представляет собой квазинейтральную плазму, перенос заряда в которой осуществляется отрицательно заряженными электронами и положительными ионами защитного газа. Электроны, выбиваемые из катода за счет термоэлектронной и автоэлектронной эмиссии, разгоняются электрическим полем и бомбардируют поверхность анода. За счет кинетической энергии удара электронов и выделения работы выхода на аноде генерируется мощный тепловой поток. Напротив, положительные ионы газа движутся к катоду, отдавая свою энергию катодному пятну при рекомбинации.
В классической дуге открытого типа и в среде углекислого газа распределение баланса тепла составляет приблизительно 65–70% на аноде (положительный полюс, «+») и 30–35% на катоде (отрицательный полюс, «-»). В инертных газах (аргон, гелий) при сварке неплавящимся электродом физика процессов на катоде меняется за счет высокой концентрации термоэмиссии вольфрама, что исключает возможность подключения горелки к плюсу.
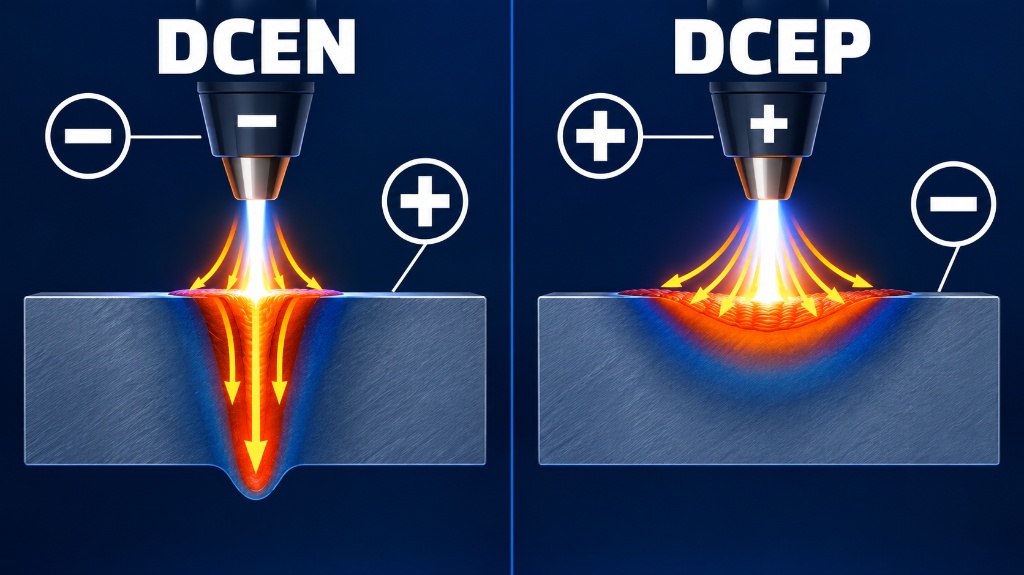
Прямая полярность постоянного тока (DCEN / DC-)
При прямой полярности (Direct Current Electrode Negative):
- Электрододержатель / горелка: подключается к отрицательной клемме («минус»).
- Свариваемое изделие (зажим массы): подключается к положительной клемме («плюс»).
Поскольку анодом является свариваемая деталь, она принимает интенсивный электронный удар, что дает концентрированный глубокий прогрев. Данное включение обеспечивает:
- TIG-сварка сталей и титана (GTAW): Единственно верная схема для неплавящегося вольфрама. Электроны уходят из электрода, охлаждая его. Вольфрамовая игла диаметром 2,4 мм держит ток до 200–250 А без расплавления кончика.
- MMA-сварка толстостенного металла электродами с основным покрытием: Обеспечивает максимальную глубину проплавления корня шва. Для подбора режимов используйте интерактивный Калькулятор режимов ручной дуговой сварки (MMA).
- Воздушно-дуговая и электродуговая резка: Гарантирует максимальную скорость проплавления полостей и среза дефектных участков.
Обратная полярность постоянного тока (DCEP / DC+)
При обратной полярности (Direct Current Electrode Positive):
- Электрододержатель / сварочная горелка: подключается к положительной клемме («плюс»).
- Свариваемое изделие (зажим массы): подключается к отрицательной клемме («минус»).
Анодная область сосредотачивается на торце плавящегося электрода или сварочной проволоки. Скорость плавления присадочного металла резко возрастает, а удельный теплоприток в саму деталь снижается, формируя более широкий валик с умеренным проплавлением. Сферы безальтернативного применения:
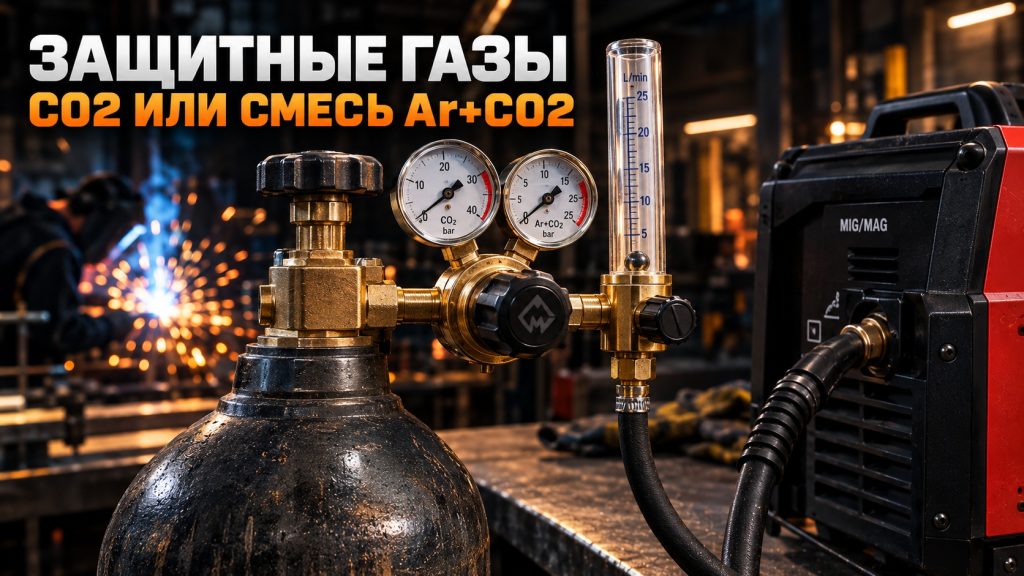
- MIG/MAG сварка сплошной проволокой в среде защитных газов (CO2, Ar + CO2): DCEP гарантирует стабильный мелкокапельный и струйный перенос, мягкое горение дуги и надежное сплавление без образования грубых валиков. Подробные параметры токов для электродов и проволок приведены в материале Таблица сварочного тока для электродов.
- MMA-сварка тонколистового металла и нержавеющих сталей: Электроды с рутиловым и основным покрытием на обратной полярности исключают прожоги кромок и гарантируют равномерный переход легирующих элементов из покрытия в шов без выгорания. Подробнее о классификации процесса читайте в базовой статье Что такое дуговая сварка MMA: основы технологии.
Металлургический парадокс: полярность порошковой самозащитной проволоки (FCAW-S)
Начинающие сварщики совершают фатальную ошибку, пытаясь сваривать металл самозащитной порошковой проволокой (без внешнего баллона) на заводской настройке полуавтомата — обратной полярности (DCEP). Для порошковой проволоки СТРОГО ТРЕБУЕТСЯ ПРЯМАЯ ПОЛЯРНОСТЬ (DCEN: минус на горелке, плюс на детали).
Причина кроется в строении порошковой проволоки: внутри тонкой стальной оболочки запрессованы шлакообразующие, газообразующие и деоксидирующие компоненты. Если подать на проволоку «плюс» (DCEP), оболочка сгорит раньше сердечника. Флюс выпадет в сварочную ванну нерасплавленным комком, газовая защита сорвется, и шов покроется сплошным «червивым» ситом газовых пор и шлаковых раковин. При прямой полярности (DCEN) отрицательно заряженный торец проволоки прогревается равномерно, газовые и шлаковые компоненты сердечника разлагаются своевременно, вытесняя атмосферный кислород и азот из зоны горения.
Переменный ток (AC): катодная очистка алюминия и борьба с магнитным дутьем
Переменный синусоидальный или прямоугольный ток (AC) циклически меняет полярность с заданной частотой (от 50 до 250 Гц в инверторах TIG):
- TIG-сварка алюминия и магния: Поверхность алюминия покрыта пленкой тугоплавкого оксида (Al2O3, Tпл ≈ 2050 °C), в то время как чистый металл плавится при 660 °C. В полупериод обратной полярности (EP, плюс на электроде) массивные положительные ионы аргона бомбардируют сварочную ванну, физически взламывая и срывая оксид (эффект катодного распыления / катодной очистки). В полупериод прямой полярности (EN, минус на электроде) идет глубокое проплавление металла и остывание вольфрамового наконечника. Баланс полярности позволяет регулировать ширину очистки и глубину провара.
- Борьба с магнитным дутьем при MMA-сварке: При сварке постоянным током ферромагнитных толстых сталей массивные магнитные поля вызывают отклонение столба дуги (магнитное дутье), выдувая жидкий металл и срывая защиту. Переход на переменный ток частотой 50 Гц полностью компенсирует воздействие остаточного намагничивания.
Сводная таблица схем подключения сварочных кабелей
| Процесс сварки | Материал | Требуемая полярность | Подключение горелки / держателя | Подключение массы (детали) | Технологическое обоснование |
|---|---|---|---|---|---|
| MMA (РД) | Углеродистая сталь (толстая) | DCEN (прямая) | Клемма МИНУС (-) | Клемма ПЛЮС (+) | Максимальная глубина проплавления кромок. |
| MMA (РД) | Тонкий лист, нержавейка | DCEP (обратная) | Клемма ПЛЮС (+) | Клемма МИНУС (-) | Стабильное горение дуги, исключение прожогов. |
| MIG/MAG с газом | Сталь, нержавейка, алюминий | DCEP (обратная) | Клемма ПЛЮС (+) | Клемма МИНУС (-) | Плавный перенос металла, минимум брызг. |
| FCAW-S (без газа) | Углеродистые стали | DCEN (прямая) | Клемма МИНУС (-) | Клемма ПЛЮС (+) | Плавление оболочки синхронно с флюсовым ядром. |
| TIG (РАД) | Стали, титан, медь, никель | DCEN (прямая) | Клемма МИНУС (-) | Клемма ПЛЮС (+) | Защита вольфрама от перегрева и расплавления. |
| TIG (РАД) | Алюминий, магниевые сплавы | AC (переменный ток) | Фаза TIG горелки | Обратный кабель AC | Разрушение оксидной пленки Al2O3 катодной чисткой. |
Часто задаваемые вопросы (FAQ)
Вопрос: Что произойдет, если варить TIG-горелкой на обратной полярности (DCEP)?
Ответ: Вольфрамовый электрод мгновенно оплавится и свернется в крупную каплю уже при токе 30–40 А, так как анодное тепло сконцентрируется на кончике иглы. Вольфрам начнет испаряться и загрязнит сварной шов тяжелыми металлическими включениями.
Вопрос: Как визуально понять, что полуавтомат варит порошковой проволокой на неправильной полярности?
Ответ: Дуга издает оглушительный треск вместо стабильного гула, расплавленный металл разлетается крупными каплями на расстояние до 2–3 метров, а на поверхности остывающего валика видны черные поры и несгоревшие остатки сердечника.
Вопрос: Все ли штучные электроды (MMA) можно подключать на прямую полярность?
Ответ: Нет. Большинство электродов с основным покрытием (УОНИ-13/55, AWS E7018) разрабатываются преимущественно под обратную полярность DCEP (хотя некоторые модификации допускают DCEN). Электроды с рутиловым покрытием (МР-3, АНО-21, AWS E6013) одинаково стабильно горят на DCEN, DCEP и переменном токе AC.
Итог
Полярность — первичный технологический рычаг управления дугой. Неправильно выбранная полярность перечеркивает расчетную металлургию покрытия электрода или порошковой шихты. Базовое правило технолога: сплошная проволока MIG/MAG требует DCEP (плюс на горелке); самозащитная порошковая FCAW-S требует DCEN (минус на горелке); сварка TIG на постоянном токе безальтернативно требует DCEN (минус на горелке), а переменный ток AC незаменим для расщепления оксида на легких сплавах.