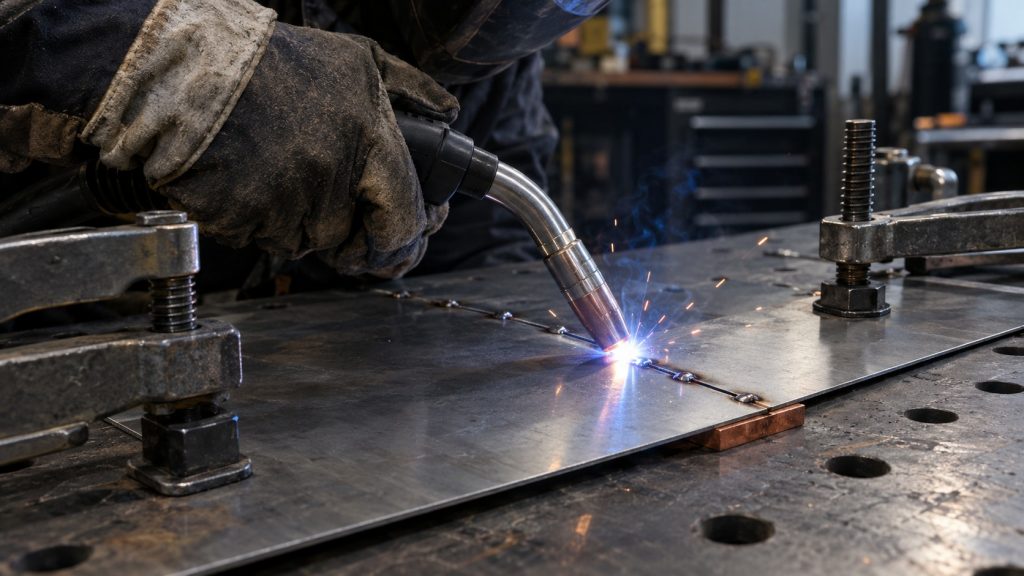
При сварке профильной трубы со стенкой 1.5–2.5 мм избыток тепла быстро расплавляет кромки насквозь. Прожог возникает при большом токе, задержке дуги на месте или слишком широком зазоре. После охлаждения усадка швов может нарушить прямой угол и диагонали рамы. Ниже разобраны подготовка обычного стального профиля, ручная дуговая сварка (MMA) и полуавтоматическая сварка MAG, а также последовательность коротких швов. Режимы предназначены для пробной настройки на обрезке той же трубы; требования к несущим соединениям задают проект и технологическая документация.
Содержание статьи
- Теплофизические трудности сварки тонкостенного замкнутого профиля
- Подготовка профиля и сборка перед сваркой
- Ручная дуговая сварка (MMA): техника манипулирования и выбор электродов
- Полуавтоматическая сварка (MAG): короткая дуга и техника углом вперед
- Последовательность наложения швов при стыковке под 90° и 45°
- Стартовые параметры сварки профильной трубы
- Часто задаваемые вопросы (FAQ)
- Итоги
Теплофизические трудности сварки тонкостенного замкнутого профиля
В стенке толщиной 1.5–2.0 мм тепло быстро проходит через всю толщину кромки. При слишком длинной дуге, медленном движении или большом токе расплавленная зона выходит на внутреннюю поверхность и превращается в прожог. На углах профильной трубы нагрев дополнительно меняется из-за геометрии и замедления горелки, поэтому там особенно важны короткая дуга, равномерная скорость и паузы между участками. Состояние металла также влияет на результат: ржавчину, окалину, краску, масло и влагу удаляют до чистого металла.
Подготовка профиля и сборка перед сваркой
Торцы и прилегающие зоны очищают от ржавчины, окалины, грунта, масла и влаги минимум на 10–15 мм от линии шва. При оцинкованном или окрашенном профиле покрытие удаляют в зоне сварки и обеспечивают вытяжку: пары цинка и лакокрасочных материалов опасны для дыхания. После очистки детали подгоняют без ступеньки, фиксируют струбцинами и проверяют диагонали рамы.
Для тонкой стенки зазор выбирают по точности реза и типу соединения. При ровном торцевом резе обычно достаточно 0–0.5 мм; зазор 1 мм и больше требует отдельного режима или подкладки. Прихватки длиной 8–10 мм ставят симметрично, сначала на противоположных сторонах, чтобы усадка не увела геометрию. После каждой прихватки проверяют угол и диагонали, а шлак и брызги удаляют до продолжения шва.
Ручная дуговая сварка (MMA): техника манипулирования и выбор электродов
Для стенки 1.5–2.0 мм используют электроды Ø 2.0 мм, а Ø 2.5 мм оставляют для более толстой стенки и аккуратно подготовленных кромок (подробнее о соотношении толщины и диаметра — в руководстве по подбору диаметра электрода к толщине металла). Для такой работы удобнее рутиловые электроды Э46, например ОК 46.00 или МР-3: они легче повторно зажигаются после коротких прихваток. Основные электроды требуют строгой сушки и более устойчивой техники, поэтому для тонкой профильной трубы их применяют только при наличии обоснованной технологии. Перед сваркой покрытие трубы очищают от масла и других загрязнений; никакой электрод не компенсирует грязную кромку. Стартовые диапазоны тока приведены в таблице сварочного тока для электродов.
На тонкой стенке можно вести сварку короткими участками «в отрыв». Полярность выбирают по паспорту конкретного электрода; универсального правила о меньшем нагреве детали на DCEN для всех покрытых электродов нет. Дугу держат короткой, не превышая диаметр электрода. Вместо длинной непрерывной линии формируют точку или участок 3–5 мм, гасят дугу и после охлаждения удаляют шлак. Следующий участок начинают на очищенном крае предыдущего с перекрытием, не оставляя между ними незаваренный промежуток. Для ответственных соединений возможность такой техники должна быть предусмотрена технологией.
Полуавтоматическая сварка (MAG): короткая дуга и техника углом вперед
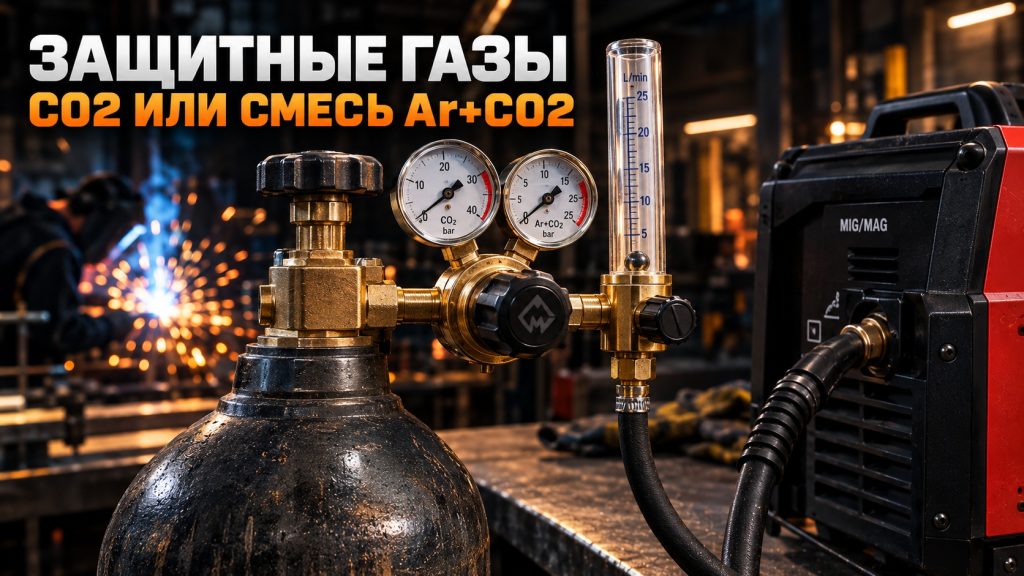
Полуавтоматическая сварка сплошной проволокой Св-08Г2С или ER70S-6 диаметром 0.8 мм (подбор диаметра описан в руководстве по сварочной проволоке) позволяет точнее дозировать тепло. Для стенки 1.5–2.5 мм используют короткозамкнутый перенос в газе M21 или CO2. Начинают с напряжения 15.5–17.5 В, подачи 3.0–4.5 м/мин и тока примерно 55–80 А, затем корректируют настройки по фактической форме шва и скорости движения.
Горелку ведут «углом вперед» с наклоном около 10–20° от перпендикуляра к поверхности в сторону движения. Такая техника обычно уменьшает глубину проплавления и помогает удержать ванну на тонкой кромке, но результат зависит от газа, вылета проволоки, скорости и положения шва. Поэтому процентное снижение нельзя считать универсальным правилом: режим подтверждают пробной сваркой на том же профиле.
Последовательность наложения швов при стыковке под 90° и 45°
Термическая усадка швов при замкнутом контуре трубы может увести раму внутрь прямого угла. Ниже приведен рабочий вариант последовательности; для конкретной рамы его корректируют после пробной сборки и контроля диагоналей:
- Сборка и прихватка: Конструкция фиксируется в струбцинах. Прихватки длиной 8–10 мм накладываются симметрично на всех доступных гранях, начиная с участков, которые задают геометрию рамы.
- Стыковка под 45° («в ус»): Участки шва выполняют попеременно на противоположных сторонах стыка, не замыкая контур длинным проходом. Боковые грани доваривают после проверки угла, выбирая направление «на спуск» только при устойчивой короткой дуге и малой толщине стенки.
- Т-образная стыковка под 90°: Сначала проваривают короткие участки на противоположных сторонах, после чего деталь кантуют и повторяют последовательность. Торцевые замыкающие участки выполняют последними, если это позволяет доступ и требуемая конструкцией схема шва.
Стартовые параметры сварки профильной трубы
Таблица помогает начать настройку, но не заменяет технологическую карту. Для MMA ток сверяют с упаковкой конкретного электрода: слишком малый ток вызывает залипание и непровар. Для MAG фактический ток зависит от подачи и вылета проволоки; значения подачи и тока в таблице ориентировочные. Настройку проверяют на обрезке той же трубы с тем же зазором и положением шва. Начальные параметры можно подобрать на калькуляторе режимов MIG/MAG.
При MAG сплошной проволокой обычно используют обратную полярность: горелка подключена к плюсу. Начальный вылет проволоки — около 10–12 мм; слишком большой вылет затрудняет стабильную настройку. Расход газа уточняют по соплу и условиям работы: сквозняк нарушает защиту даже при повышенном расходе. Если проволока упирается в металл, согласуют подачу и напряжение; если дуга чрезмерно длинная и прожигает кромку, проверяют напряжение, скорость движения и зазор.
| Способ сварки | Толщина стенки, мм | Марка и диаметр присадочного материала | Ток, А / напряжение или длина дуги | Скорость подачи / Расход газа | Пространственное положение и техника |
|---|---|---|---|---|---|
| MMA (111) | 1.5 | ОК 46.00, Ø 2.0 мм | 40–50 А / дуга 1.5–2 мм | — | В отрыв, короткая дуга, угол вперед 15° |
| MMA (111) | 2.0 | МР-3, Ø 2.5 мм | 50–65 А / дуга 2–2.5 мм | — | В отрыв, задержка на кромках не более 0.5 с |
| MMA (111) | 2.5 | МР-3 или ОК 46.00, Ø 2.5 мм | 60–75 А / дуга до 2.5 мм | — | Короткие прямолинейные участки без широких колебаний |
| MAG (135) | 1.5 | ER70S-6, Ø 0.8 мм | 55–65 А / 15.5–16.5 В | WFS: 3.0–3.5 м/мин, M21 10–12 л/мин | Сверху вниз, угол вперед 20°, без колебаний |
| MAG (135) | 2.0 | Св-08Г2С, Ø 0.8 мм | 70–85 А / 16.5–17.8 В | WFS: 3.5–4.5 м/мин, CO2 10–12 л/мин | Угол вперед, перекрытие угловых зон на 5 мм |
| MAG (135) | 2.5 | Св-08Г2С, Ø 1.0 мм | 90–110 А / 18.0–19.5 В | WFS: 4.0–5.0 м/мин, M21 12–14 л/мин | Короткие участки; направление выбирают по положению и пробному шву |
Часто задаваемые вопросы (FAQ)
Вопрос: Как устранить прожог, если в тонкой стенке профильной трубы уже образовалась дыра?
Ответ: Сначала очищают место и удаляют непрочные края отверстия. Если есть доступ изнутри, плотно прижимают медную подкладку с обратной стороны, не расплавляя ее дугой. Небольшой прожог закрывают короткими точками от целого края к центру с паузами для охлаждения. При большом отверстии подгоняют стальную вставку, а сильно поврежденный участок заменяют. После зачистки проверяют поверхность на трещины и видимые поры; одного внешнего осмотра недостаточно, чтобы подтвердить полный провар ответственного соединения.
Вопрос: В каком направлении вести шов на вертикальной грани профильной трубы: снизу вверх или сверху вниз?
Ответ: Для стенки 1.5–2.0 мм часто начинают со сварки «на спуск»: короткая дуга и высокая скорость помогают ограничить тепловложение. Если по образцу не получается обеспечить сплошной провар, направление и режим меняют по технологической карте. Сварка «на подъем» дает больше тепла и требует меньшего тока, пауз и контроля ванны; сама толщина не является единственным критерием выбора.
Вопрос: Требуется ли оставлять зазор между торцами профильной трубы при сборке под 45°?
Ответ: При точном резе для стенки 1.5–2.0 мм обычно оставляют 0–0.5 мм. Зазор около 1 мм уже требует проверки на пробном образце, а больший зазор может потребовать подкладки, изменения тока или разделки кромок. Универсально снижать ток на фиксированный процент нельзя: настройку выбирают по фактической ширине зазора, положению шва и способу сварки.
Вопрос: Почему полуавтомат прожигает металл на углах профильной трубы даже при стабильном шве на ровной стенке?
Ответ: На закруглении меняется положение дуги относительно стенки, а при замедлении горелки растет погонное тепловложение. Перед углом контролируют скорость и вылет проволоки, на самом радиусе не задерживают горелку и при необходимости разбивают шов на короткие участки с паузами. Фаска на профиле бывает не всегда, поэтому причину прожога проверяют по фактической геометрии трубы.
Итоги
- Для обычного стального профиля применяют рутиловые электроды Ø 2.0–2.5 мм или сплошную проволоку Ø 0.8 мм. Ток выбирают по толщине стенки, паспорту расходного материала и результату пробного шва.
- Сварку полуавтоматом ведут короткой дугой и равномерной скоростью; технику «углом вперед» подтверждают пробным швом на том же профиле.
- Для стенки 1.5–2.0 мм при точном резе обычно достаточно зазора 0–0.5 мм; больший зазор требует отдельной настройки и контроля ванны.
- Чтобы ограничить угловые деформации, прихватки и рабочие участки шва распределяют симметрично, проверяя угол и диагонали после каждого этапа.