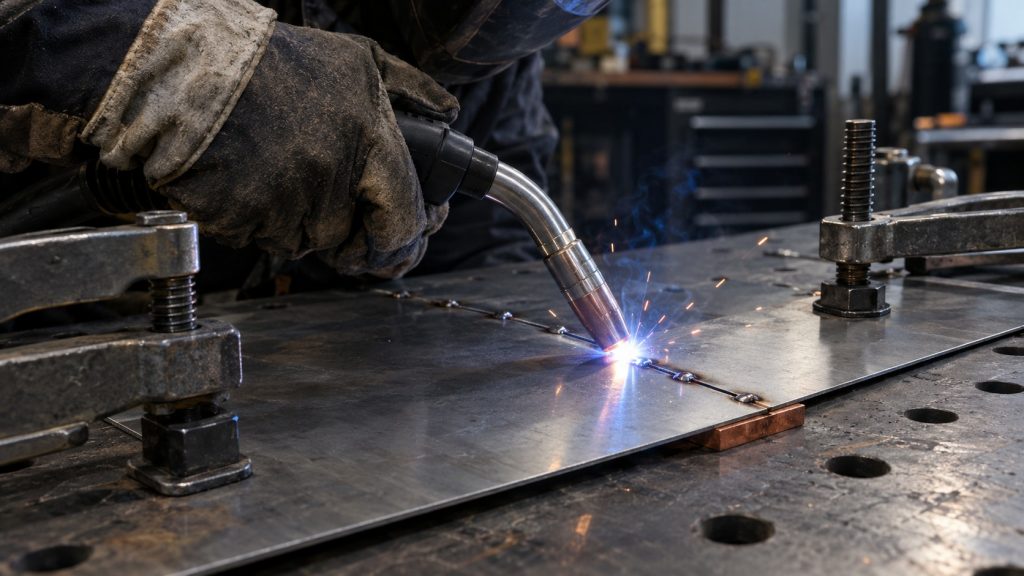
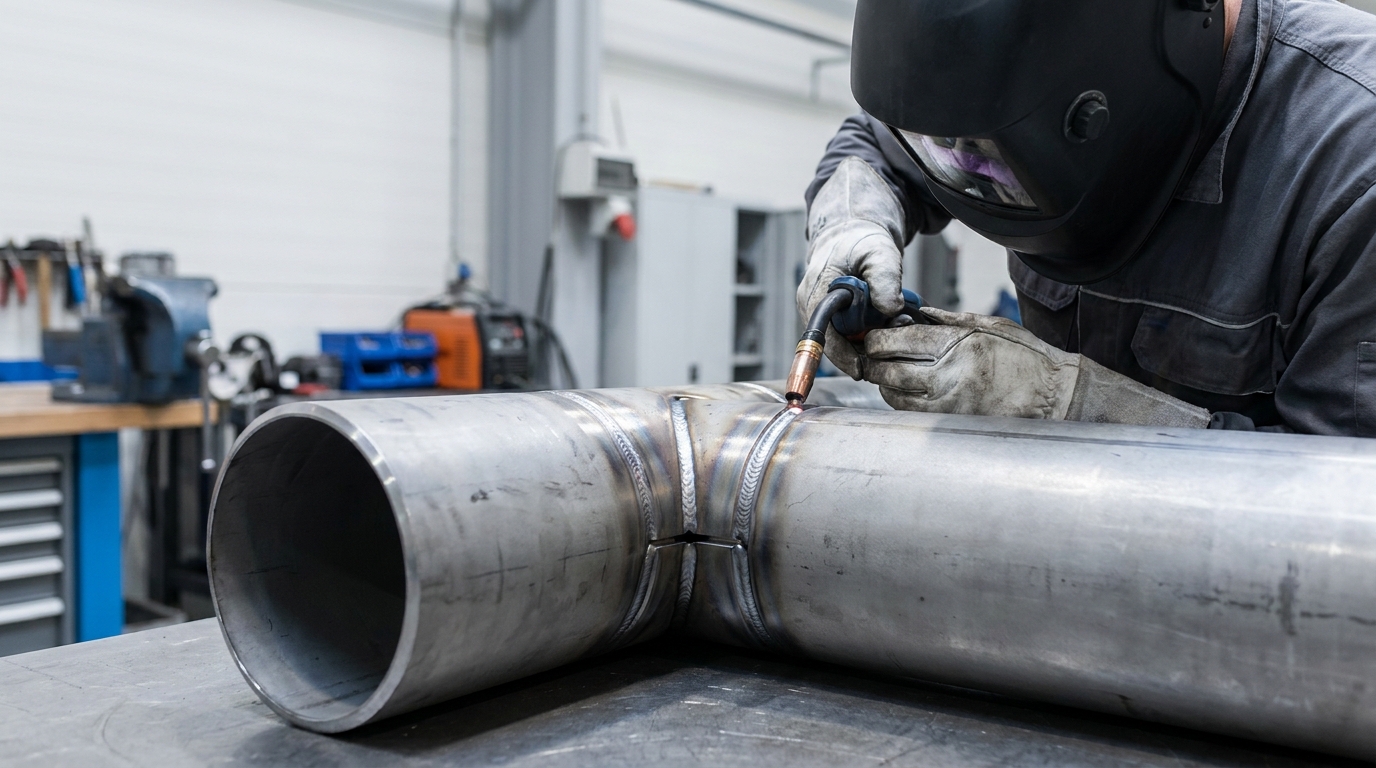
Корневой проход соединяет нижние участки кромок и задает основу для последующих слоев. Недостаточное проплавление, несплавление и включения в корне могут остаться скрытыми после заполнения разделки. Форму соединения, расходники и порядок контроля задают до начала сварки. Рекомендации ниже объясняют выбор технологии для стальных труб и пластин, но не заменяют карту конкретного изделия.
Содержание
- Геометрия разделки: скос, зазор и притупление
- Применимость ГОСТ 16037 и ГОСТ 5264
- Сборка стыка и прихватки
- Корневой проход ручной дуговой сваркой (MMA)
- Корневой проход аргонодуговой сваркой (TIG)
- Корневой проход полуавтоматом (MAG/STT)
- Очистка корня перед заполнением
- Контроль обратного валика
- Пробная сборка и переход к следующему слою
- Частые вопросы
- Итоги
Геометрия разделки: скос, зазор и притупление
Угол раскрытия, зазор и притупление выбирают вместе с толщиной, способом сварки, положением и наличием подкладки. Слишком узкая разделка затрудняет доступ дуги к боковым стенкам. Большой зазор облегчает выход ванны на обратную сторону, но повышает риск провисания. Толстое притупление требует достаточного тепла для проплавления.
Изменять один размер для компенсации другого можно только в пределах принятой технологии. При неправильной сборке стык исправляют до сварки; повышение тока не гарантирует устранения местного непровара. Расчет объема разделки помогает оценить расход материала, но не назначает допустимый зазор.
| Условие сборки | Риск | Проверка до сварки |
|---|---|---|
| Местное сужение зазора | Неполное проплавление корня | Измерить зазор по длине и исправить сборку |
| Местное раскрытие зазора | Прожог и провисание | Сопоставить с допустимым диапазоном карты |
| Смещение кромок | Неравномерное сплавление и ступенька | Проверить внутреннюю и наружную стороны |
| Узкий угол раскрытия | Затрудненный доступ к стенкам | Проверить геометрию по обозначению соединения |
Применимость ГОСТ 16037 и ГОСТ 5264
ГОСТ 16037 описывает основные типы, конструктивные элементы и размеры сварных соединений стальных трубопроводов в своей области применения. ГОСТ 5264 относится к соединениям ручной дуговой сварки; его нельзя распространять на все способы сварки пластин. Для MAG и TIG выбирают соответствующий документ и требования проекта.
Карта должна определять конкретный тип соединения, размеры и допуски, расходники, режимы, положения и контроль. Обозначения вроде С17 в разных стандартах нельзя считать одной универсальной геометрией. Применяемую редакцию документа устанавливают по документации объекта.
Сборка стыка и прихватки
Зазор, притупление и смещение проверяют по всему стыку, включая участки рядом с прихватками. Для трубы важна внутренняя ступенька: совпадение наружных поверхностей не всегда означает совпадение внутренних при разной толщине стенки.
Прихватки выполняют разрешенными расходниками и режимами с учетом подогрева. Их длину, количество и последующий переплав задает технология. Перед корневым проходом прихватки очищают и проверяют; треснувшие удаляют. Если карта предусматривает плавные переходы на концах, их подготавливают подходящим инструментом без чрезмерного истончения стенки.
Корневой проход ручной дуговой сваркой (MMA)
Для открытого корня используют электроды, предусмотренные технологией. Основные и целлюлозные марки требуют разной подготовки и техники. Диаметр и ток зависят от сборки и положения; паспорт расходника и карта имеют приоритет перед общей таблицей.
Полярность проверяют для конкретной марки. Не следует назначать всем основным электродам произвольную DCEN или DCEP. Дугу держат в пределах, позволяющих сплавлять обе кромки и контролировать ванну; универсального требования опирать покрытие на разделку нет.
При остановке очищают участок и готовят возобновление по процедуре. Наличие видимого отверстия между кромками может помогать управлять ванной в отдельных техниках, но не доказывает отсутствие несплавления.
Корневой проход аргонодуговой сваркой (TIG)
TIG позволяет отдельно управлять теплом дуги и подачей присадки. Для стальных соединений обычно используют постоянный ток DCEN, подходящий вольфрам и присадочный пруток. Диаметр, заточку, ток и размеры сборки выбирают по технологии и руководству оборудования; один диапазон для любых труб некорректен.
Присадку подают в защищенную зону ванны, не касаясь вольфрама. Следят за сплавлением обеих кромок и обратной стороной. Для нержавеющей стали и других чувствительных материалов дополнительно обеспечивают защиту корня. Качество старта, остановки и перекрытия проверяют на пробном образце.
Корневой проход полуавтоматом (MAG/STT)
Короткозамкнутый MAG применяют к открытому корню только при подходящей сборке и подтвержденной технологии. Особое внимание уделяют доступу дуги к обеим кромкам: гладкое лицо не исключает несплавление.
Процессы STT, RMD и WiseRoot управляют переносом по алгоритмам изготовителя и могут облегчать формирование корня. Их настройки, газ и допустимая сборка различаются. Такие программы снижают разбрызгивание в рабочих условиях, но не обеспечивают автоматического отсутствия дефектов. Не переносите параметры одной программы на другой источник.
Очистка корня перед заполнением
Перед следующим проходом удаляют шлак, загрязнение и мешающие неровности способом, предусмотренным технологией. После MMA и шлакообразующих расходников особенно внимательно проверяют края валика и места остановок.
Полная механическая выборка корня не является обязательной для каждого соединения. Шлифование выполняют подходящим для операции кругом по инструкции инструмента; отрезной круг не используют для боковой шлифовки. Если требуется выборка или подварка с обратной стороны, ее глубину и оставшуюся толщину задает процедура. Не уменьшайте толщину корня ниже допустимой по технологии.
Контроль обратного валика
Высоту и вогнутость обратного валика, смещение и другие признаки оценивают по критериям приемки объекта. Универсальных допусков «1–2,5 мм» и «0,5–1 мм» для любых труб нет. Сначала установите, требуется ли полное проплавление и какую геометрию предусматривает проект.
При доступе осматривают обратную сторону непосредственно или эндоскопом. УЗК, радиография и другие методы назначаются по материалу, толщине, геометрии и виду искомых несплошностей. Выбор не сводится к одному правилу «УЗК для трещин, рентген для пор»: ориентация и доступ существенно влияют на обнаружение.
Пробная сборка и переход к следующему слою
Образец должен повторять способ, материал, толщину, положение и доступ на изделии. Для трубы на пробе учитывают изменение положения ванны по окружности. Отметьте места старта и остановки: именно там часто появляются кратеры, включения и несплавления после возобновления.
После первого прохода сравните лицо и обратную сторону. При неодинаковом валике сначала проверьте равномерность зазора и смещение, затем движение и настройки. Увеличение тока по всему периметру может исправить один участок и прожечь другой. Для установленного процесса возможность проверки сечения или разрушения образца задает процедура квалификации.
Перед заполнением подтвердите, что корень принят, очищен и имеет требуемое состояние. Для чувствительной стали контролируют предварительный подогрев и межпроходную температуру. Калькулятор разделки кромок помогает оценить объем наплавки, но размеры сборки берут из карты. При изменении партии расходника отдельно сверяют полярность и требования к хранению.
Сборка на подкладке также требует проверки контакта и чистоты. Зазор между подкладкой и основным металлом способен оставить полость или изменить формирование корня. Постоянная подкладка может влиять на условия эксплуатации, а съемную нужно удалить предусмотренным способом. Ее нельзя добавлять к соединению только ради облегчения работы без согласования конструкции.
В трубопроводе по мере продвижения вокруг окружности меняется положение ванны. Если карта задает различные участки и приемы, соблюдайте их границы; одно движение горелки из нижнего положения не переносится автоматически на потолок. Запись, где на образце возникло провисание или непровар, помогает отличить влияние положения от ошибки в сборке.
На месте стыковки проходов проверяйте очистку, остаточный кратер и возможность доступа дуги. Не скрывайте сомнительный участок следующим слоем. Если внутренний осмотр невозможен, заранее определите предусмотренный метод контроля и подготовку поверхности, чтобы отсутствие доступа не обнаружилось только после завершения изделия.
Частые вопросы
Что такое «замочная скважина» (keyhole) при сварке корня?
В некоторых техниках это небольшое сквозное отверстие в передней части ванны между кромками. Сварщик наблюдает его размер и положение, чтобы управлять проплавлением. Признак не гарантирует сплавление по всей длине и не заменяет проверки обратного валика и предусмотренного контроля.
Как закрывать замок корневого шва при стыковке труб?
Место старта очищают и подготавливают переход по карте. Новый участок соединяют с прежним без шлаковых карманов и незаполненного кратера. Длину перекрытия, способ снижения тока и завершения выбирают для конкретного способа. У TIG применяют предусмотренное снижение тока и послегаз; приемы MMA нельзя переносить на TIG без изменений.
Итоги
- Измеряйте зазор, притупление и смещение по всему соединению в пределах технологической карты.
- Выбирайте полярность и подготовку расходника по его паспорту.
- Очищайте корень перед заполнением, не выполняя лишнюю выборку и не истончая стенку.
- Оценивайте обратный валик и несплошности по критериям конкретного изделия, а не по универсальным числам.