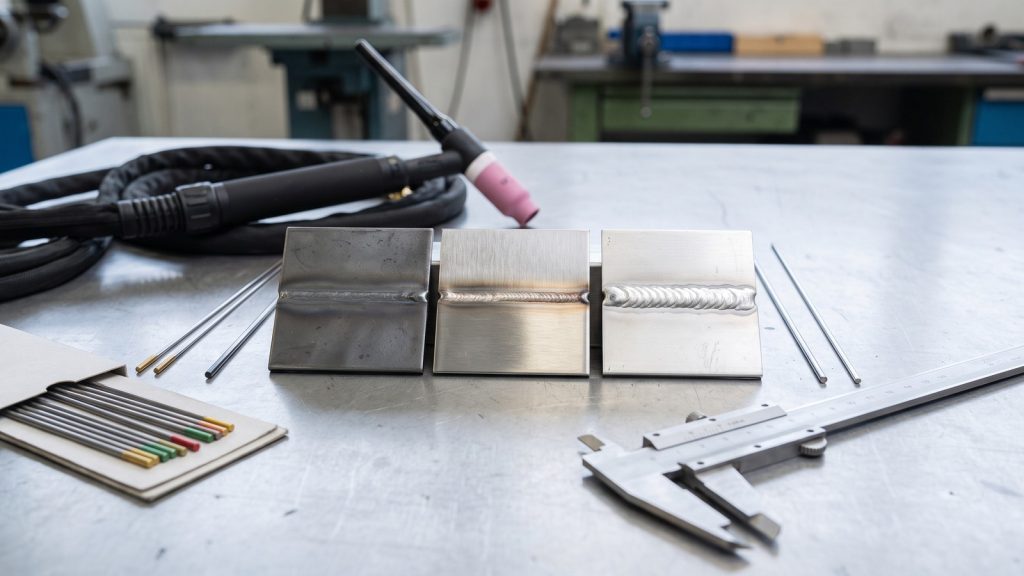
Обозначения и цвет
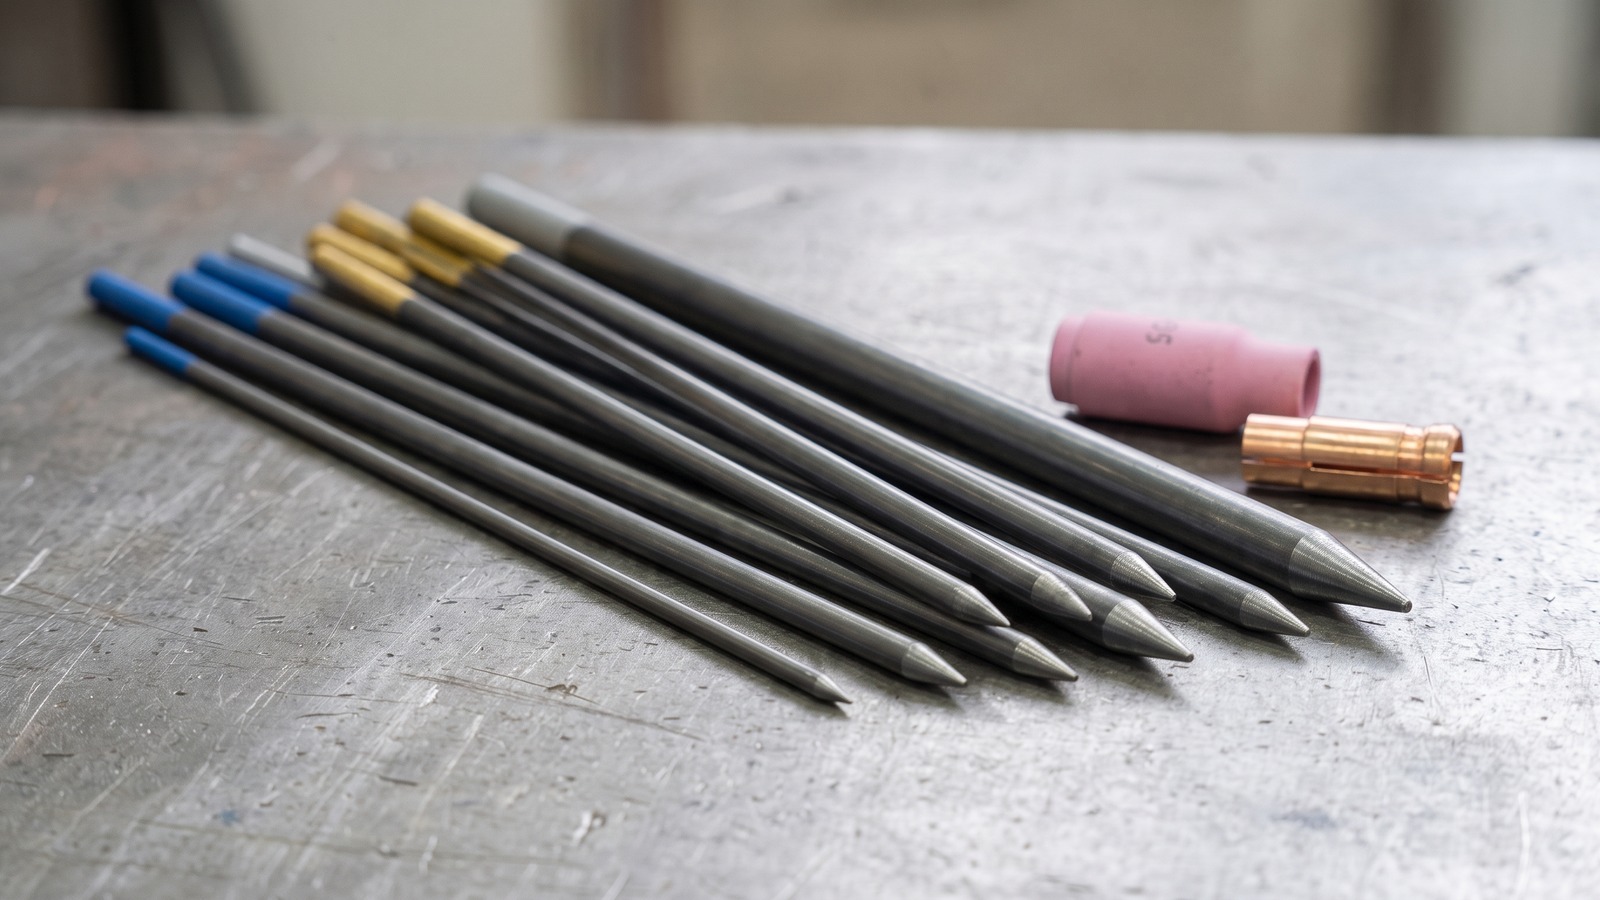
В распространённых обозначениях WL означает электрод с оксидом лантана, WC — церия, WT — тория, WZ — циркония, WP — чистый вольфрам. Число связано с номинальным содержанием добавки: WL20 содержит около 2% оксида лантана La2O3. На упаковке могут использоваться варианты с дефисом, например WL-20.
ISO 6848 и AWS A5.12/A5.12M используют собственные системы обозначений. Буквенный код из одной системы нельзя механически переносить в другую. Для покупки сверяйте стандарт, состав и паспорт продукции. Особенно это важно для смешанных составов и торговых названий: одинаковый рекламный цвет не подтверждает одинаковый химический состав.
После удаления окрашенного конца храните электрод в подписанной ячейке. По рабочей вершине надёжно определить легирование нельзя.
Типы электродов
| Тип | Добавка и обычный цвет | Применение | Ограничение |
|---|---|---|---|
| WL15 / WL20 | Оксид лантана; золотой / синий. | Часто рекомендуются для DC и AC на современных инверторах. | Диаметр и форма вершины должны соответствовать току и источнику. |
| WC20 | Оксид церия; обычно серый в современной маркировке. | DC и AC по рекомендациям изготовителя, в том числе малые и средние токи. | Нельзя переносить диапазон из таблицы другого типа без проверки. |
| WT20 | Оксид тория; красный. | Традиционно применяется для DCEN. | Содержит радиоактивный торий; нужны меры обращения с пылью. Для многих современных задач есть альтернативы WL и WC. |
| WP | Чистый вольфрам; зелёный. | Традиционный выбор для AC на старых трансформаторных источниках. | На многих инверторах изготовитель предпочитает легированные электроды. Это не универсальный запрет использования WP. |
| WZ | Оксид циркония; цвет зависит от содержания добавки, например белый у WZ8. | Применяется прежде всего для AC, если рекомендован источником. | Проверяют точный тип и допустимую нагрузку по паспорту. |
| Смешанные составы | Несколько оксидов; цвет и торговое имя различаются. | По данным изготовителя конкретной серии. | Торговое название не заменяет обозначение и состав. |
Оксиды лантана и церия улучшают эмиссионные свойства электрода. Это помогает поджигу и устойчивости дуги, но не предотвращает перегрев при превышении допустимого тока. На DCEN тепловые условия отличаются от DCEP и AC; обозначения приведены в материале о полярности сварочного тока.
Диаметр и ток
Слишком тонкий электрод может оплавляться и переносить частицы в шов. Избыточный диаметр на малом токе способен ухудшить поджиг и устойчивость дуги. При AC дополнительно учитывают баланс, форму волны и нагрузку положительной части цикла.
Ниже приведён пример из руководства Kemppi MasterTig 235ACDC/325DC/335ACDC/425DC, раздел 5.6. Он относится к WC20 и аргону, служит общим ориентиром для этой серии и не является пределом всех электродов такого диаметра. Для WL20, другого аппарата или другого баланса AC пользуются соответствующим паспортом.
| Диаметр, мм | Диапазон DC, А | Диапазон AC, А |
|---|---|---|
| 1,0 | 5–80 | В этой таблице не указан. |
| 1,6 | 70–140 | 15–90 |
| 2,4 | 140–230 | 20–150 |
| 3,2 | 225–330 | 30–200 |
| 4,0 | В этой таблице не указан. | 40–350 |
Нижняя граница такой таблицы не означает, что при токе на один ампер меньше электрод физически перестаёт работать. Это область рекомендованного подбора в конкретном руководстве. Нагрузку электрода проверяют вместе с допустимым током горелки, охлаждением и продолжительностью включения источника.
Сначала определите требуемый режим соединения, например через калькулятор TIG, затем подберите электрод по инструкции. Толщина сама по себе не определяет его диаметр.
Заточка и притупление
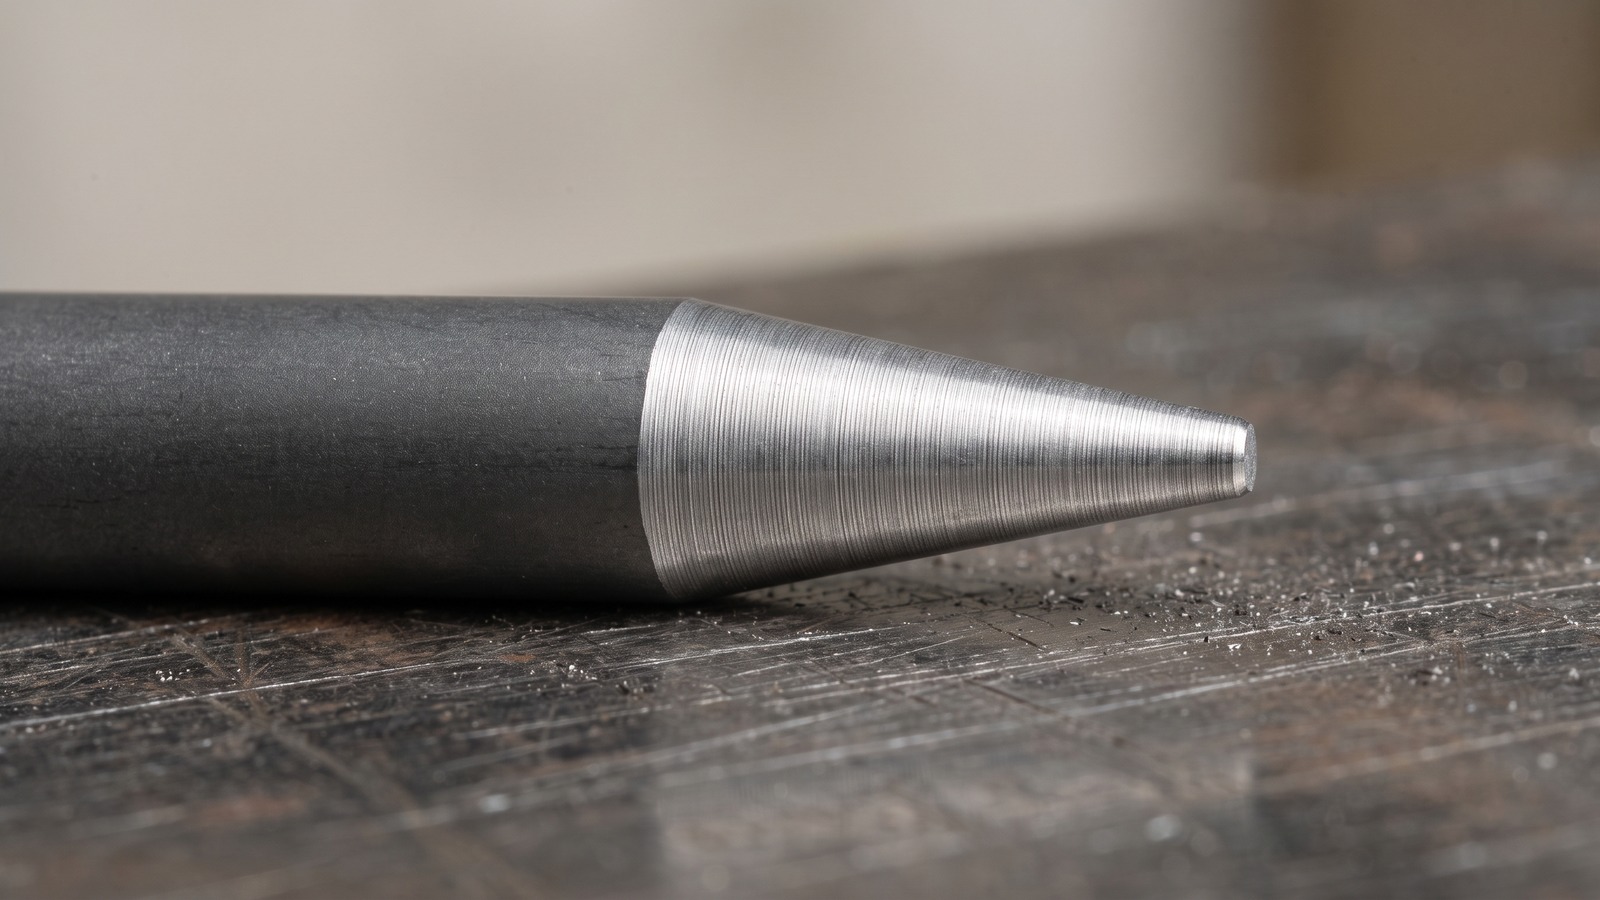
Для устойчивой дуги нужна чистая, симметричная вершина без трещин и наплывов. Шлифовальные риски направляют вдоль оси электрода. Поперечная или спиральная обработка может ухудшить устойчивость дуги. Объяснять это движением электронов только по поверхности стержня неправильно.
- Используйте отдельный абразив или заточное устройство для вольфрама, чтобы не переносить сталь, медь и другие загрязнения.
- При необходимости укоротите электрод абразивным резом. Не ломайте его плоскогубцами: это может создать трещины.
- Сформируйте симметричный конус с продольными рисками. Угол выбирайте по режиму и рекомендации изготовителя; важно не путать полный угол конуса с углом его стороны к оси.
- Если режим требует притупления, сделайте небольшую площадку на торце. Для повышенной нагрузки она помогает уменьшить разрушение тонкой вершины.
- Удалите пыль и проверьте конец. После подготовки не касайтесь рабочей части грязными перчатками.
Острее не всегда означает более узкую дугу и более глубокий провар. Форма вершины меняет распределение дуги; результат зависит от тока и источника. Удобнее сравнить два варианта на одинаковых образцах, чем применять единый угол ко всем работам. Универсального запрета на острую вершину «выше 40 А» нет.
Вершина для AC
На традиционном AC чистый или цирконированный вольфрам часто работает с округлым концом. На современных инверторах обычно применяют лантанированные или церированные электроды с подготовленной вершиной; во время работы она может слегка округляться.
Не нужно специально формировать большой шар на любом электроде только потому, что выбран AC. Избыточная нагрузка EP может вызвать оплавление и нестабильность. Но категорически запрещать округлый конец на всех инверторах тоже неправильно: некоторые источники предусматривают отдельную настройку для чистого вольфрама. Следуйте инструкции выбранной пары «источник — электрод».
Подготовка электрода не заменяет удаление оксида с детали. Практика очистки поверхности описана в статье о сварке алюминия.
Что делать после загрязнения
Контакт с ванной или присадкой переносит металл на горячую вершину. Дуга может изменить звук, начать блуждать, а конец — потерять симметрию. Продолжение сварки увеличивает риск включений. Остановите процесс, дождитесь безопасного охлаждения и замените электрод подготовленным запасным.
У загрязнённого электрода удалите повреждённую часть до чистого материала и восстановите вершину. Простая заточка поверх наплыва может сохранить примесь. После восстановления проверьте устойчивость дуги на отдельном образце. Если в шве подозревается вольфрамовое включение, новая заточка его не удалит: участок оценивают по требованиям к дефектам сварных соединений.
Хранение и безопасность заточки
Разделяйте электроды по типу и диаметру, держите несколько подготовленных запасных в закрытой чистой коробке. При повторном окислении проверяйте постпродувку и газовый тракт: постоянная переточка не устраняет причину.
При заточке нужны защитные очки, сбор пыли и средства защиты по оценке условий работы. Торированные электроды содержат радиоактивный компонент; особенно важно не вдыхать пыль и соблюдать требования к её сбору и утилизации. Не объявляйте такие электроды безопасными только потому, что они используются при сварке. Для новых обычных задач целесообразно рассмотреть рекомендованные изготовителем неторированные типы.
Часто задаваемые вопросы
Можно ли купить один тип для стали и алюминия?
WL20 часто подходит для DC и AC на современных инверторах. Однако один диаметр не перекрывает все токи, а изготовитель источника может рекомендовать другой тип для отдельной задачи.
WL20 содержит диоксид лантана?
Нет. Добавка — оксид лантана La2O3, номинально около 2%. Название «диоксид лантана» для этой добавки неверно.
Нужно ли менять электрод при каждом касании?
После касания проверяют загрязнение и состояние вершины. Если металл прилип или дуга изменилась, работу прекращают и восстанавливают электрод. Запасной подготовленный стержень сокращает перерыв.
Можно ли определить тип по одному цвету?
Цвет удобен как подсказка. Подтверждение — маркировка и состав на упаковке или в паспорте. Стержни без маркированного конца должны храниться с подписью.
Итоги
- Сверяйте тип электрода по составу и обозначению, затем подбирайте диаметр под режим.
- Используйте таблицу допустимого тока только с указанными в ней условиями.
- Затачивайте симметрично, с продольными рисками, отдельным чистым абразивом.
- Для AC учитывайте баланс и рекомендации источника; большой шар не является обязательным.
- После загрязнения удаляйте повреждённый участок; при заточке собирайте пыль.