Оборудование и сборка поста
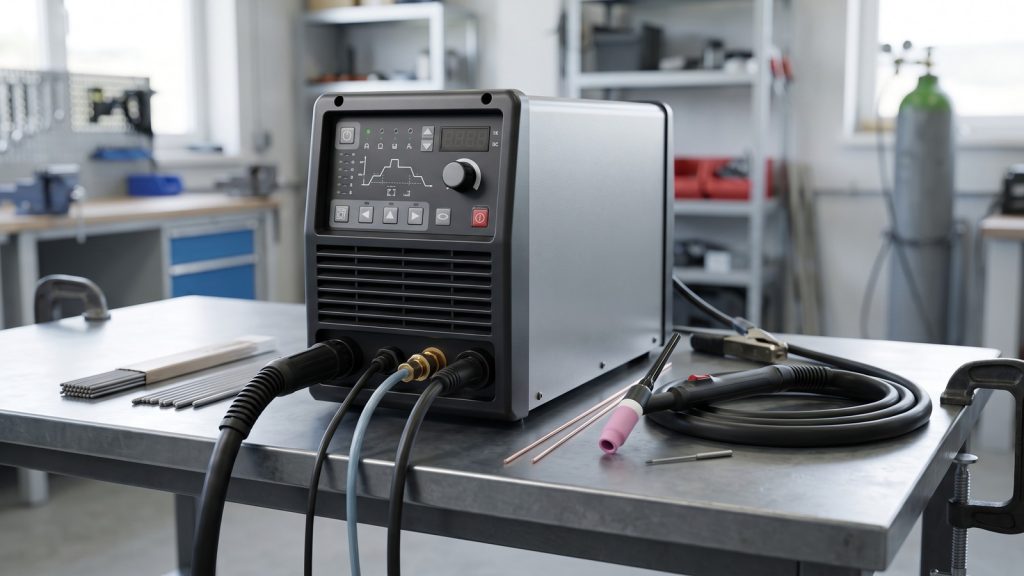
Нужны источник с режимом TIG и регулированием тока, совместимая горелка, обратный сварочный провод с зажимом, баллон аргона, редуктор с расходомером и газовые шланги. Для обычных работ со сталью достаточно DC TIG; для стандартной ручной сварки алюминия выбирают AC/DC. Наличие режима MMA само по себе не означает, что аппарат имеет газовый клапан, HF-поджиг или регулирование окончания шва.
Для первых упражнений используют аргон сварочного качества по паспорту поставщика. Смесь Ar/CO2 для MAG сюда не подходит: активная добавка повреждает горячий вольфрам. Баллон закрепляют вертикально. Расход настраивают при открытом газовом клапане, а не по неподвижному поплавку. Показания расходомера зависят от газа, под который он откалиброван.
- При отключённом оборудовании проверьте кабели, разъёмы и соответствие горелки допустимому току и продолжительности работы.
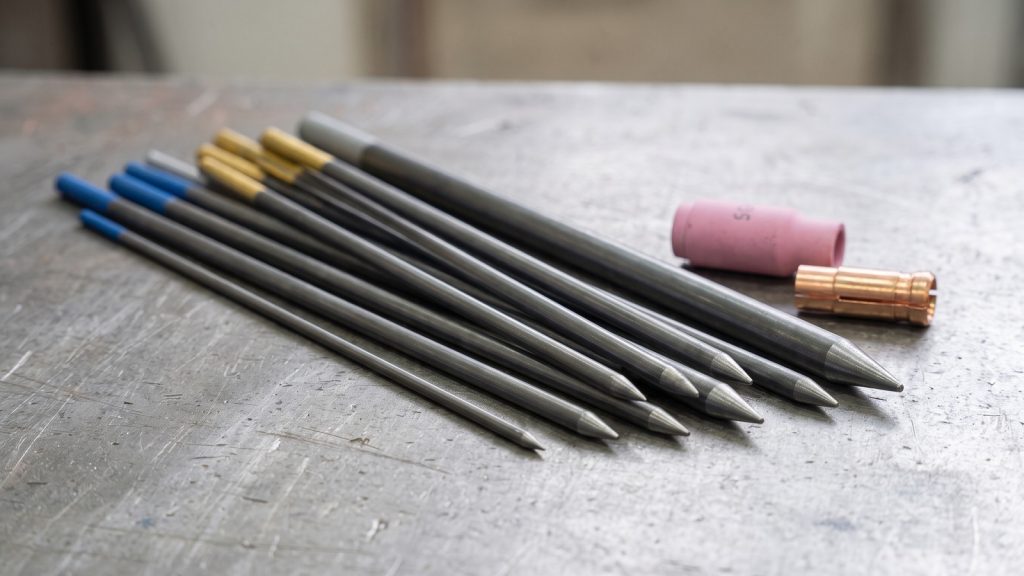
- Соберите горелку по её инструкции. Цанга должна соответствовать диаметру электрода, сопло — корпусу цанги или газовой линзе. Проверьте уплотнения и изоляторы. Не затягивайте детали инструментом, если этого не требует изготовитель.
- Установите чистый подготовленный электрод. Для открытой тренировочной пластины вылет порядка 3–5 мм удобен как начальный ориентир; большой вылет требует проверки газовой защиты.
- Закрепите обратный зажим на очищенном участке детали или на столе с надёжным электрическим контактом с деталью. Этот провод замыкает сварочную цепь и не заменяет защитное заземление корпуса аппарата.
- Проверьте газовые соединения разрешённым средством обнаружения утечек. При водяном охлаждении до зажигания дуги обеспечьте циркуляцию жидкости.
Для небольшого сопла в помещении без сквозняка часто достаточно порядка 6–9 л/мин аргона, но нужный расход зависит от сопла, вылета и соединения. Сначала устраните утечки и сквозняк: увеличение подачи газа само по себе не исправляет плохую защиту. Расход на время работы можно оценить через калькулятор расхода защитного газа.
Полярность и подключение
Для обычной TIG-сварки углеродистой и нержавеющей стали используют DCEN: электрод отрицательный, деталь положительная. На аппарате с отдельными силовыми разъёмами это обычно означает горелку на «−», обратный провод на «+». У горелок с комбинированным подключением следуют обозначениям изготовителя.
При DCEP электрод получает повышенную тепловую нагрузку; токовая способность вольфрама значительно уменьшается. Этот режим имеет специальные применения, но для начальных упражнений на стали его не выбирают. Нельзя утверждать, что вольфрам разрушается при любом минимальном токе.
При сварке алюминия на AC отрицательная часть цикла помогает проплавлению, положительная — очистке поверхности от оксида. Настройка баланса влияет и на очистку, и на нагрев электрода. Обозначения разобраны в статье о полярности DCEN, DCEP и AC.
HF, Lift TIG и контактный поджиг
| Способ | Как работает | Что учитывать |
|---|---|---|
| HF | Высоковольтный высокочастотный импульс зажигает дугу без касания детали. | Снижает риск загрязнения при старте, но не исключает касания ванны во время сварки. Соблюдают требования изготовителя по электромагнитной совместимости. |
| Lift TIG | Электрод касается детали при ограниченном контактном токе, затем поднимается. | Порядок касания и нажатия кнопки зависит от аппарата. Это не чирканье электродом по поверхности. |
| Поджиг чирканьем | Контакт с металлом и отрыв создают дугу. | Выше риск повреждения вершины и вольфрамовых включений. Применимость определяют требования к соединению и оборудованию. |
Положение горелки и подача присадки
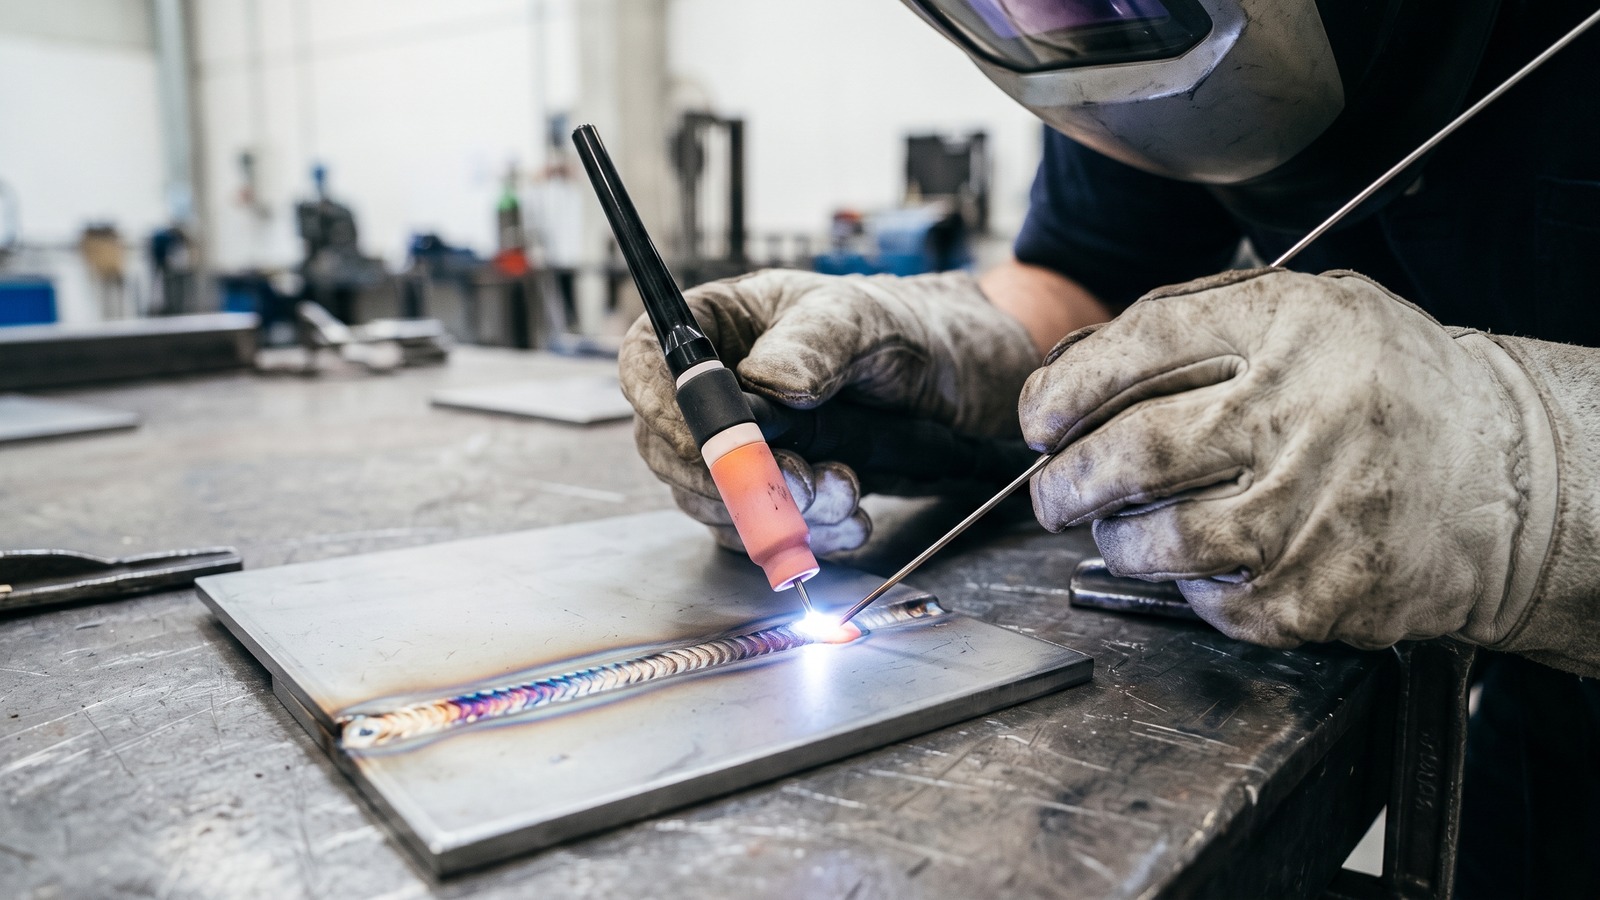
До сварки проведите горелку вдоль будущего шва без дуги. Найдите положение, в котором рука движется свободно, кабель не тянет горелку, а локоть или кисть имеют устойчивую опору. Опирайтесь через сухую термостойкую подкладку; не переносите вес руки на горячую деталь.
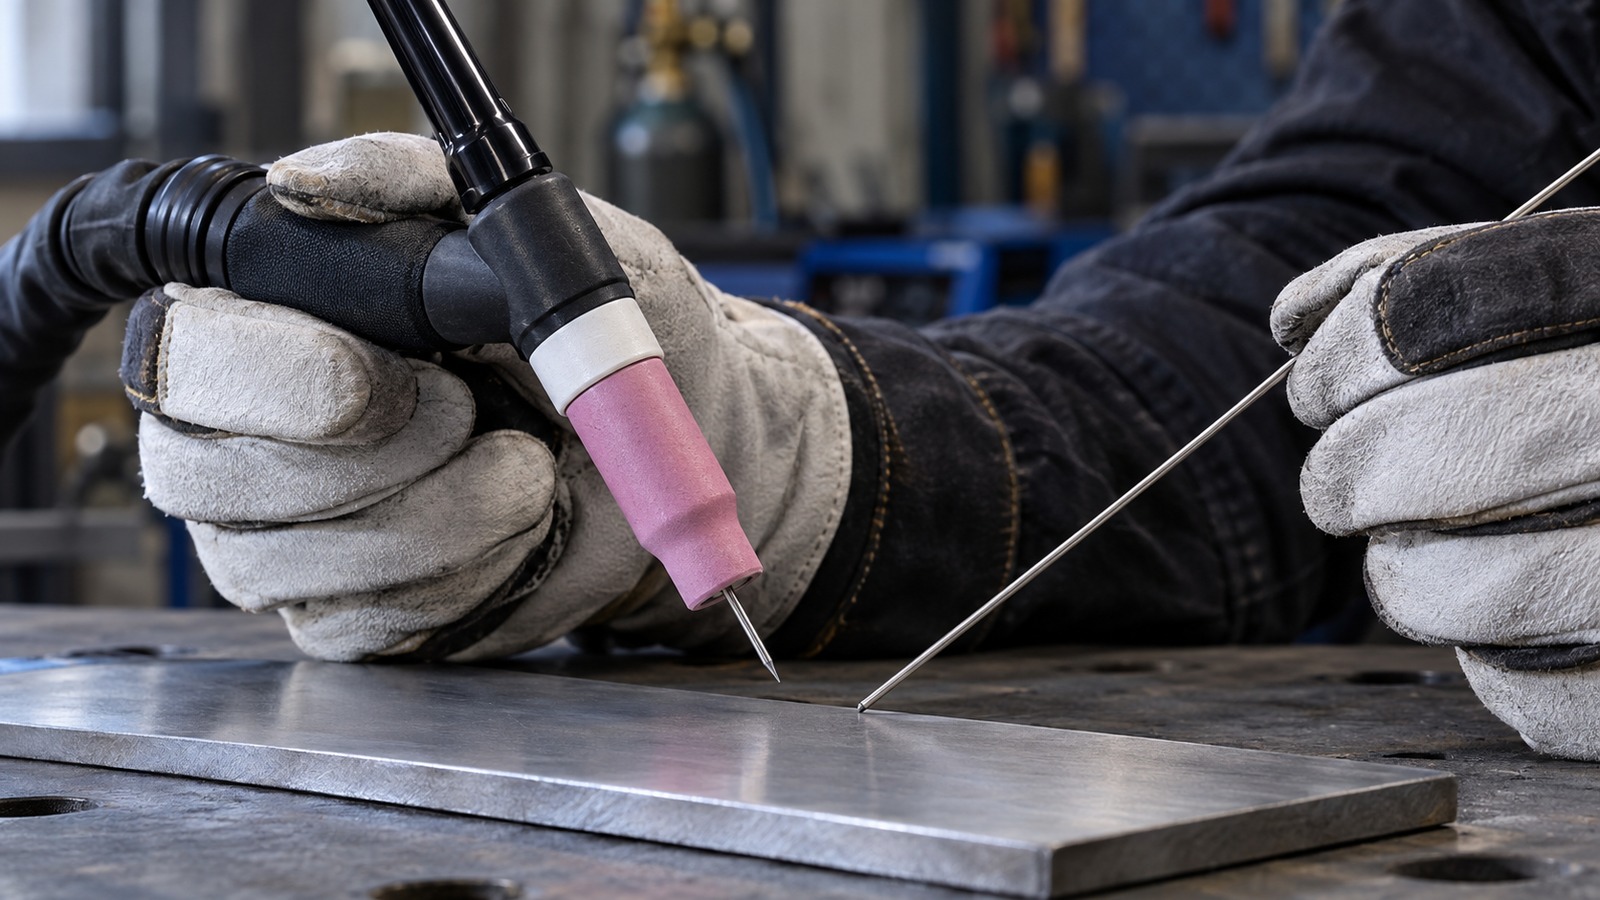
На плоской пластине исходный наклон горелки составляет около 10–20° от нормали к поверхности. Небольшой наклон открывает обзор ванны и место для прутка. Слишком сильный наклон ухудшает укрытие горячего металла газом. В поперечной плоскости стыкового соединения горелку обычно держат по центру стыка; в угловом соединении положение меняется.
Удерживайте короткую дугу. Для открытой пластины зазор около 1,5–3 мм — удобный начальный ориентир, а не требование для всех швов. Измерять его в процессе линейкой не нужно: следите, чтобы расстояние не менялось и электрод не касался ванны.
Пруток подавайте под небольшим углом к поверхности в передний край жидкой ванны. Не плавьте его прямо на вольфраме и не направляйте в вершину электрода. После дозирования отведите пруток, оставляя горячий конец в зоне газовой защиты. Ритм выбирайте по размеру ванны и требуемому заполнению, без обязательного шага подачи в миллиметрах.
Тренировка на пластине
Возьмите известную низкоуглеродистую сталь без покрытия. Пластина толщиной около 3 мм удобнее для первого упражнения, чем тонкий лист: она даёт больше времени на коррекцию движений. Уберите окалину, ржавчину и масло, высушите поверхность. Присадку для следующего этапа подберите по паспорту материала; для обычной низкоуглеродистой стали часто применяют TIG-прутки ER70S-2 или ER70S-6.
- Выберите DCEN, отключите импульс и проверьте газовую защиту. Начальный ток определите по руководству источника или калькулятору режима TIG. Для наплавки дорожки и для полного провара стыка потребуются разные условия.
- Сначала сформируйте небольшую ванну без присадки. Проведите короткую дорожку, удерживая примерно постоянные ширину ванны и длину дуги. Если ванна расширяется, сократите задержку или ток; если металл только нагревается без устойчивой ванны, проверьте ток и контакт.
- На соседнем участке добавьте присадку. Дозируйте её небольшими порциями, чтобы не замораживать ванну. Следите за плавным слиянием добавленного металла с обоими краями дорожки.
- В конце уменьшите ток и заполните кратер. После гашения удерживайте горелку над концом шва до окончания постпродувки.
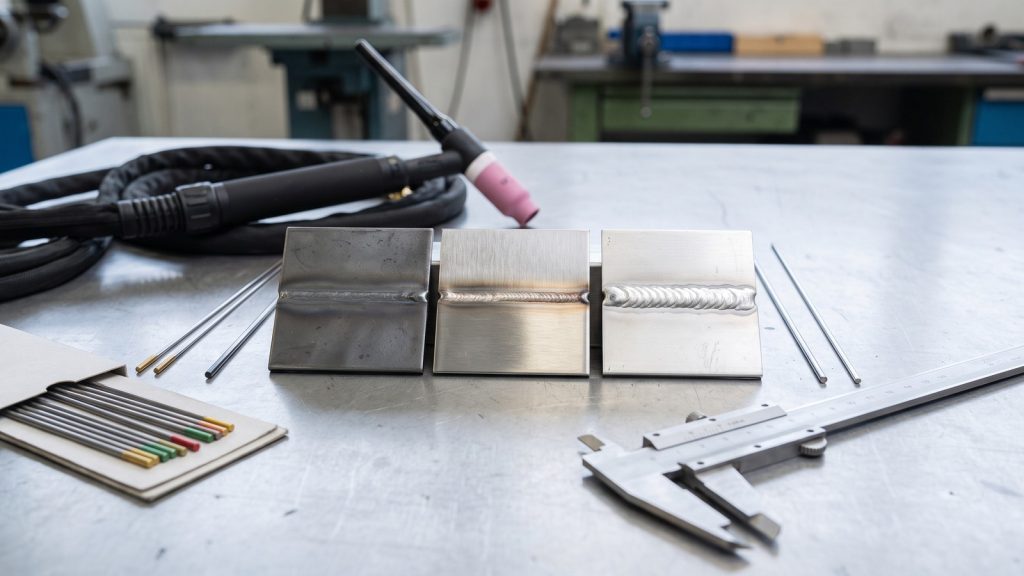
- Дайте пластине остыть, осмотрите результат и запишите настройки. Меняйте один параметр за раз. Красивый валик на поверхности ещё не подтверждает полный провар стыка.
Ошибки и их причины
| Признак | Возможные причины | Действие |
|---|---|---|
| Вольфрам быстро оплавляется | Неверная полярность, ток выше допустимого, слабая газовая защита. | Остановить сварку, проверить DCEN, диаметр электрода и газ. Не ограничиваться заменой электрода. |
| Поры, тёмная поверхность, окисление электрода | Утечка, неподходящий газ, сквозняк, загрязнение, недостаточный или чрезмерный расход. | Проверить весь газовый тракт и чистоту материала; измерить подачу при открытом клапане. |
| Дуга блуждает после касания | Загрязнённая или повреждённая вершина. | Остановиться, заменить электрод на чистый. Повреждённый участок удалить и заново подготовить вершину. |
| Ванна растёт и появляется прожог | Большой ток, медленное движение, открывающийся зазор. | Проверить сборку; уменьшить задержку, отрегулировать ток и последовательность прихваток. |
| В конце глубокая ямка | Резкий обрыв дуги без заполнения кратера. | Настроить спад и окончание шва, добавляя присадку до формирования заполненного кратера. |
Отличия поверхностных признаков от конкретных дефектов разобраны в материале о дефектах сварных соединений.
Безопасность
Дуга TIG даёт интенсивное ультрафиолетовое излучение. Нужны сварочная маска с подходящим светофильтром, закрытая негорючая одежда, перчатки и защита окружающих экранами. Отсутствие заметных брызг не делает работу без защиты допустимой.
Аргон не имеет предупреждающего запаха и способен вытеснять кислород. Не проводите учебную сварку в ёмкостях и приямках. Работа в замкнутом пространстве требует отдельного допуска, контроля атмосферы, вентиляции и организации спасения по правилам объекта; открытый люк и подача аргона не заменяют эти меры.
Убирайте пары обезжиривателя до поджига. Не используйте рядом с дугой хлорсодержащие растворители. Вытяжка должна удалять загрязнения, не срывая газовую защиту. При заточке вольфрама применяйте защиту глаз и сбор пыли; для торированных электродов учитывайте дополнительные требования обращения с пылью.
Часто задаваемые вопросы
Можно ли учиться на обычном MMA-инверторе?
Только если изготовитель допускает TIG и описывает подключение. Простой Lift TIG может требовать горелку с ручным вентилем. Настройки газовой продувки, HF и спада тока у такого аппарата могут отсутствовать.
Почему вольфрам пачкается даже при HF?
HF помогает избежать касания при зажигании. Во время сварки электрод может коснуться ванны или прутка, а утечка газа может вызвать окисление. Эти причины проверяют отдельно.
Можно ли сначала варить без присадки?
Для упражнения на пластине это полезно: проще отработать ведение горелки. Возможность сварки реального соединения без присадки зависит от стали, сборки, геометрии шва и требований к изделию.
Что оценивать в первом валике?
Постоянство ширины, слияние с основным металлом, отсутствие видимых пор, подрезов и незаполненного кратера. Для стыка дополнительно проверяют обратную сторону и предусмотренные технологией показатели качества.
Итоги
- Начинайте на чистой пластине известной стали с DCEN и проверенной газовой защитой.
- Обратный сварочный провод обеспечивает контакт с деталью; защитное заземление оборудования выполняет другую функцию.
- Отработайте постоянную длину дуги, затем добавьте дозирование присадки.
- После касания ванны замените или восстановите электрод; завершайте шов с заполнением кратера и постпродувкой.