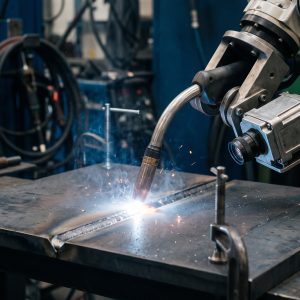
При сварке аустенитной нержавеющей стали важно сохранить состав шва, ограничить деформацию и защитить горячую поверхность от окисления. Для распространенных семейств 304 и 316 подбирают совместимую проволоку и газ, отдельно проверяя требования рабочей среды. Рекомендации ниже не распространяются автоматически на дуплексные, мартенситные и жаропрочные стали.
Содержание
- Материалы: соответствие сталей и сварочной проволоки
- Выбор защитного газа
- Сварочные режимы и перенос металла
- Тепловложение и межпроходная температура
- Защита корня шва поддувом
- Предотвращение углеродистого загрязнения
- Обработка шва: удаление побежалости и пассивация
- Проверка марки и пробного соединения
- Частые вопросы
- Итоги
Материалы: соответствие сталей и сварочной проволоки
Марки по AISI и ГОСТ 5632 сопоставляют по составу и требованиям поставки, а не только по похожему названию. Для многих аустенитных соединений применяют низкоуглеродистые присадки с обозначением L: они помогают ограничить риск выделения карбидов хрома при неблагоприятном тепловом цикле. Это не отменяет контроля нагрева и выбора расходника под конкретный основной металл.
| Основной металл (типовой) | Сварочная проволока (AWS / EN ISO) | Условия выбора | Особенности применения |
|---|---|---|---|
| AISI 304, 304L, 08Х18Н10 | ER308L; классификацию по EN ISO проверяют в сертификате | Проверить состав и сертификат партии | Типовой выбор; пригодность для пищевой среды подтверждают отдельно |
| AISI 304 (тонкий лист, MAG) | ER308LSi; повышенный Si | Не подменять маркой без проверки Si и C | Повышенное содержание кремния (Si) улучшает смачиваемость кромок |
| AISI 316, 316L, 03Х17Н14М2 | ER316L; присадка с Mo | Проверить молибден и требования к среде | Легирована молибденом (2–3%) для сред с кислотами и хлоридами |
| Разнородные стыки (AISI 304 + Ст3) | ER309L при подтвержденной технологии | Рассчитать разбавление и требования к стыку | Выбор учитывает разбавление основным металлом и структуру шва |
Выбор защитного газа
Газ выбирают по техническому листу проволоки и программе источника. Для сплошной аустенитной проволоки часто используют аргон с небольшой добавкой CO2 или O2; встречаются и смеси с гелием. Название «сварочная смесь» на баллоне недостаточно: проверьте точный состав.
Типовая смесь с высокой долей CO2 для углеродистой стали не является универсальной заменой газа для нержавейки. Изменение состава влияет на окисление, перенос и химический состав наплавленного металла. Фиксированный запрет «выше 3%» для всех нержавеющих расходников некорректен: специальные порошковые проволоки могут иметь другие требования. Для сплошной ER308LSi используйте именно рекомендованную изготовителем смесь.
Сварочные режимы и перенос металла
Рабочую программу выбирают для нержавеющей проволоки, ее диаметра и конкретного газа. Сопротивление проволоки и характеристики переноса отличаются от углеродистой стали, поэтому копировать подачу и напряжение с обычной черной стали нельзя. При MAG сплошной проволокой обычно используется DCEP.
На тонком листе начните с рекомендованного изготовителем режима коротких замыканий либо подходящей импульсной программы. На более толстом металле возможность струйного переноса зависит от диаметра, газа и тока. Средний ток импульсной программы нельзя приравнивать к условиям обычного струйного переноса. Настройку проверяют по сечению пробного соединения, а не только по ширине валика.
Тепловложение и межпроходная температура
Аустенитная нержавеющая сталь обычно сильнее расширяется и хуже отводит тепло, чем обычная низкоуглеродистая. При одинаковой сборке это повышает риск коробления. Используйте короткие участки, симметричные прихватки и скорость, при которой сохраняется сплавление кромок.
Межпроходную температуру задают по марке стали, расходнику и технологии. Ограничение около 150 °C встречается в рекомендациях для аустенитных материалов, но отдельные марки и среды требуют другого предела. Число без ссылки на технический лист нельзя превращать в общее правило. Место и момент замера также берут из процедуры.
Для обычной мастерской работы охлаждайте деталь паузами и подходящими прижимами. Поливание водой меняет тепловой цикл и способно загрязнить металл; его не включают в процесс без предусмотренной технологии.
Защита корня шва поддувом
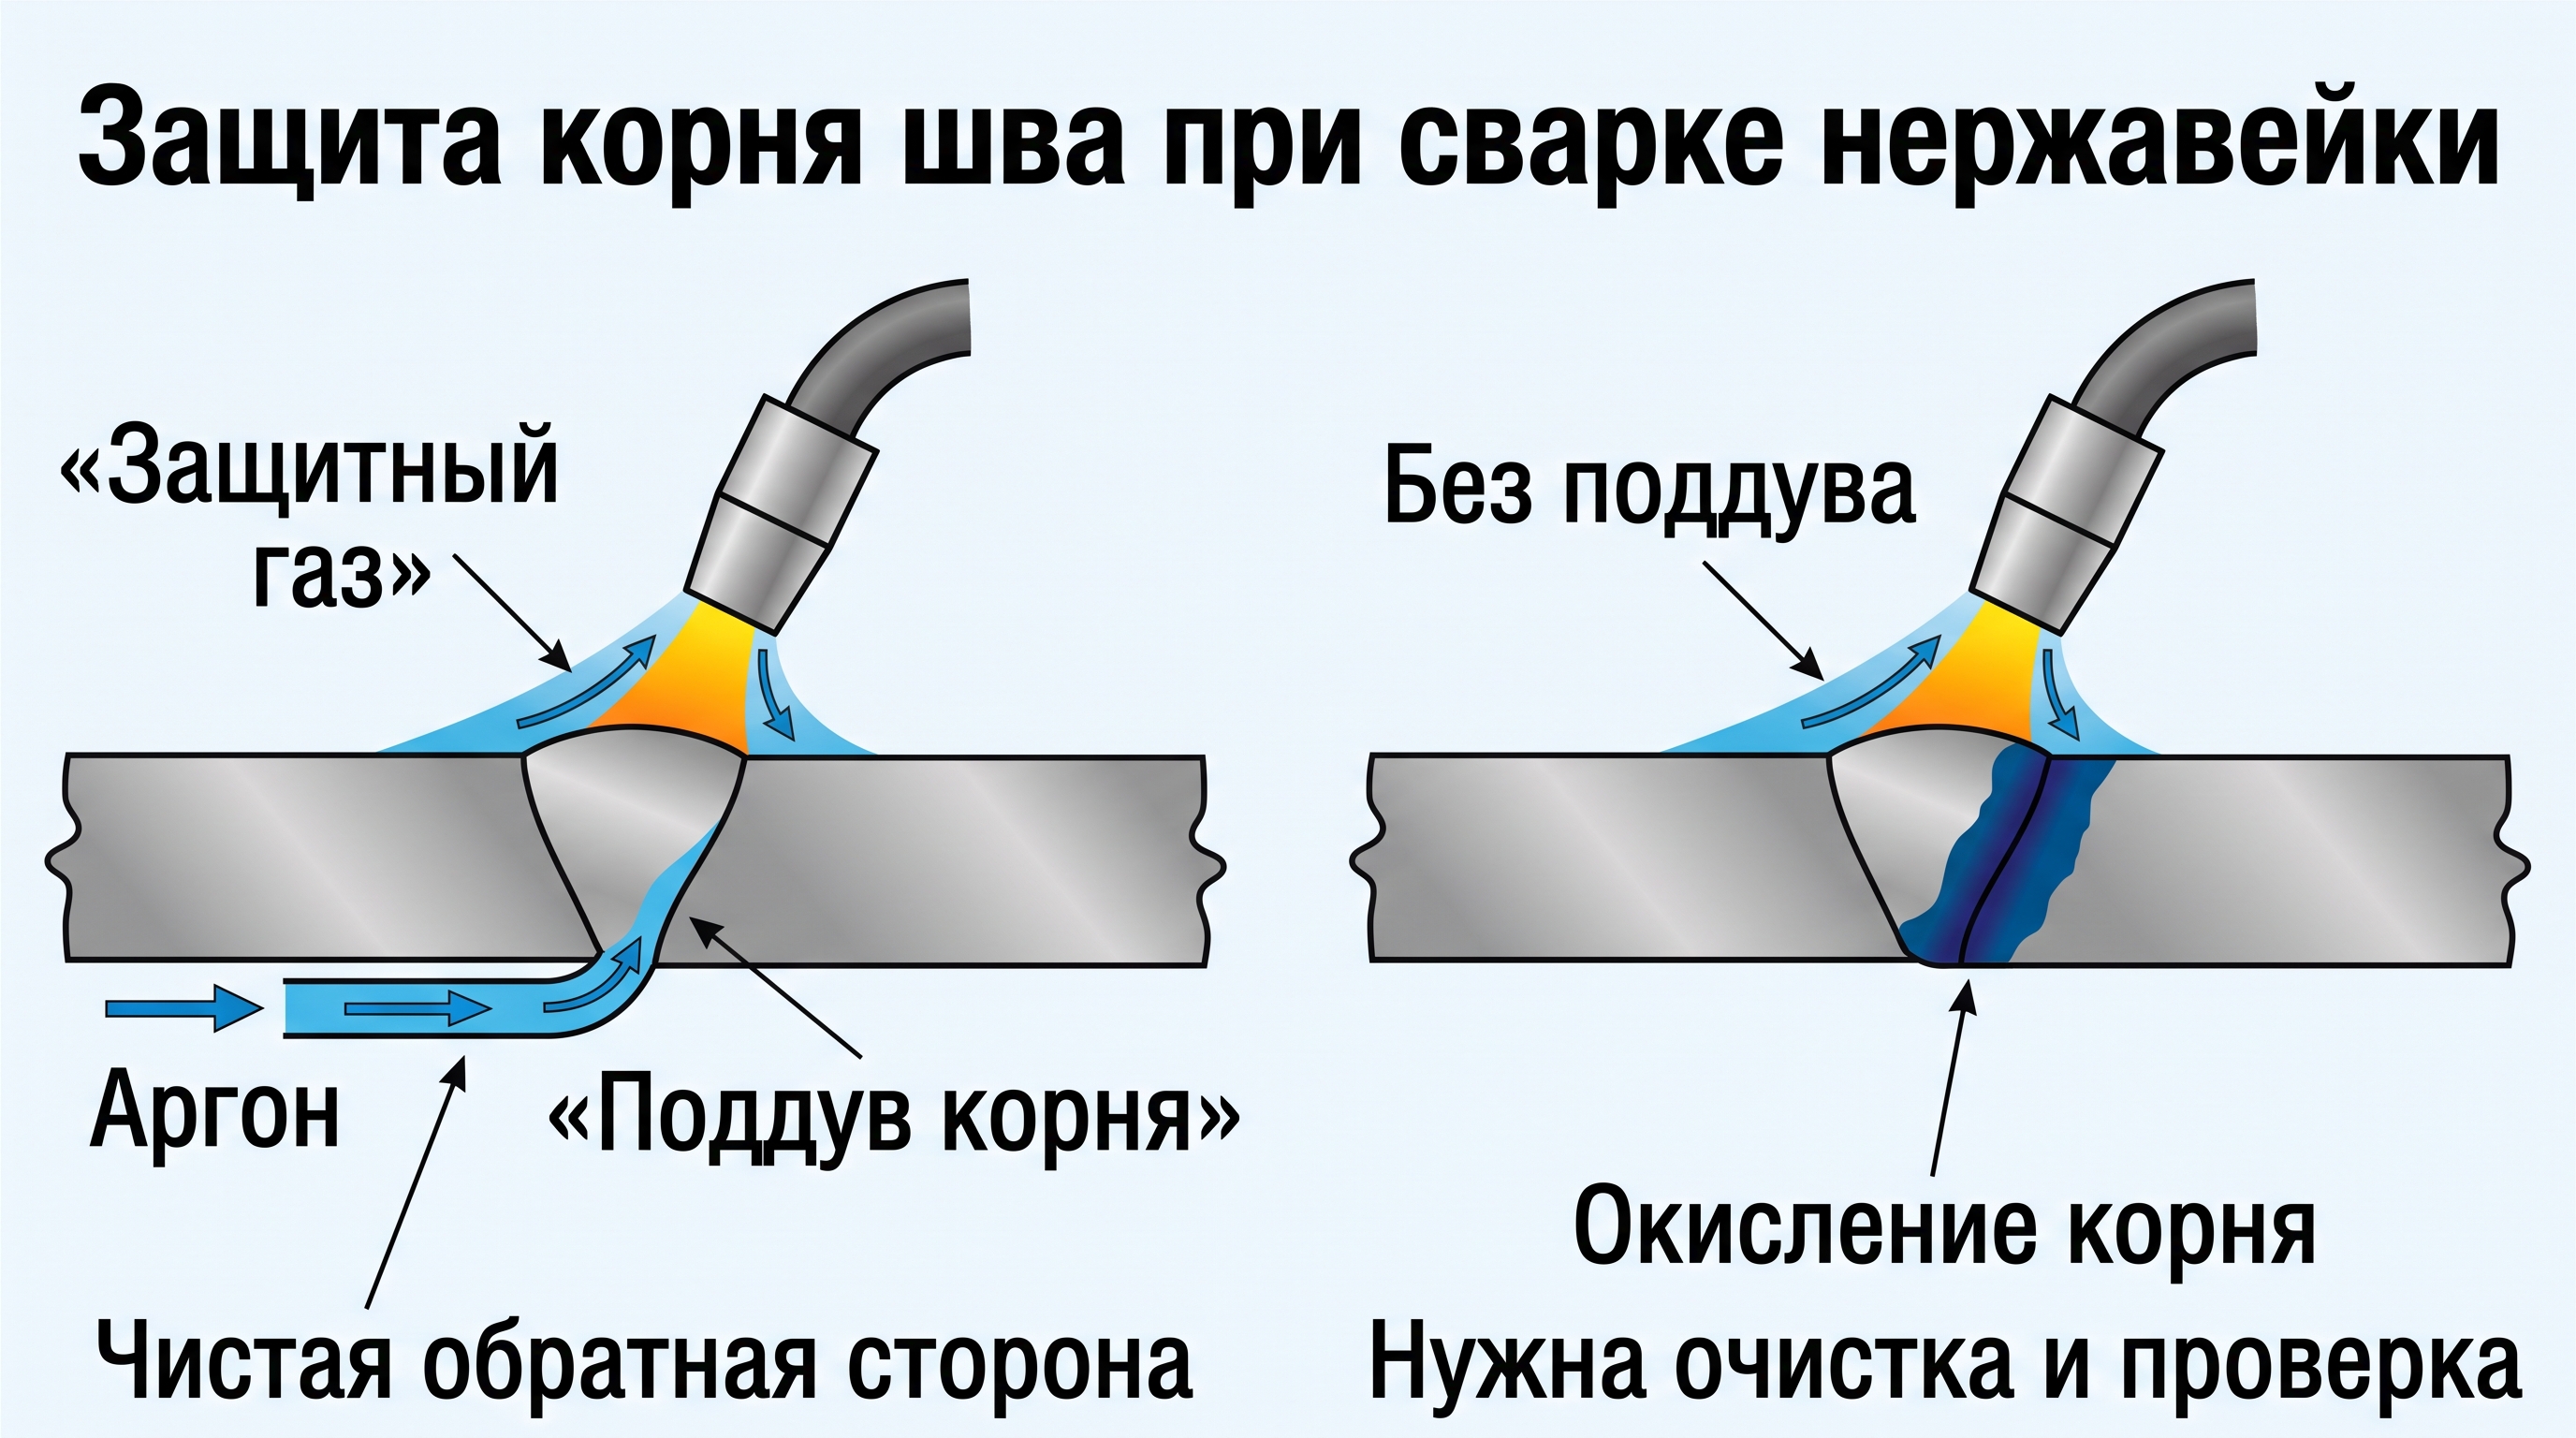
При сквозном проплавлении горячая обратная сторона контактирует с воздухом и окисляется. Для соединений, где важна коррозионная стойкость корня, защиту организуют по технологии: например, поддувом аргона с контролируемым выходом газа.
Не герметизируйте продуваемую полость полностью. Избыточное давление способно изменить форму ванны, а утечки — оставить зоны без защиты. Остаточный кислород измеряют, если процедура требует установленного предела; фиксированное число прокачанных объемов само по себе не подтверждает достаточную продувку. Азотно-водородные смеси применяют только при подтвержденной совместимости материала и оборудовании для данного газа.
Предотвращение углеродистого загрязнения
Частицы обычной стали, оставленные щеткой или шлифованием, могут ржаветь на нержавеющей поверхности. Разделяйте инструменты и зоны обработки, чтобы не переносить такое загрязнение на изделие.
- Инструмент (корщетки, абразивные и лепестковые диски, шлифовальные круги) должен быть маркирован «Inox» и применяться исключительно по нержавеющей стали. Использование круга, которым ранее резали черную трубу, запрещено.
- Щетки допускаются только с проволокой из нержавеющей стали.
- При сборке исключают перенос частиц черной стали на нержавейку. Используют чистые подходящие накладки и отдельные инструменты; горючие материалы не размещают в зоне нагрева.
Обработка шва: удаление побежалости и пассивация
Побежалость и грубые оксиды могут ухудшать коррозионную стойкость. Способ очистки выбирают по поверхности, среде эксплуатации и требованиям изделия: механическая, электрохимическая или химическая обработка имеют разные возможности. Пассивация не заменяет удаления грубого оксидного слоя.
Травильные составы, особенно содержащие плавиковую кислоту, требуют обученного персонала, подходящих средств защиты, вытяжки и организации сбора отходов по паспорту безопасности. Время обработки и промывку назначают по инструкции конкретного средства. Универсального времени «15–40 минут» нет.
После обработки удаляют остатки средства разрешенным способом и проверяют поверхность. Внешняя чистота не доказывает стойкость в конкретной рабочей среде: для ответственных изделий предусмотрены отдельные требования к качеству очистки и испытаниям.
Проверка марки и пробного соединения
Перед сваркой сравните маркировку основного металла, сертификат и проволоку. 304 и 304L, как и 316 и 316L, различаются требованиями к углероду. Отечественные марки в таблице показывают близкие семейства, а не гарантированную взаимозаменяемость. Для стабилизированных, дуплексных и жаропрочных сталей нужен отдельный подбор расходника и теплового цикла.
Образец собирают с тем же зазором, защитой корня и обработкой поверхности, что будут на изделии. Осмотрите обратную сторону и переходы валика, проверьте деформацию после освобождения прижимов. Если на лице шов ровный, а корень грубо окислен, сначала исправляют продувку и сборку; подбором красивого валика проблему не решить.
Сравнить влияние состава газа помогает материал про защитные газы и смеси. Перед многопроходной сваркой полезно уточнить контроль межпроходной температуры. Полярность проверяют при смене расходника. Калькулятор режимов MIG/MAG дает только ориентир и применим к нержавейке лишь при наличии подходящей модели расчета и подтвержденного диапазона.
Магнит не является надежным способом установить марку нержавейки или коррозионную стойкость шва. Холодная деформация и феррит в наплавленном металле могут давать магнитный отклик у отдельных аустенитных материалов. При отсутствии маркировки не подбирайте присадку только по магниту и внешнему виду: получите подтверждение состава либо используйте предусмотренную процедуру идентификации.
Частые вопросы
Можно ли сваривать нержавейку порошковой проволокой без газа?
Существуют специальные расходники для разных условий, но заменять сплошную нержавеющую проволоку обычной самозащитной стальной нельзя. Возможность конкретной самозащитной марки подтверждают ее классификация, технический лист и технология изделия. Наличие шлака само по себе не доказывает непригодность расходника.
Зачем нужна проволока с индексом «Si» (например, ER308LSi)?
Повышенный кремний в некоторых проволоках LSi улучшает растекание ванны. Это помогает формировать переход к основному металлу, но не исключает несплавления при неверной скорости, положении горелки или сборке. Точный состав смотрят в сертификате расходника.
Итоги
- Сварка аустенитной нержавеющей стали полуавтоматом выполняется проволокой серии «L» или «LSi» в смесях Ar + 2% CO₂ или Ar + 1–2% O₂.
- Выбирайте газ по паспорту расходника; смесь для углеродистой стали нельзя автоматически переносить на нержавейку.
- Контролируйте межпроходную температуру в пределах, установленных для марки стали и технологии.
- Защиту обратной стороны корня и требования к ее качеству определяйте по среде эксплуатации и документации.
- Удаляйте оксиды выбранным способом и выполняйте последующую обработку по требованиям к поверхности.