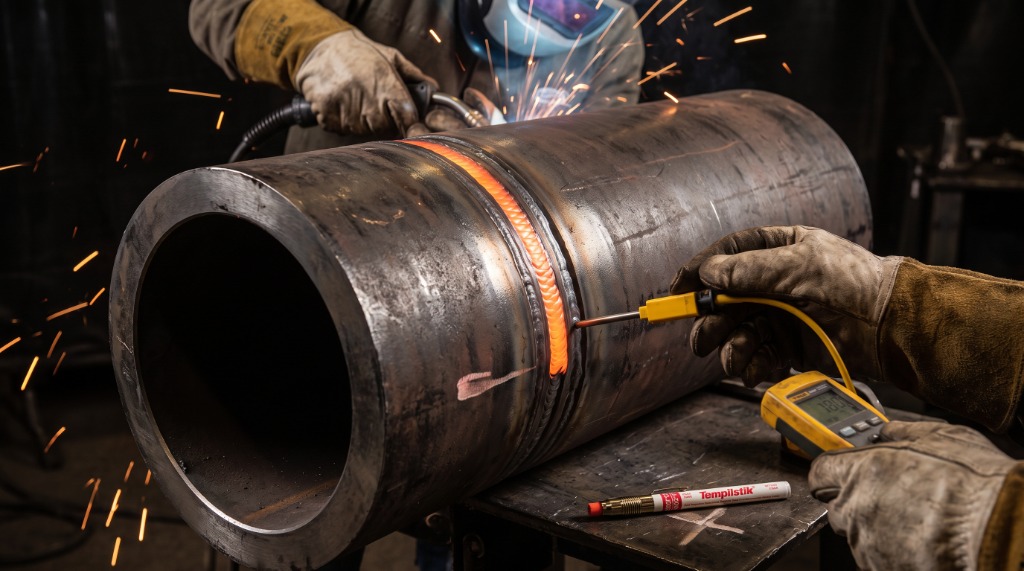
В технологии многослойной сварки металлоконструкций, сосудов под давлением и трубопроводов межпроходная температура (Interpass Temperature, Tint) является важнейшим технологическим параметром, определяющим термический цикл каждого последующего прохода. Ошибочно сводить контроль термики только к предварительному подогреву: межпроходная температура имеет не только обязательный нижний технологический предел (Tintmin ≥ Tpreheat), но и строго лимитированный верхний допустимый предел (Tintmax). Неконтролируемое накопление тепла в теле массивной детали приводит к драматическому падению предела текучести, снижению ударной вязкости при отрицательных климатических температурах (KCV), провоцированию горячих кристаллизационных трещин и полной утрате коррозионной стойкости нержавеющих сплавов.
Содержание статьи
- Различие между предварительным подогревом (T0) и межпроходной температурой (Tint)
- Взаимосвязь межпроходной температуры, погонной энергии и времени остывания t8/5
- Металлургические последствия превышения максимальной Tintmax
- Допустимые диапазоны Tint для основных групп конструкционных материалов
- Метрология контроля по ГОСТ Р ИСО 13916: зоны и время измерения
- Технологические методы регулирования межпроходного охлаждения
- Часто задаваемые вопросы (FAQ)
- Итоги
Различие между предварительным подогревом (T0) и межпроходной температурой (Tint)
В нормативной документации (ISO 15614-1, ASME Section IX, ГОСТ Р ИСО 13916) понятия четко разграничены:
- Температура предварительного подогрева (T0 / Preheat): Минимальная температура основного металла в зоне будущего соединения непосредственно перед выполнением первой дуговой операции (наложение прихваток или корневого слоя). Ее цель — не допустить быстрого охлаждения и закалки.
- Межпроходная температура (Tint / Interpass): Температура металла шва и прилегающей зоны термического влияния непосредственно перед наложением второго и каждого последующего валика многопроходного шва.
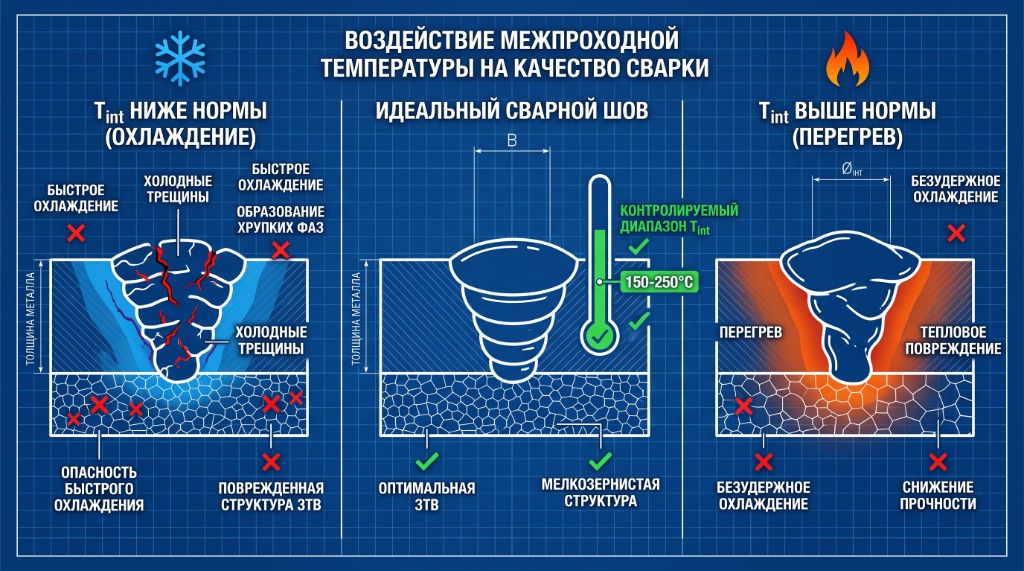
Главное инженерное правило гласит: межпроходная температура никогда не должна опускаться ниже минимальной температуры предварительного подогрева (Tint ≥ Tpreheat). Если деталь остыла ниже этого порога, сварку продолжать категорически запрещено — требуется повторный подогрев. Однако верхний предел Tint строго ограничен теплоемкостью и металлургической стабильностью свариваемой системы.
Взаимосвязь межпроходной температуры, погонной энергии и времени остывания t8/5
Фазовые превращения в сталях регламентируются временем охлаждения зоны сварки в температурном окне 800–500 °C (индекс t8/5). Скорость охлаждения (w) при трехмерном теплоотводе (в массивных толстостенных телах) описывается классическим уравнением теории тепловых процессов академика Н.Н. Рыкалина:
где λ — коэффициент теплопроводности металла, T — температура рассматриваемой точки (например, 600 °C), Tint — межпроходная температура заготовки, Qпог — погонная энергия дуги (Q = η · U · I / vсв, кДж/мм).
Из уравнения видно: чем выше температура заготовки перед сваркой (Tint), тем меньше разность (T − Tint) и тем медленнее остывает металл (растет время t8/5). Если сварщик ведет сварку с высокой погонной энергией и при этом игнорирует верхний предел Tint, время t8/5 превышает критические 25–35 секунд. Это приводит к длительному пребыванию металла в высокотемпературной области, собирательной рекристаллизации и катастрофическому разрастанию аустенитного зерна.
Для прецизионного расчета энергетических параметров сварки используйте инженерные сервисы SvarkaHub:
- Рассчитайте погонную энергию на Калькуляторе погонной энергии сварки.
- Скорректируйте нижний технологический предел охлаждения через Калькулятор температуры предварительного подогрева.
- Ознакомьтесь со спецификой тепловой обработки высоколегированных структур в руководстве Сварка легированных и нержавеющих сталей: практическое руководство.
Металлургические последствия превышения максимальной Tintmax
Превышение верхнего предела межпроходной температуры запускает необратимые структурные деградации металлургической системы:
- Деградация ударной вязкости (KCV / KCU): В углеродистых и хладостойких сталях замедленное остывание приводит к образованию грубого верхнего бейнита и полигонального феррита по границам зерен вместо тонкодисперсного игольчатого феррита (acicular ferrite). В результате работа удара при температурах испытания -20…-40 °C падает ниже нормативных 34–47 Дж.
- Межкристаллитная коррозия аустенитных сталей (МКК): При перегреве сталей типа 08Х18Н10Т / 304L выше 150 °C каждый последующий проход удерживает околошовную зону в диапазоне сенсибилизации (450–850 °C). Хром соединяется с углеродом, образуя карбиды Cr23C6, выпадающие по границам зерен. Приграничные зоны обедняются хромом ниже критических 12%, и металл теряет пассивность, разрушаясь вдоль границ зерен в агрессивных средах.
- Разрушение фазового баланса в дуплексных сталях: Стали аустенитно-ферритного класса (2205, Super Duplex) требуют строгого баланса фаз: 50% феррита / 50% аустенита. При высокой Tint аустенит выделяется медленно, либо в температурном интервале 600–900 °C выпадают интерметаллические фазы (σ-фаза, χ-фаза), вызывающие мгновенное охрупчивание шва и потерю стойкости к питтинговой коррозии.
- Горячие трещины в никелевых сплавах: Аустенитная столбчатая структура никелевых сплавов (Inconel, Monel) крайне чувствительна к легкоплавким эвтектикам (сера, фосфор, свинец). Перегрев провоцирует усадку в условиях жидких пленок по границам кристаллитов, вызывая разрывы по центру валика.
Допустимые диапазоны Tint для основных групп конструкционных материалов
| Группа свариваемых материалов | Типичные марки сплавов | Минимальная Tintmin, °C | Максимальная Tintmax, °C | Критический фактор риска при нарушении |
|---|---|---|---|---|
| Низкоуглеродистые конструкционные стали | Ст3сп, Сталь 20, S235JR | Равна Tpreheat (или 20 °C) | 250 °C | Падение предела текучести, перегрев ЗТВ. |
| Низколегированные трубные и мостовые стали | 09Г2С, 10Г2ФБЮ, S355NL | 100 – 120 °C | 200 – 220 °C | Падение ударной вязкости (KCV) при -40 °C. |
| Высокопрочные закаливаемые стали (Re > 690 МПа) | Weldox 700, 12ХГН2МФБА, S690QL | 125 – 150 °C | 180 – 200 °C | Разупрочнение зоны термического влияния, трещины. |
| Хромомолибденовые теплоустойчивые стали | 15ХМ, 12Х1МФ, 10CrMo9-10 | 180 – 220 °C | 300 – 350 °C | Закалка и холодные трещины при недогреве. |
| Аустенитные нержавеющие стали | 08Х18Н10, AISI 304L, 316L | 20 °C (без преднагрева) | 100 – 150 °C | Межкристаллитная коррозия (МКК), коробление. |
| Дуплексные и супердуплексные стали | 2205 (1.4462), 2507 (1.4410) | 20 °C | 100 – 150 °C (для супердуплекса ≤ 100) | Выделение интерметаллических фаз (σ-фаза). |
| Никелевые жаропрочные сплавы | Inconel 625, Hastelloy C-276 | 20 °C | 100 – 120 °C | Образование горячих кристаллизационных трещин. |
Метрология контроля по ГОСТ Р ИСО 13916: зоны и время измерения
Для обеспечения юридической и металлургической чистоты процедуры замера межпроходной температуры стандарт устанавливает правила:
- Локализация точки контроля: Замер производится непосредственно на поверхности наплавленного валика предыдущего прохода или на прилегающем основном металле на расстоянии 25–50 мм от кромки разделки.
- Хронометраж замера: Измерение выполняется непосредственно перед поджигом дуги следующего прохода. Фиксация температуры через 1–2 минуты после окончания предыдущего валика не имеет практического смысла, так как металл продолжает остывать.
- Технологическая пауза: Если зарегистрированная термопарой или пирометром температура превышает Tintmax, выполнение следующего прохода блокируется. Сварщик обязан дождаться естественного остывания шва до допустимого нормативного коридора.
Технологические методы регулирования межпроходного охлаждения
В условиях высокоинтенсивного производства технологи вынуждены бороться со временем технологического простоя стыка. Однако методы ускорения охлаждения строго ограничены стандартами:
- Категорически запрещено: Охлаждать шов водой, снегом, мокрой ветошью или струей неотфильтрованного цехового сжатого воздуха. Термический шок от воды вызывает мгновенную закалку поверхностного слоя с образованием мартенсита и микротрещин. Неочищенный сжатый воздух содержит влагу и капли компрессорного масла, которые вызывают водородное заражение и пористость последующего слоя.
- Допускается: Обдув шва сухим, профильтрованным от влаги и масел сжатым воздухом или использование безопасных промышленных вентиляторов (без прямого направления струи в зону горящей дуги во избежание сдува защитного газа).
- Оптимальный производственный метод: Технологическая переброска сварщика. При сварке обечаек сосудов, кольцевых швов трубопроводов или протяженных балок сварщик переходит на сварку другого узла либо выполняет симметричный шов с противоположной стороны конструкции, позволяя первому участку остывать естественным конвективным путем.
Часто задаваемые вопросы (FAQ)
Вопрос: Что делать, если при многопроходной сварке 09Г2С температура упала ниже температуры предварительного подогрева?
Ответ: Немедленно прекратить сварку. Зажечь газовую горелку или включить электронагреватели и прогреть стык до расчетной температуры подогрева (T0), проверить температуру контактным термометром по ГОСТ Р ИСО 13916 и только после этого приступать к нанесению очередного слоя.
Вопрос: Почему для тонкой нержавейки рекомендуют межпроходную температуру не выше 100 °C, а не 150 °C?
Ответ: Аустенитные стали обладают высоким коэффициентом термического расширения (на 50% выше, чем у углеродистых сталей) и крайне низкой теплопроводностью. Превышение 100 °C на тонких толщинах приводит к массивным пластическим поводкам («хлопунам»), устранить которые правкой без повреждения металла невозможно.
Вопрос: Можно ли использовать термокарандаши для замера межпроходной температуры внутри разделки?
Ответ: Да, но с жестким ограничением: след термокарандаша (расплавленный воск/соль) не должен попадать под следующий валик, так как химические соединения парафинов вызовут науглероживание и поры. Чертить риску необходимо на скосе кромки на 5–10 мм выше текущего уровня наплавки.
Итоги
Межпроходная температура — это технологический «коридор безопасности». Нарушение его нижней границы (Tintmin) грозит хрупкими холодными трещинами под действием диффузионного водорода, а превышение верхнего предела (Tintmax) необратимо перегревает металл, превращая высококачественную легированную сталь в крупнозернистую структуру с низким сопротивлением ударным и усталостным нагрузкам. Технический надзор за межпроходной температурой с помощью калиброванных контактных термометров — фундаментальное требование к сварочным процессам ответственного назначения.