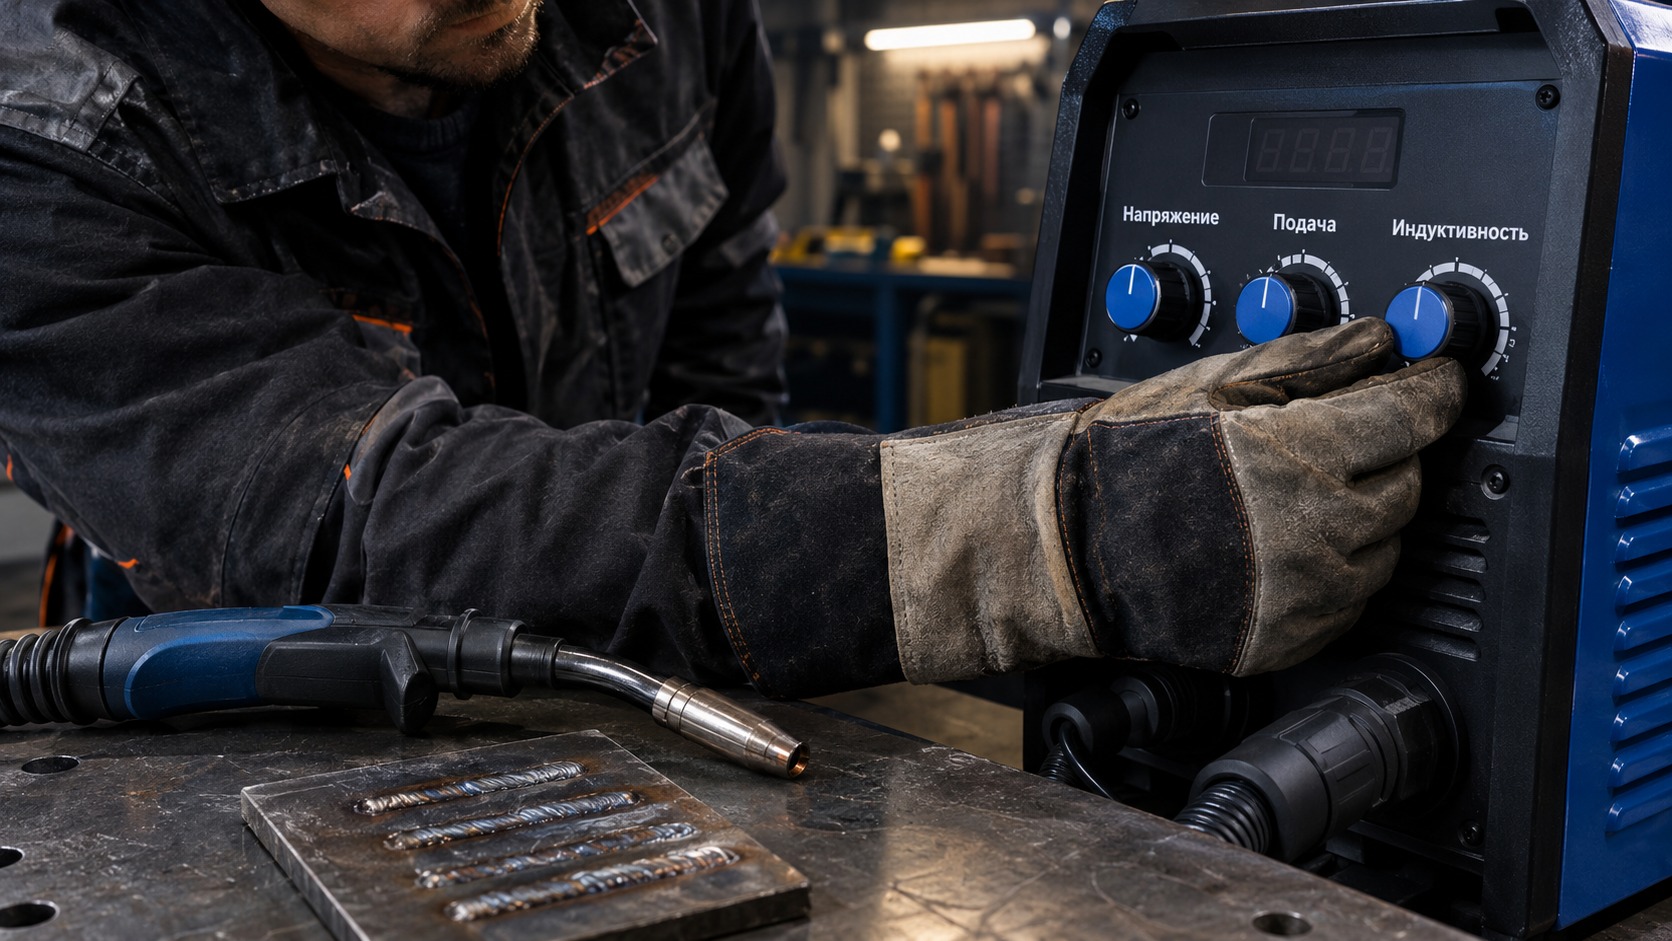
Полуавтомат начинает утыкать проволоку, давать лишние брызги или оставлять высокий узкий валик, когда подача и напряжение не согласованы либо нарушены контакт и газовая защита. Сначала проверяют проволоку, ролики, наконечник и обратный провод, затем настраивают дугу на образце. Разделы ниже относятся главным образом к MAG сплошной стальной проволокой в режиме коротких замыканий; для импульсных программ используют руководство конкретного аппарата.
Содержание
- Связь подачи, напряжения и сварочного тока
- Роль индуктивности при коротких замыканиях
- Различия настроек: чистый CO₂ и аргоновые смеси
- Влияние вылета сварочной проволоки
- Алгоритм настройки классического и синергетического аппарата
- Признаки дисбаланса параметров
- Диагностика механизма подачи и газового тракта
- Как записать рабочий режим и повторить его
- Частые вопросы
- Итоги
Связь подачи, напряжения и сварочного тока
В полуавтоматах источник питания имеет жесткую (или пологопадающую) вольт-амперную характеристику. Сварщик задает регулятором напряжение (Вольты), которое напрямую определяет длину сварочной дуги: выше напряжение — длиннее дуга и шире ванна. Регулятор скорости подачи проволоки (метры в минуту) задает количество подаваемого присадочного материала. Поскольку источник стремится поддерживать постоянное напряжение, величина сварочного тока (Амперы) является производной: система расплавляет ровно столько проволоки, сколько подается в зону дуги.
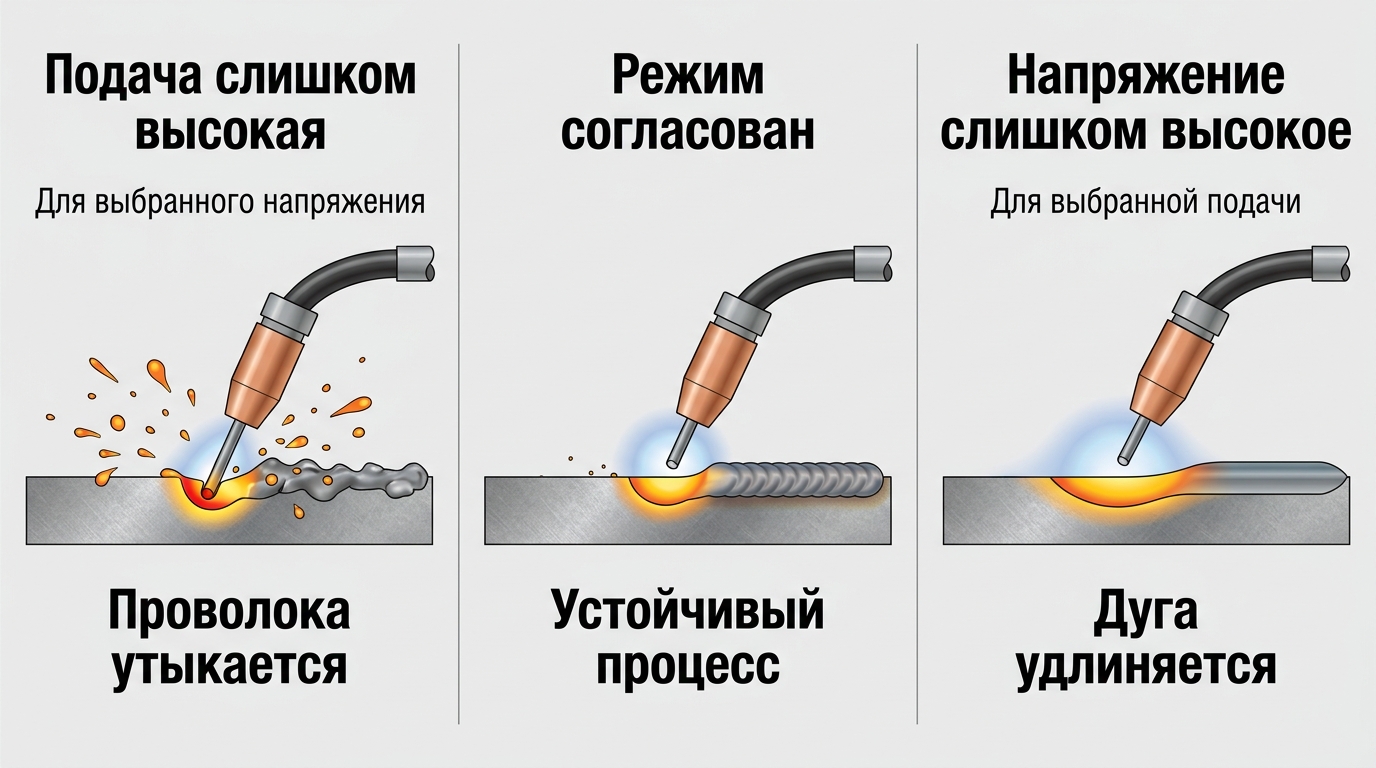
Увеличение подачи при неизменном напряжении обычно повышает ток и меняет баланс плавления. Если источник не успевает расплавлять проволоку, она утыкается в металл. Повышение напряжения обычно удлиняет дугу, но ток также зависит от вылета и алгоритма источника; простого правила о фиксированном изменении тока нет.
Роль индуктивности при коротких замыканиях
При короткозамкнутом переносе капля проволоки периодически касается ванны, замыкая промежуток. Источник увеличивает ток, перемычка разрушается, после чего дуга восстанавливается. Частота циклов зависит от режима и оборудования; ее не нужно оценивать на слух как самостоятельный показатель качества.
Электронная индуктивность регулирует скорость нарастания тока короткого замыкания (di/dt):
- Быстрое нарастание тока. При чрезмерно жесткой настройке разрыв перемычки сопровождается дополнительными брызгами. Сначала согласуют напряжение и подачу, затем корректируют динамику.
- Замедленное нарастание тока. Может смягчить перенос, но при слишком медленной реакции проволока дольше упирается в ванну. Направление и диапазон регулировки уточняют по инструкции: шкалы «динамика» и «индуктивность» разных источников работают неодинаково.
Динамика влияет на перенос металла и распределение тепла, поэтому способна изменить геометрию и проплавление. Использовать ее как универсальный регулятор глубины шва нельзя. После изменения настройки оценивают брызги, устойчивость, переходы к кромкам и результат проверки образца.
Различия настроек: чистый CO₂ и аргоновые смеси
Защитный газ напрямую влияет на потенциал ионизации дуги и эффективное напряжение:
| Параметр | Углекислый газ (100% CO₂) | Смесь Ar + 18–20% CO₂ |
|---|---|---|
| Характер переноса | Крупнокапельный, короткие замыкания | Мелкокапельный, струйный (на высоких токах) |
| Требуемое напряжение | Подбирают по таблице аппарата и пробному шву | Подбирают под конкретный состав смеси |
| Уровень разбрызгивания | Высокий, требует точной подстройки индуктивности | Часто ниже, чем в CO₂, при согласованном режиме |
| Проплавление | Зависит от переноса, тока и положения | Зависит от доли аргона и выбранного переноса |
Влияние вылета сварочной проволоки
Вылет проволоки — свободный участок от контактного наконечника до плавящегося конца. Расстояние от наконечника до детали больше на длину дуги; эти размеры нельзя смешивать. Увеличение вылета усиливает резистивный нагрев проволоки и обычно снижает ток при той же подаче. Начальную длину выбирают по инструкции, затем поддерживают ее постоянной.
При чрезмерном удалении горелки одновременно меняются вылет и газовая защита. Если приблизить сопло вплотную, растут риск загрязнения брызгами и нагрев наконечника. Исправляя вылет, не компенсируйте его автоматически повышением напряжения: сначала восстановите положение горелки.
Алгоритм настройки классического и синергетического аппарата
Ориентироваться на шкалы в условных «попугаях» (делениях 1–10) нельзя: калибровка у каждого производителя индивидуальна.
Настройка аппарата с ручным управлением:
- Выберите стартовую подачу по таблице источника для диаметра проволоки, толщины, соединения и газа. Проверьте единицы: деление регулятора не всегда соответствует метрам в минуту.
- Установите согласованное с подачей напряжение по той же таблице. Не объединяйте значения из разных программ или разных газов в один режим.
- Зажгите дугу на черновой пластине: оцените перенос металла. Если проволока бьет в дно ванны толчками — добавьте напряжение. Если дуга гудит, формируя крупный горящий шар на конце проволоки с риском оплавления наконечника — снизьте напряжение.
- Меняйте динамику малыми шагами после согласования подачи и напряжения. Звук помогает заметить изменение, но оценка включает форму валика, брызги и сплавление кромок на образце.
Настройка синергетического аппарата (Synergic):
- Укажите диаметр проволоки, тип материала (Fe, CrNi, Al) и состав защитного газа в меню программы.
- Задайте толщину свариваемой детали или желаемую силу тока: процессор выставит подачу и напряжение по базовой синергетической кривой.
- Проведите пробную сварку и при необходимости используйте коррекцию длины дуги. Единицы и направление Trim определяются аппаратом: это могут быть условные деления, а не вольты. Уточните, какие настройки программа связывает автоматически.
Признаки дисбаланса параметров
- Напряжение завышено: широкая вогнутая ванна, подрезы по краям шва, частые обрывы дуги, шарик на конце проволоки обгорает вплоть до контактного наконечника.
- Напряжение занижено относительно подачи: проволока утыкается в металл, горелку толкает, перенос становится неустойчивым. Перед регулировкой исключите сбои подачи и плохой электрический контакт.
- Подача завышена относительно выбранного напряжения: источник не обеспечивает устойчивое плавление, появляются утыкания и толчки. Причину подтверждают пробой с изменением одного параметра.
- Подача занижена относительно напряжения: дуга может удлиняться, проволока отгорать к наконечнику, а заполнение соединения становиться недостаточным.
Диагностика механизма подачи и газового тракта
Прежде чем крутить настройки источника, исключите механические дефекты тракта подачи:
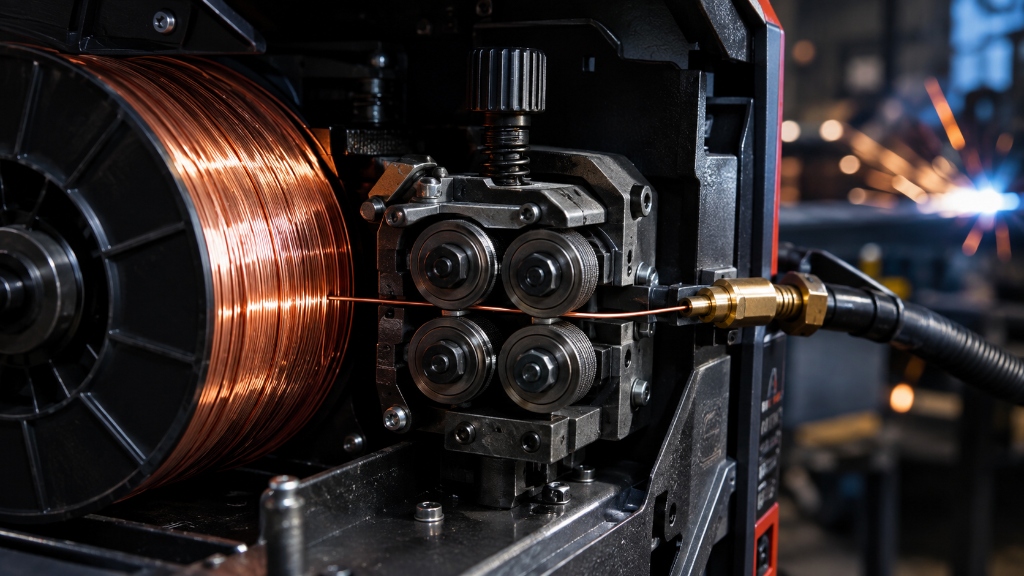
- Канавка роликов: для стальной сплошной проволоки используют V-образную канавку, для порошковой — насеченную (зубчатую), для алюминия — U-образную гладкую.
- Прижим роликов: используйте способ проверки из руководства механизма подачи при отключенной дуге. Не удерживайте движущуюся проволоку пальцами и не направляйте ее на тело. Прижим должен обеспечивать устойчивую подачу без деформации и стружки.
- Контактный наконечник: проверяют размер отверстия, загрязнение, затяжку и следы износа. Ресурс зависит от тока, проволоки и режима работы; фиксированного срока в часах нет.
- Защитный газ: проверьте соединения на утечки и расход у сопла. Плохая защита бывает из-за сквозняка, загрязнения сопла и неверного положения горелки. Завышенный расход способен подсасывать воздух за счет турбулентности, поэтому увеличение подачи газа не заменяет поиск причины.
Как записать рабочий режим и повторить его
Сохраните марку и диаметр проволоки, состав газа, номер программы, напряжение, подачу, коррекцию динамики и положение сварки. Если аппарат показывает только условные деления, запишите их вместе с моделью источника. Дополните запись размером соединения и вылетом: одинаковые числа на панели не дают одинаковый шов при другой сборке.
В начале смены проверьте плавность подачи без зажигания дуги по инструкции производителя. Тугая катушка, загрязненный канал или сильно перегнутый рукав создают периодические рывки. Увеличение напряжения может временно скрыть симптом, но оставит нестабильность. После замены наконечника и проволоки повторите пробный шов.
Стартовые настройки можно сопоставить с калькулятором режимов MIG/MAG. Для понимания диапазона диаметров полезен подбор сварочной проволоки, а при смене баллона — материал про защитные газы и смеси. Сохраняйте фото очищенного образца и запись настроек: сравнение до и после регулировки позволяет отделить изменение дуги от изменения подготовки металла.
Если прежний режим внезапно перестал работать, сначала сравните то, что могло измениться: катушку и маркировку газа, наконечник, положение зажима обратного провода и длину рукава. Затем оцените напряжение питания и состояние соединений в пределах инструкции. Начинать с максимальной индуктивности или случайного повышения тока не стоит: так можно добавить новый симптом к исходной неисправности.
Частые вопросы
Почему полуавтомат трещит и стреляет искрами?
Основная причина — дефицит напряжения относительно заданной подачи проволоки (дуга не успевает плавить подаваемый объем) либо окисленный металл с нарушением контакта зажима массы.
Влияет ли индуктивность на сварку в углекислоте?
В режиме коротких замыканий в CO2 настройка динамики может уменьшить брызги и улучшить устойчивость. Сначала согласуют подачу и напряжение. При крупнокапельном переносе или другой программе действие регулятора отличается, поэтому используют руководство аппарата.
Итоги
- Напряжение в GMAW задает длину дуги, подача проволоки определяет силу тока и скорость наплавки.
- Индуктивность управляет скоростью роста тока короткого замыкания, влияя на геометрию валика, мягкость дуги и количество брызг.
- При смене газа заново подбирайте режим по таблице аппарата и пробному образцу, сохраняя запись прежних настроек.
- Перед настройкой убедитесь в чистоте наконечника, правильных роликах и постоянном вылете, выбранном по руководству.