Термодинамические и электрофизические характеристики дугового столба в процессе полуавтоматической сварки плавящимся электродом (GMAW / MIG/MAG по ГОСТ Р ИСО 4063) напрямую определяются компонентным составом защитной газовой среды, классифицируемой по стандарту ГОСТ Р ИСО 14175-2010 и базовым нормам ГОСТ 14771-76. Теплопроводность, потенциал первичной ионизации и степень окислительной активности газа регламентируют перенос электродного металла (короткие замыкания, крупнокапельный или струйный перенос), величину поверхностного натяжения расплава и форму проплавления основного металла. Применение 100% диоксида углерода или многокомпонентных смесей на основе аргона изменяет металлургический баланс легирующих элементов и механические свойства шва.
Содержание статьи
- Классификация газов и смесей по ГОСТ Р ИСО 14175-2010
- Физика дуги: потенциал ионизации, теплопроводность и диссоциация
- Окислительный потенциал: влияние на выгорание кремния и марганца
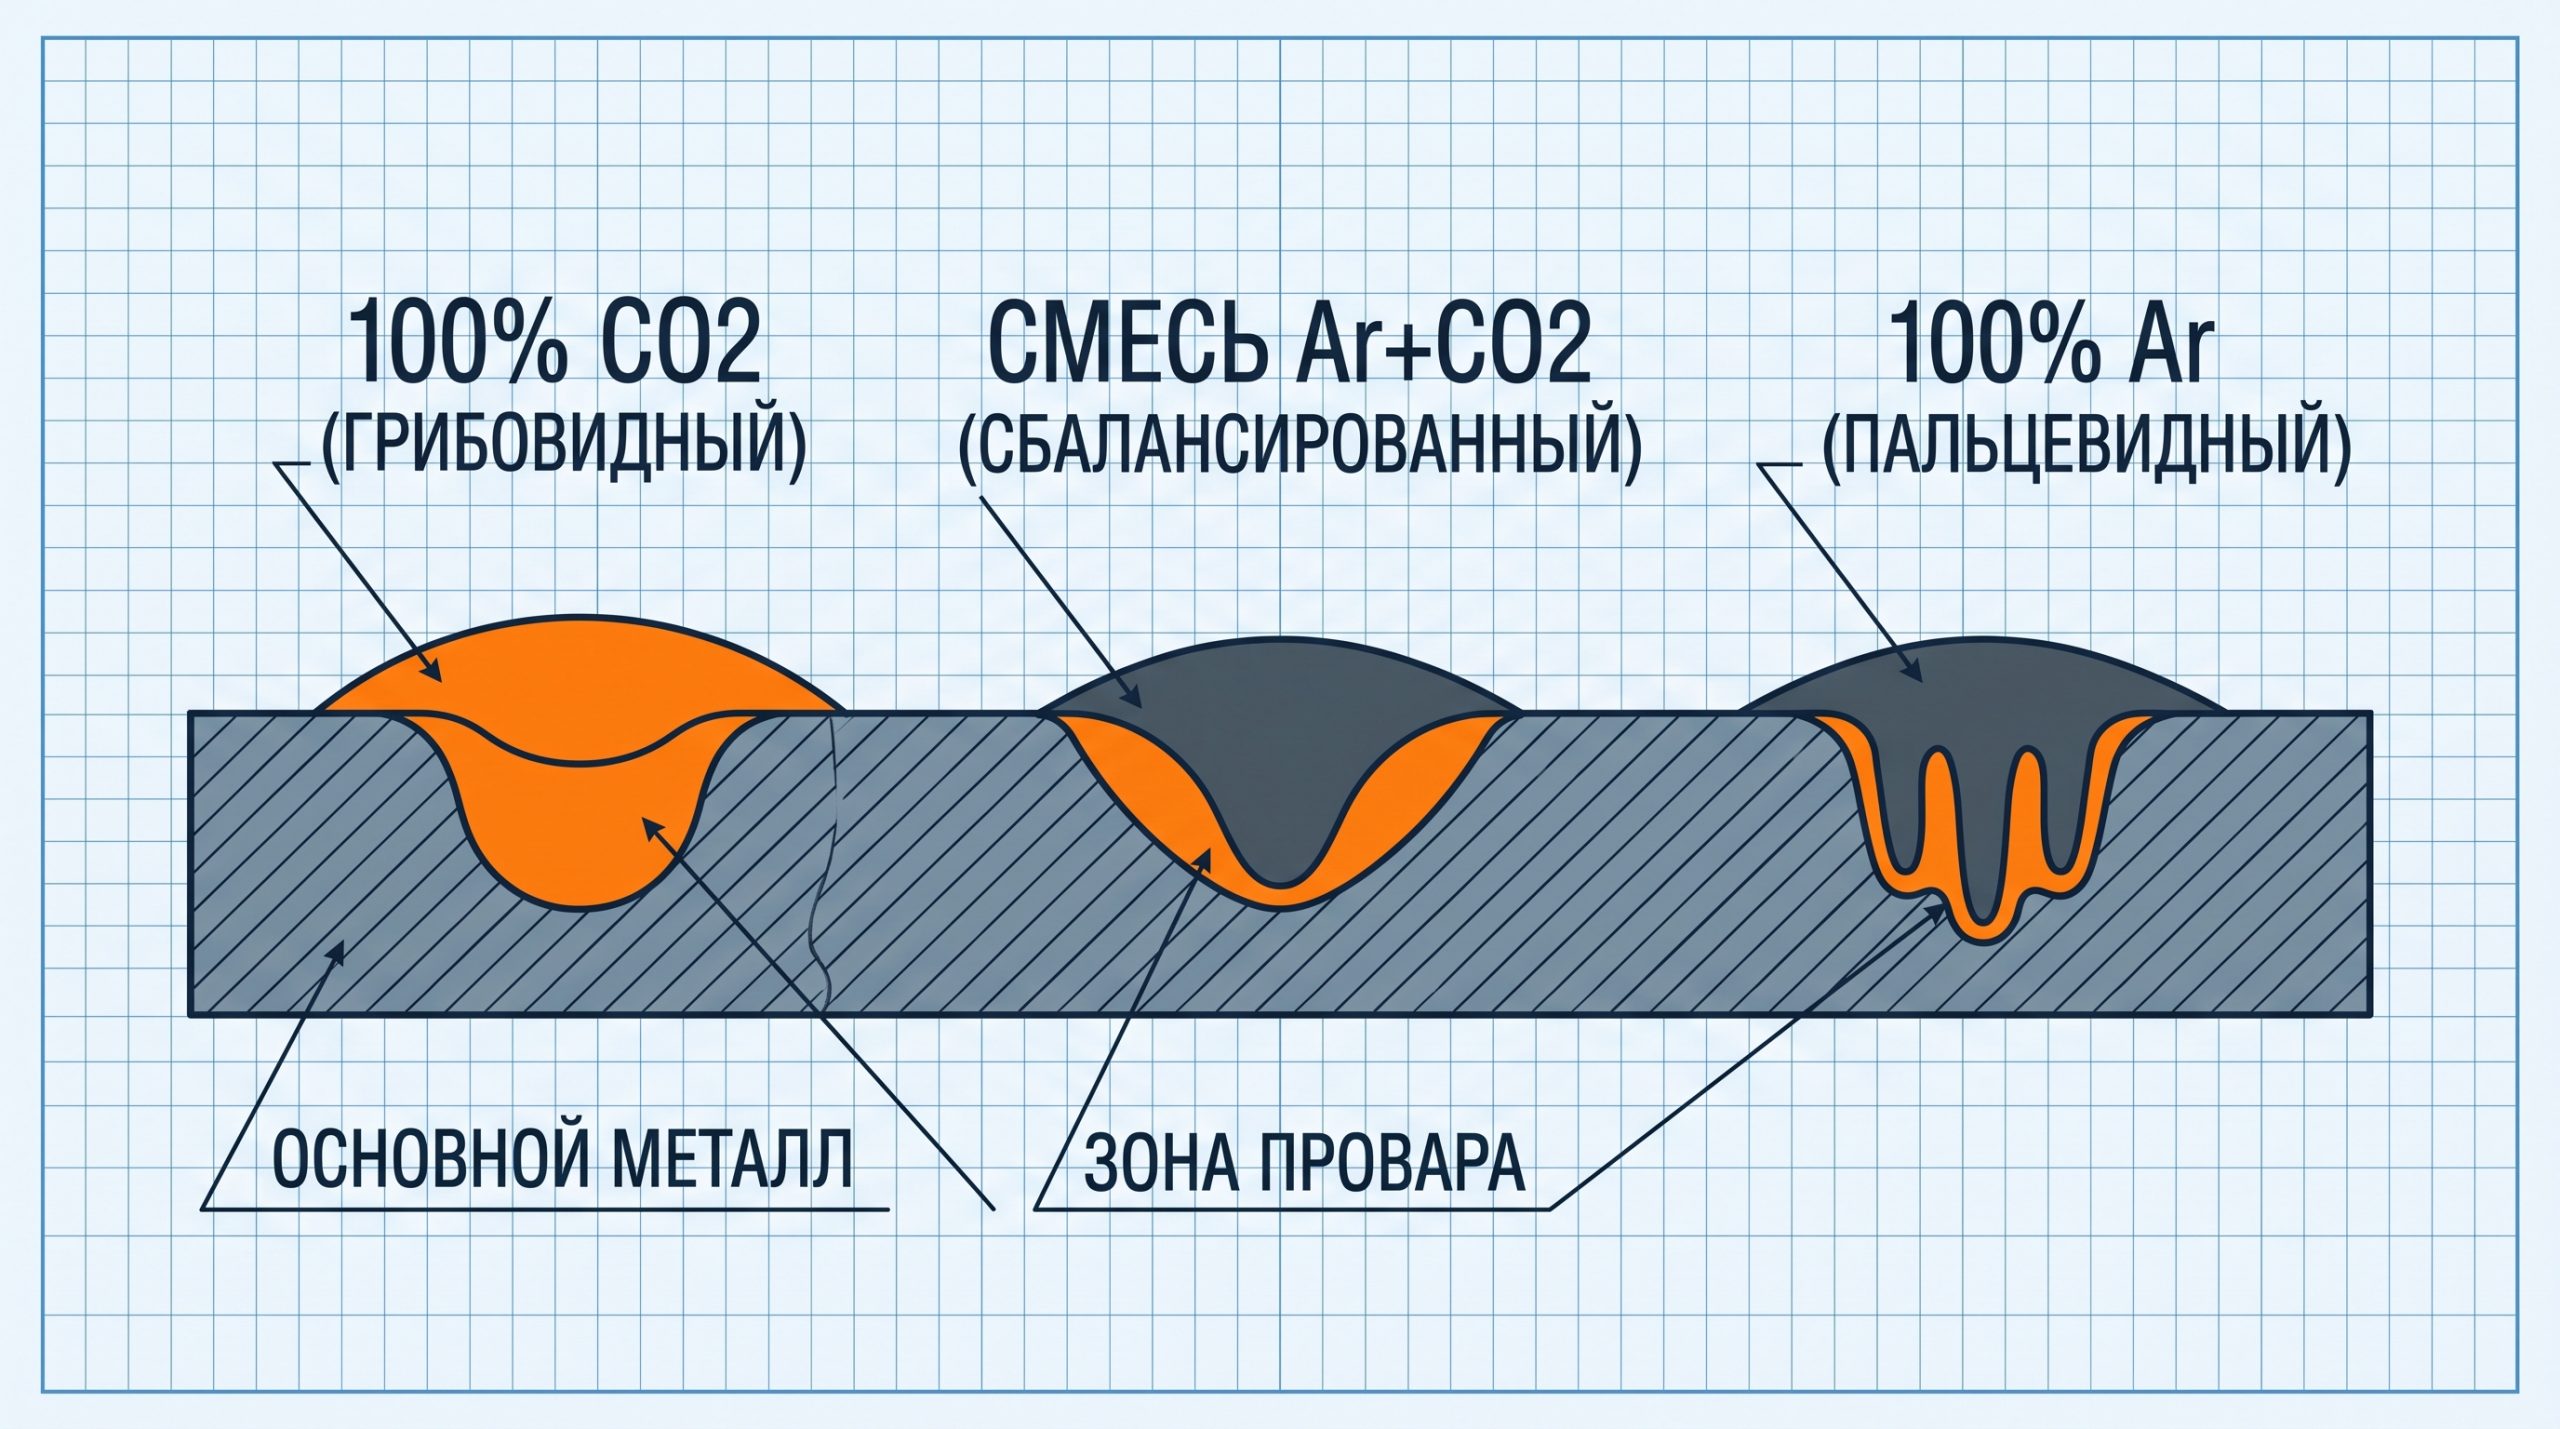
- Геометрия провара: «пальцевидный» струйный перенос против «грибовидного» в CO2
- Сводная таблица параметров защитных газовых сред
- Часто задаваемые вопросы (FAQ)
- Итоги
Классификация газов и смесей по ГОСТ Р ИСО 14175-2010
Стандарт ГОСТ Р ИСО 14175 делит сварочные газы на основные технологические группы по их химическому поведению:
- Группа C (Окислительные газы): Подгруппа C1 — 100% диоксид углерода (CO2). Характеризуется максимальной химической активностью и склонностью к разбрызгиванию (о сравнении открытой дуги и газовой оболочки читайте в обзоре сварки с газом и без газа).
- Группа M1 (Слабоокислительные смеси): Аргон с добавлением от 0.5% до 5% CO2 или O2. Смесь M12 (Ar + 2% CO2) применяется для дуговой сварки коррозионностойких аустенитных сталей.
- Группа M2 (Среднеокислительные смеси): Аргон с содержанием CO2 от 5% до 25% или кислорода от 3% до 10%. Промышленный стандарт — смесь M21 (80% Ar + 20% CO2 или 82% Ar + 18% CO2), оптимизированная для конструкционных углеродистых и низколегированных сталей.
- Группа I (Инертные газы): Чистый аргон (I1), гелий (I2) и их смеси (I3) для сварки алюминиевых, титановых и медных сплавов.
Физика дуги: потенциал ионизации, теплопроводность и диссоциация
Аргон обладает сравнительно низким потенциалом первичной ионизации (15.75 эВ) по сравнению с азотом (14.5 эВ, но двухатомный) и гелием (24.58 эВ). Это обуславливает легкое первичное и повторное зажигание дуги. Однако одноатомный аргон имеет низкую теплопроводность при температурах ниже 8000 К. Тепловая энергия концентрируется в приосевой зоне столба, что при сварке сталей в чистом аргоне формирует узкий, глубокий «пальцевидный» пик проплавления с риском несплавления по кромкам соединения.
Молекула углекислого газа (CO2) в периферийных зонах дуги при температуре 2000–4000 К подвергается эндотермической диссоциации, поглощая тепло: CO2 ⇄ CO + O − 426 кДж/моль. При приближении к более холодной поверхности основного металла компоненты рекомбинируют с выделением этого тепла. В результате дуговой столб расширяется, температура распределяется равномерно по пятну нагрева, обеспечивая полусферическое проплавление кромок.
Окислительный потенциал: влияние на выгорание кремния и марганца
Окислительная способность газовой среды оценивается расчетным индексом окислительного потенциала смеси:
Кислород в два раза активнее диоксида углерода связывает элементы расплава. При сварке в среде чистого CO2 (Op = 100) безвозвратные металлургические потери легирующих компонентов проволоки Св-08Г2С составляют: кремния — до 40–50%, марганца — до 20–30%. При переходе на смесь M21 (Ar + 18% CO2, Op = 18) угар кремния падает до 10–15%, а марганца — до 8–10%, что увеличивает концентрацию раскислителей в ферритной матрице шва, повышая его предел текучести на 40–60 МПа и ударную вязкость при отрицательных температурах.
Геометрия провара: «пальцевидный» струйный перенос против «грибовидного» в CO2
В 100% CO2 поверхностное натяжение капли жидкой стали на торце проволоки велико, а восходящие электродинамические силы Лоренца препятствуют ее аксиальному отделению. Возникает крупнокапельный перенос с интенсивным взрывом перемычек и разбрызгиванием до 12–15% массы наплавляемого металла. При этом давление дуги в центре вытесняет расплав, формируя «грибовидный» шов с характерным расширением в верхней части.
Введение в смесь более 80% аргона подавляет радиальные электродинамические силы отталкивания. За счет резкого сужения анодного пятна и сил магнитной гидродинамики (пинч-эффекта) перенос переходит в истинный струйный (spray transfer) при токах выше критического (для проволоки Ø 1.2 мм порог составляет Iкр ≈ 210–220 А, Uд ≥ 26 В; подробнее о выборе калибра под силу тока см. руководство по подбору диаметра сварочной проволоки). Струйный режим генерирует высокочастотный поток микрокапель (сотни в секунду) без механического контакта с ванной. Разбрызгивание снижается до 1.5–2.0%, а поверхность шва формируется с гладким переходом к основному металлу без подрезов.
Сводная таблица параметров защитных газовых сред
Точный нормативный объем защитной среды под тип соединения и сопло можно рассчитать на нашем онлайн-калькуляторе расхода защитного газа, а параметры тока и напряжения дуги — на калькуляторе режимов MIG/MAG сварки.
| Классификация по ISO 14175 | Номинальный состав смеси | Уровень потерь на разбрызгивание | Характерный перенос электродного металла | Эффективный расход газа, л/мин | Типовое назначение |
|---|---|---|---|---|---|
| C1 | 100% CO2 (высший сорт, ГОСТ 8050) | Высокий (10–15%) | Крупнокапельный с КЗ, взрывной | 10–14 (сопло 12 мм) | Углеродистые стали, толстый прокат, бюджетные конструкции |
| M21 | 82% Ar + 18% CO2 (или 80/20) | Минимальный (1.5–3.0%) | Струйный, импульсный, короткая дуга | 12–16 (сопло 14 мм) | Ответственные конструкции из низколегированных сталей (09Г2С) |
| M20 | 92% Ar + 8% CO2 | Очень низкий (1–2%) | Струйный, импульсный мелкокапельный | 12–15 (сопло 14 мм) | Роботизированная сварка листовых конструкций, малые брызги |
| M12 | 98% Ar + 2% CO2 | Низкий (1–2%) | Импульсный, струйный | 10–14 (сопло 12 мм) | Аустенитные нержавеющие стали (AISI 304, 316, 08Х18Н10) |
| M13 | 98% Ar + 2% O2 | Низкий (до 3%) | Струйный осевой | 11–15 (сопло 14 мм) | Нержавеющие стали, улучшенная смачиваемость кромок |
| I1 | 100% Ar (чистота ≥ 99.99%) | Отсутствует | Крупнокапельный (для сталей не пригоден) | 8–12 (TIG), 14–18 (MIG) | Алюминий, титан, медь, TIG-сварка любых сталей |
Часто задаваемые вопросы (FAQ)
Вопрос: Почему нельзя варить низколегированную конструкционную сталь в среде чистого 100% аргона?
Ответ: Чистый аргон не обеспечивает стабилизации катодного пятна на поверхности стали, вызывая блуждание дуги по кромкам. Из-за низкого поверхностного натяжения расплава и глубокого «пальцевидного» кратера шов формируется с наплывами по центру и протяженными подрезами вдоль линий сплавления (о физике распределения тепла на аноде и катоде читайте в статье про полярность при сварке). Кислородный или углекислотный компонент (минимум 2–5%) необходим для снижения поверхностного натяжения жидкого железа и создания эмиссионного слоя оксидов, фиксирующего катодное пятно.
Вопрос: Чем технологически обусловлено обмерзание углекислотного редуктора при высоком расходе?
Ответ: В баллоне диоксид углерода находится в жидкой фазе под давлением ≈ 5.0–6.0 МПа. При дросселировании газа через редуктор происходит резкое падение давления до рабочего уровня (0.15–0.3 МПа), сопровождающееся адиабатическим расширением с поглощением тепла (эффект Джоуля — Томсона). Температура газа падает до −60 °C, что приводит к замерзанию влаги, содержащейся в техническом газе, и закупорке дюзы редуктора сухим льдом. Проблема устраняется установкой проточного подогревателя газа на штуцер баллона мощностью 100–150 Вт.
Вопрос: Какая газовая смесь эффективнее для полуавтоматической сварки нержавейки: M12 (Ar+2% CO2) или M21 (Ar+18% CO2)?
Ответ: Для коррозионностойких хромоникелевых сталей смесь M21 запрещена. Высокое парциальное давление CO2 (18%) приводит к интенсивному науглероживанию расплавленного металла. Углерод связывает свободный хром в нерастворимые карбиды Cr23C6 по границам зерен аустенита, что вызывает необратимую склонность к межкристаллитной коррозии (МКК). Допустимый предел содержания CO2 в смеси для нержавеющих сталей составляет не более 2–3% (смесь M12).
Вопрос: Как рассчитать фактический расход защитного газа в зависимости от диаметра сопла?
Ответ: В условиях сборочного цеха (при скорости сквозняков не более 0.5 м/с) технологический расход газа определяется эмпирической формулой: Q = (0.8…1.0) · Dсопла, где D — внутренний диаметр выходного отверстия цилиндрического или конического сопла горелки в миллиметрах. Для стандартного сопла диаметром 15 мм оптимальный расход составляет 12–15 л/мин. Превышение расхода свыше 20–22 л/мин приводит к возникновению турбулентных завихрений и подсосу атмосферного воздуха в зону защиты шва.
Итоги
- Применение газовой смеси M21 (82% Ar + 18% CO2) взамен чистого углекислого газа снижает разбрызгивание металла с 12–15% до 1.5–3.0% и сокращает трудоемкость механической зачистки.
- Окислительный потенциал газа Op определяет степень сохранения кремния и марганца: смеси группы M2 сохраняют легирование матрицы, стабилизируя ударную вязкость при отрицательных температурах.
- Струйный перенос металла возможен исключительно в газовых средах с содержанием аргона не менее 80% при токах выше порогового значения Iкр.
- Сварка аустенитных нержавеющих сталей требует слабоокислительных смесей группы M12 (Ar + 2% CO2) для предотвращения межкристаллитной коррозии шва.