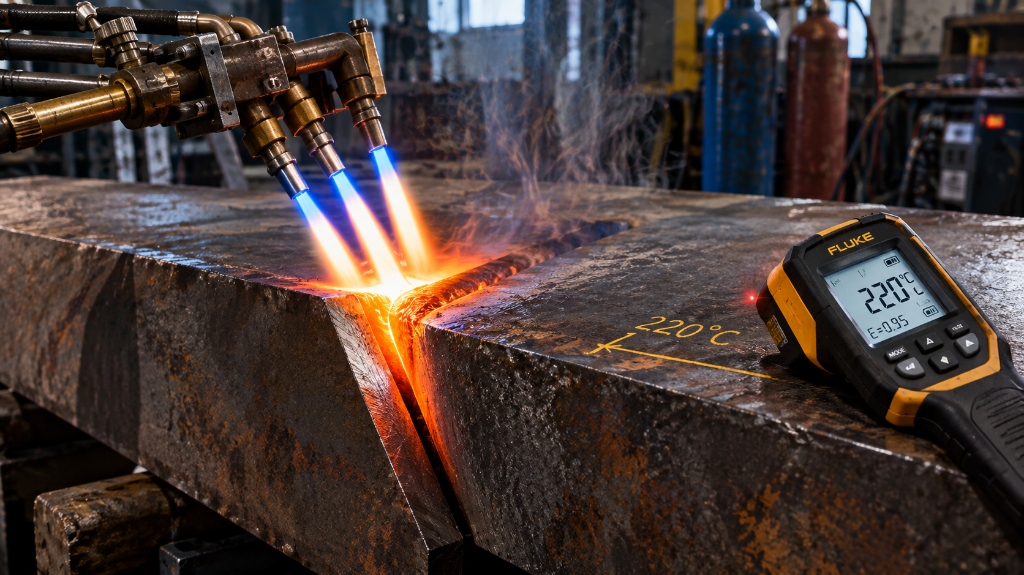
Предварительный подогрев (Preheat) свариваемых кромок конструкционных сталей — фундаментальная технологическая операция, направленная на снижение скорости охлаждения зоны термического влияния (ЗТВ / HAZ) в критическом температурном интервале превращения аустенита (от 800 до 500 °C, время t8/5). Неконтролируемое охлаждение высокоуглеродистых и легированных сталей приводит к формированию хрупких закалочных структур с высокой твердостью (тетрагональный мартенсит, бейнит) и последующему водородному растрескиванию (HACC — Hydrogen Assisted Cold Cracking). Корректно рассчитанный подогрев обеспечивает десорбцию диффузионного водорода и релаксацию сварочных остаточных напряжений.
Содержание статьи
- Металлургические основы: триада образования холодных трещин
- Формулы углеродного эквивалента (CEIIW, CET, Pcm) и связь с преднагревом
- Определение температуры по EN 1011-2 и расчет на калькуляторе SvarkaHub
- Сводная таблица температур предварительного подогрева для распространенных марок сталей
- Технологические методы подогрева: газ, индукция, сопротивление
- Методика инструментального контроля по ГОСТ Р ИСО 13916
- Часто задаваемые вопросы (FAQ)
- Резюме главного инженера-технолога
Металлургические основы: триада образования холодных трещин
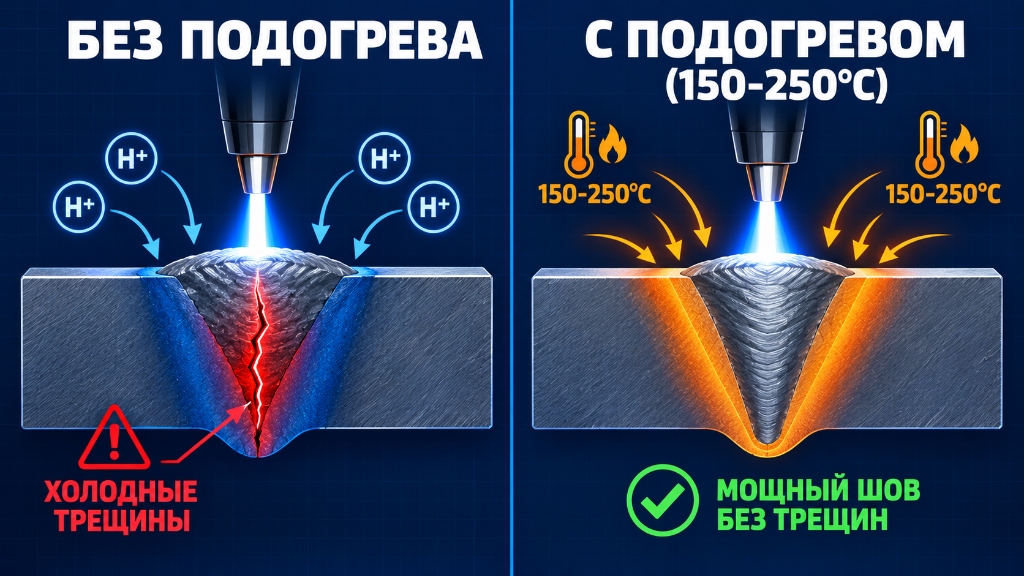
Холодные трещины (замедленное разрушение) образуются в сварных соединениях при температурах ниже 150 °C спустя часы или даже сутки после завершения сварочных работ. Металлургическая наука выделяет три обязательных фактора, одновременное присутствие которых провоцирует HACC:
- Образование закалочной структуры: Появление игольчатого мартенсита в зоне перегрева околошовной зоны (крупное аустенитное зерно) при твердости HV > 350 ед.
- Наличие диффузионного водорода (HD): Атомарный водород, поступающий из влажной атмосферы, ржавчины или покрытия электродов, растворяется в жидкой ванне. При остывании растворимость водорода падает в тысячи раз; он диффундирует в дефекты кристаллической решетки ЗТВ, молизуется в молекулярный газ H2 и создает колоссальное локальное давление, разрывающее металл.
- Остаточные растягивающие напряжения: Термодеформационные напряжения, возникающие при жестком закреплении конструкций в кондукторах или при больших толщинах кромок.
Предварительный подогрев решает проблему комплексно: увеличивая время остывания t8/5, он позволяет аустениту распасться на пластичные феррито-перлитные или бейнитные структуры, а также многократно интенсифицирует скорость термодиффузии водорода, позволяя ему свободно покинуть металл до достижения критических температур.
Формулы углеродного эквивалента (CEIIW, CET, Pcm) и связь с преднагревом
Склонность стали к закалке и образованию трещин математически оценивается через углеродный эквивалент. В зависимости от степени легирования и концентрации углерода применяются различные методики:
1. Формула Международного института сварки (CEIIW): Применяется для среднеуглеродистых и стандартных конструкционных сталей (C ≥ 0,18%):
2. Формула коэффициента чувствительности к трещинообразованию Ито-Бессио (Pcm): Используется для современных низкоуглеродистых микролегированных сталей высокой прочности (C ≤ 0,16%):
3. Формула углеродного эквивалента CET (по стандарту EN 1011-2):
Если CEIIW < 0,40%, сталь считается свариваемой без ограничений (подогрев требуется только при толщинах свыше 30 мм). При CEIIW = 0,40–0,45% подогрев необходим для толщин более 16–20 мм. При значении CEIIW > 0,45% предварительный подогрев обязателен независимо от толщины свариваемого проката.
Определение температуры по EN 1011-2 и расчет на калькуляторе SvarkaHub
Расчет температуры подогрева (Tp) по методике стандарта EN 1011-2 (Метод А и Метод B) основывается на суммарном влиянии эквивалента CET, комбинированной толщины листов d, концентрации диффузионного водорода в наплавленном металле HD (классы H5, H10, H15 по ISO 3690) и уровня погонной энергии дуги Q (кДж/мм):
В полевых условиях ручной расчет по номограммам сложен и повышает риск инженерной ошибки. Настоятельно рекомендуем выполнить верификацию параметров на специализированных онлайн-инструментах SvarkaHub:
- Быстро определите химическую склонность к закалке через Калькулятор углеродного эквивалента стали (CEIIW, CET, Pcm).
- ОБЯЗАТЕЛЬНО: Рассчитайте точную технологическую температуру для конкретной толщины и марки свариваемой детали через Калькулятор температуры подогрева металла SvarkaHub.
- Изучите комплексные режимы сварки базовых конструкционных сплавов в материале Сварка углеродистой стали: методы, подготовка, режимы.
Сводная таблица температур предварительного подогрева для распространенных марок сталей
| Марка стали (ГОСТ / EN) | Углеродный эквивалент CEIIW, % | Толщина металла s, мм | Температура подогрева Tp, °C | Рекомендуемый тип электродов / проволоки |
|---|---|---|---|---|
| Ст3сп / S235JR | 0,30 – 0,36 | До 30 Свыше 30 |
Без подогрева (при Tокр > 0 °C) 100 – 120 °C |
СВ-08Г2С, E6013, E7018 |
| 09Г2С / S355J2 | 0,38 – 0,43 | До 20 20 – 40 Свыше 40 |
Без подогрева 100 – 130 °C 140 – 180 °C |
E7018-1, СВ-08Г2С (класс H5) |
| 20Х / 20Cr4 | 0,48 – 0,55 | Любая (> 10 мм) | 150 – 200 °C | Низководородные E8018-B2 |
| 40Х / 41Cr4 | 0,62 – 0,72 | Любая | 250 – 300 °C | Низководородные аустенитные или легированные |
| 30ХГСА | 0,68 – 0,78 | Любая | 250 – 320 °C | Э-09Х1МФ, аустенитные ER309L (ремонт) |
| 15ХМ / 14MoV6-3 | 0,46 – 0,54 | Свыше 12 мм | 200 – 250 °C | Хромомолибденовые E8018-B2L |
| Hardox 450 / Raex 450 | CET ≈ 0,37 (Pcm ≈ 0,22) | До 20 20 – 40 Свыше 40 |
Без подогрева 100 – 150 °C 150 – 175 °C |
Высокопрочные E11018-G (водород < 3 мл/100г) |
Технологические методы подогрева: газ, индукция, сопротивление
Выбор теплового оборудования зависит от масштаба конструкции, серийности и требований нормативных документов (например, правил Ростехнадзора или ASME Boiler and Pressure Vessel Code):
- Газопламенный нагрев: Реализуется многосопловыми пропано-кислородными или метановыми горелками. Достоинство — мобильность и дешевизна. Недостатки — неравномерность пятна нагрева, риск локального пережога кромок, локальное загрязнение продуктами сгорания и невозможность автоматизированной стабилизации температуры в процессе сварки.
- Электрический нагрев сопротивлением (гибкие керамические нагреватели ГЭН): Керамические коврики с нихромовыми спиралями оборачиваются вокруг стыка и фиксируются бандажными лентами поверх слоя минераловатной термоизоляции. Управляются автоматическими многоканальными трансформаторными установками с обратной связью по термопарам. Обеспечивают равномерное температурное поле и точность ±5 °C.
- Индукционный нагрев: Наиболее передовой промышленный метод (установки типа Miller ProHeat 35). Индукционные кабели с жидкостным охлаждением создают вихревые токи Фуко непосредственно в теле заготовки. Обеспечивает максимальную скорость подъема температуры (до 150–200 °C/час), полное отсутствие поверхностных повреждений и идеальные санитарно-гигиенические условия для сварщика.
Методика инструментального контроля по ГОСТ Р ИСО 13916
Стандарт ГОСТ Р ИСО 13916 регламентирует жесткие требования к процедуре замера температур преднагрева и сопутствующего подогрева:
- Зона измерений: Замер температуры выполняется на лицевой стороне соединения на расстоянии y = 4 · s (где s — толщина стенки), но не далее 50 мм от продольной оси разделки кромок. При толщинах более 50 мм замер должен производиться на расстоянии не менее 75 мм от границы разделки.
- Время замера: Замер выполняется непосредственно перед зажиганием дуги первого прохода (прихватки). Если нагрев производился локально с одной стороны, замер должен производиться с противоположной стороны листа для гарантии сквозного прогрева. Если доступ к обратной стороне отсутствует, необходимо отключить источник тепла, выждать время для температурного выравнивания (1–2 минуты на каждые 25 мм толщины) и только затем регистрировать параметр.
- Инструменты измерения:
- Термоиндикаторные карандаши (типа Tempilstik): Карандаш с калиброванной точкой плавления наносится на кромку. Плавление меловой полосы подтверждает достижение заданной температуры. Допустимая погрешность: ±1%.
- Контактные цифровые термометры (термопары типа К): Прижимные датчики обеспечивают надежное считывание без влияния оптических погрешностей.
- Инфракрасные пирометры: Требуют обязательной юстировки коэффициента теплового излучения (ε). Для оксидированной стали ε ≈ 0,80–0,85, для зачищенной до блеска стали ε ≈ 0,20–0,30. Ошибка в установке коэффициента на пирометре приводит к занижению реальной температуры на 80–150 °C!
Часто задаваемые вопросы (FAQ)
Вопрос: Требуется ли подогревать аустенитную нержавеющую сталь AISI 304 / 08Х18Н10?
Ответ: Категорически нет. Аустенитные стали не имеют фазовых превращений с образованием мартенсита и не подвержены водородному охрупчиванию. Подогрев аустенитной стали вреден: он провоцирует выпадение карбидов хрома (Cr23C6), развитие межкристаллитной коррозии (МКК) и рост зерна.
Вопрос: Как температура окружающего воздуха влияет на требования к преднагреву?
Ответ: По ГОСТ и отраслевым нормам (СП 16.13330) при температуре окружающего воздуха ниже 0 °C предварительный подогрев до 100–120 °C становится обязательным даже для рядовых низкоуглеродистых сталей (Ст3, 20) при толщинах от 16 мм для предотвращения теплового удара.
Вопрос: Что такое «сопутствующий подогрев»?
Ответ: Это непрерывное поддержание температуры металлоконструкции внешними нагревателями на всем протяжении процесса многопроходной сварки, если собственного тепловложения дуги недостаточно для удержания границы межпроходной температуры выше расчетного уровня Tp.
Итог
Предварительный подогрев — не факультативная рекомендация, а базовый металлургический барьер против катастрофического замедленного разрушения ответственных конструкций. Экономия на преднагреве оборачивается образованием невидимых подваликовых трещин, которые проявляются под гидроиспытаниями или в ходе эксплуатации оборудования. Технолог обязан заложить температуру подогрева в технологическую карту WPS на основе расчетов углеродного эквивалента, а сварочный мастер — обеспечить ее инструментальный контроль в строгом соответствии с ГОСТ Р ИСО 13916.