На листе низкоуглеродистой стали толщиной 0,5–1,5 мм прожог и коробление могут возникнуть одновременно. Задержка дуги расплавляет кромку насквозь, а неравномерная усадка после охлаждения выгибает полотно. Сварщик ограничивает размер ванны, плотно подгоняет детали и распределяет короткие участки шва по длине стыка. Ниже рассмотрены обычные стальные листы без покрытия; оцинковка, кузовные высокопрочные стали и детали с неизвестной маркой требуют отдельной технологии.
Содержание
- Сравнение способов сварки: MAG, TIG и MMA
- Подготовка кромок и типы соединений
- Параметры и стартовые режимы для MAG
- Техника ведения дуги и прихватки
- Медные подкладки и теплоотвод
- Устранение прожогов и брак
- Типичные ошибки сварщика
- Пробный образец и контроль после сварки
- Частые вопросы
- Итоги
Сравнение способов сварки: MAG, TIG и MMA
Выбор технологии определяется толщиной листа, требованиями к внешнему виду и доступным оборудованием:
- Полуавтоматическая сварка MAG. Подходит для многих мастерских задач на листе 0,6–1,5 мм. Обычно используют короткозамкнутый перенос. Специальные программы для тонкого листа помогают дозировать тепло, но обычный импульсный режим нельзя автоматически считать менее горячим. На листе 0,5 мм особенно важны точная сборка, подходящий аппарат и проба проволокой 0,6 мм.
- Аргонодуговая сварка TIG. Позволяет отдельно управлять током и подачей присадки, в том числе на листе 0,5–1,0 мм. На подходящих отбортованных кромках возможна сварка без присадки. Медленное движение увеличивает тепловложение, поэтому важны последовательность участков и жесткость сборки. Наличие медного прижима не является обязательным условием любого TIG-соединения.
- Ручная дуговая сварка MMA. На листе около 1,2–1,5 мм опытный сварщик может применять малый рутиловый электрод, если его паспорт допускает нужный ток. На листе 0,5–0,8 мм зажигание и повторные старты трудно контролировать, а шлак затрудняет соединение коротких участков. Для регулярной работы на такой толщине разумнее выбрать MAG или TIG. Напряжение холостого хода характеризует источник до зажигания и не служит самостоятельным объяснением прожога.
Подготовка кромок и типы соединений
На тонком листе стремятся к плотной и равномерной сборке. Зазор задают по соединению и выбранному способу: для многих стыков толщиной около 1 мм начальная сборка без заметного просвета облегчает работу. Даже небольшой местный зазор повышает риск прожога, но фиксированного порога для всех режимов нет. После резки удаляют заусенцы, не истончая кромку. Краску, масло, влагу и ржавчину очищают с обеих сторон зоны сварки.
Нахлест обычно проще выполнить, поскольку второй лист поддерживает ванну и отводит тепло. Однако такой стык меняет геометрию и может удерживать влагу, поэтому его нельзя произвольно подставлять вместо проектного стыкового соединения. Отбортовка помогает TIG-сварке тонких кромок; ее размеры и необходимость присадки проверяют на образце. При MAG проволока остается расходуемым электродом и вносит присадочный металл.
Параметры и стартовые режимы для MAG
Для низкоуглеродистой стали применяют подходящую сплошную проволоку, например Св-08Г2С или ER70S-6. Это разные классификации, поэтому замену подтверждают по составу и требованиям к шву. Диаметр проволоки 0,6 мм удобен для нижней части диапазона толщин; 0,8 мм распространен на листе около 1–1,5 мм. Газ выбирают под проволоку и режим аппарата: аргоновые смеси с CO2 часто позволяют получить меньше брызг, чем чистый CO2.
Сначала выберите сочетание способа, диаметра проволоки и техники. Ток и напряжение задавайте по таблице аппарата для выбранных материала и газа. Таблица ниже показывает особенности настройки по толщине, не подменяя проверенную карту режима. Расход газа проверяют у сопла: слишком слабая защита вызывает поры, а завышенный поток может втягивать воздух.
| Толщина, мм | Начальный выбор | Диаметр сплошной проволоки, мм | Прием ограничения нагрева | Что проверять на образце |
|---|---|---|---|---|
| 0,5–0,6 | TIG или аппарат MAG с подходящим нижним диапазоном | 0,6 при MAG | Точная сборка, короткие точки, подкладка при доступе | Прожог, соединение соседних точек, обратную сторону |
| 0,8 | Короткозамкнутый MAG | 0,6; возможность 0,8 проверяют | Постоянный вылет, чередование участков | Сплавление кромок и деформацию после снятия прижимов |
| 1,0 | MAG или TIG по задаче | 0,6–0,8 при MAG | Короткие участки без задержки на месте | Согласование подачи и напряжения, форму корня |
| 1,2–1,5 | MAG; MMA при подходящем электроде и технологии | 0,8 при MAG | Равномерная скорость и симметричные прихватки | Подрезы, поры, непрерывность соединения |
Техника ведения дуги и прихватки
При технике «углом вперед» горелка наклонена в сторону движения относительно перпендикуляра к поверхности. Небольшой наклон помогает видеть стык и обычно дает более широкий валик; он не исключает прожоги. Вылет — свободная длина проволоки от контактного наконечника до ее плавящегося конца. Начальный ориентир для короткой дуги часто составляет около 10 мм, но приоритет имеет руководство горелки и аппарата. Расстояние от наконечника до детали дополнительно включает дуговой промежуток.
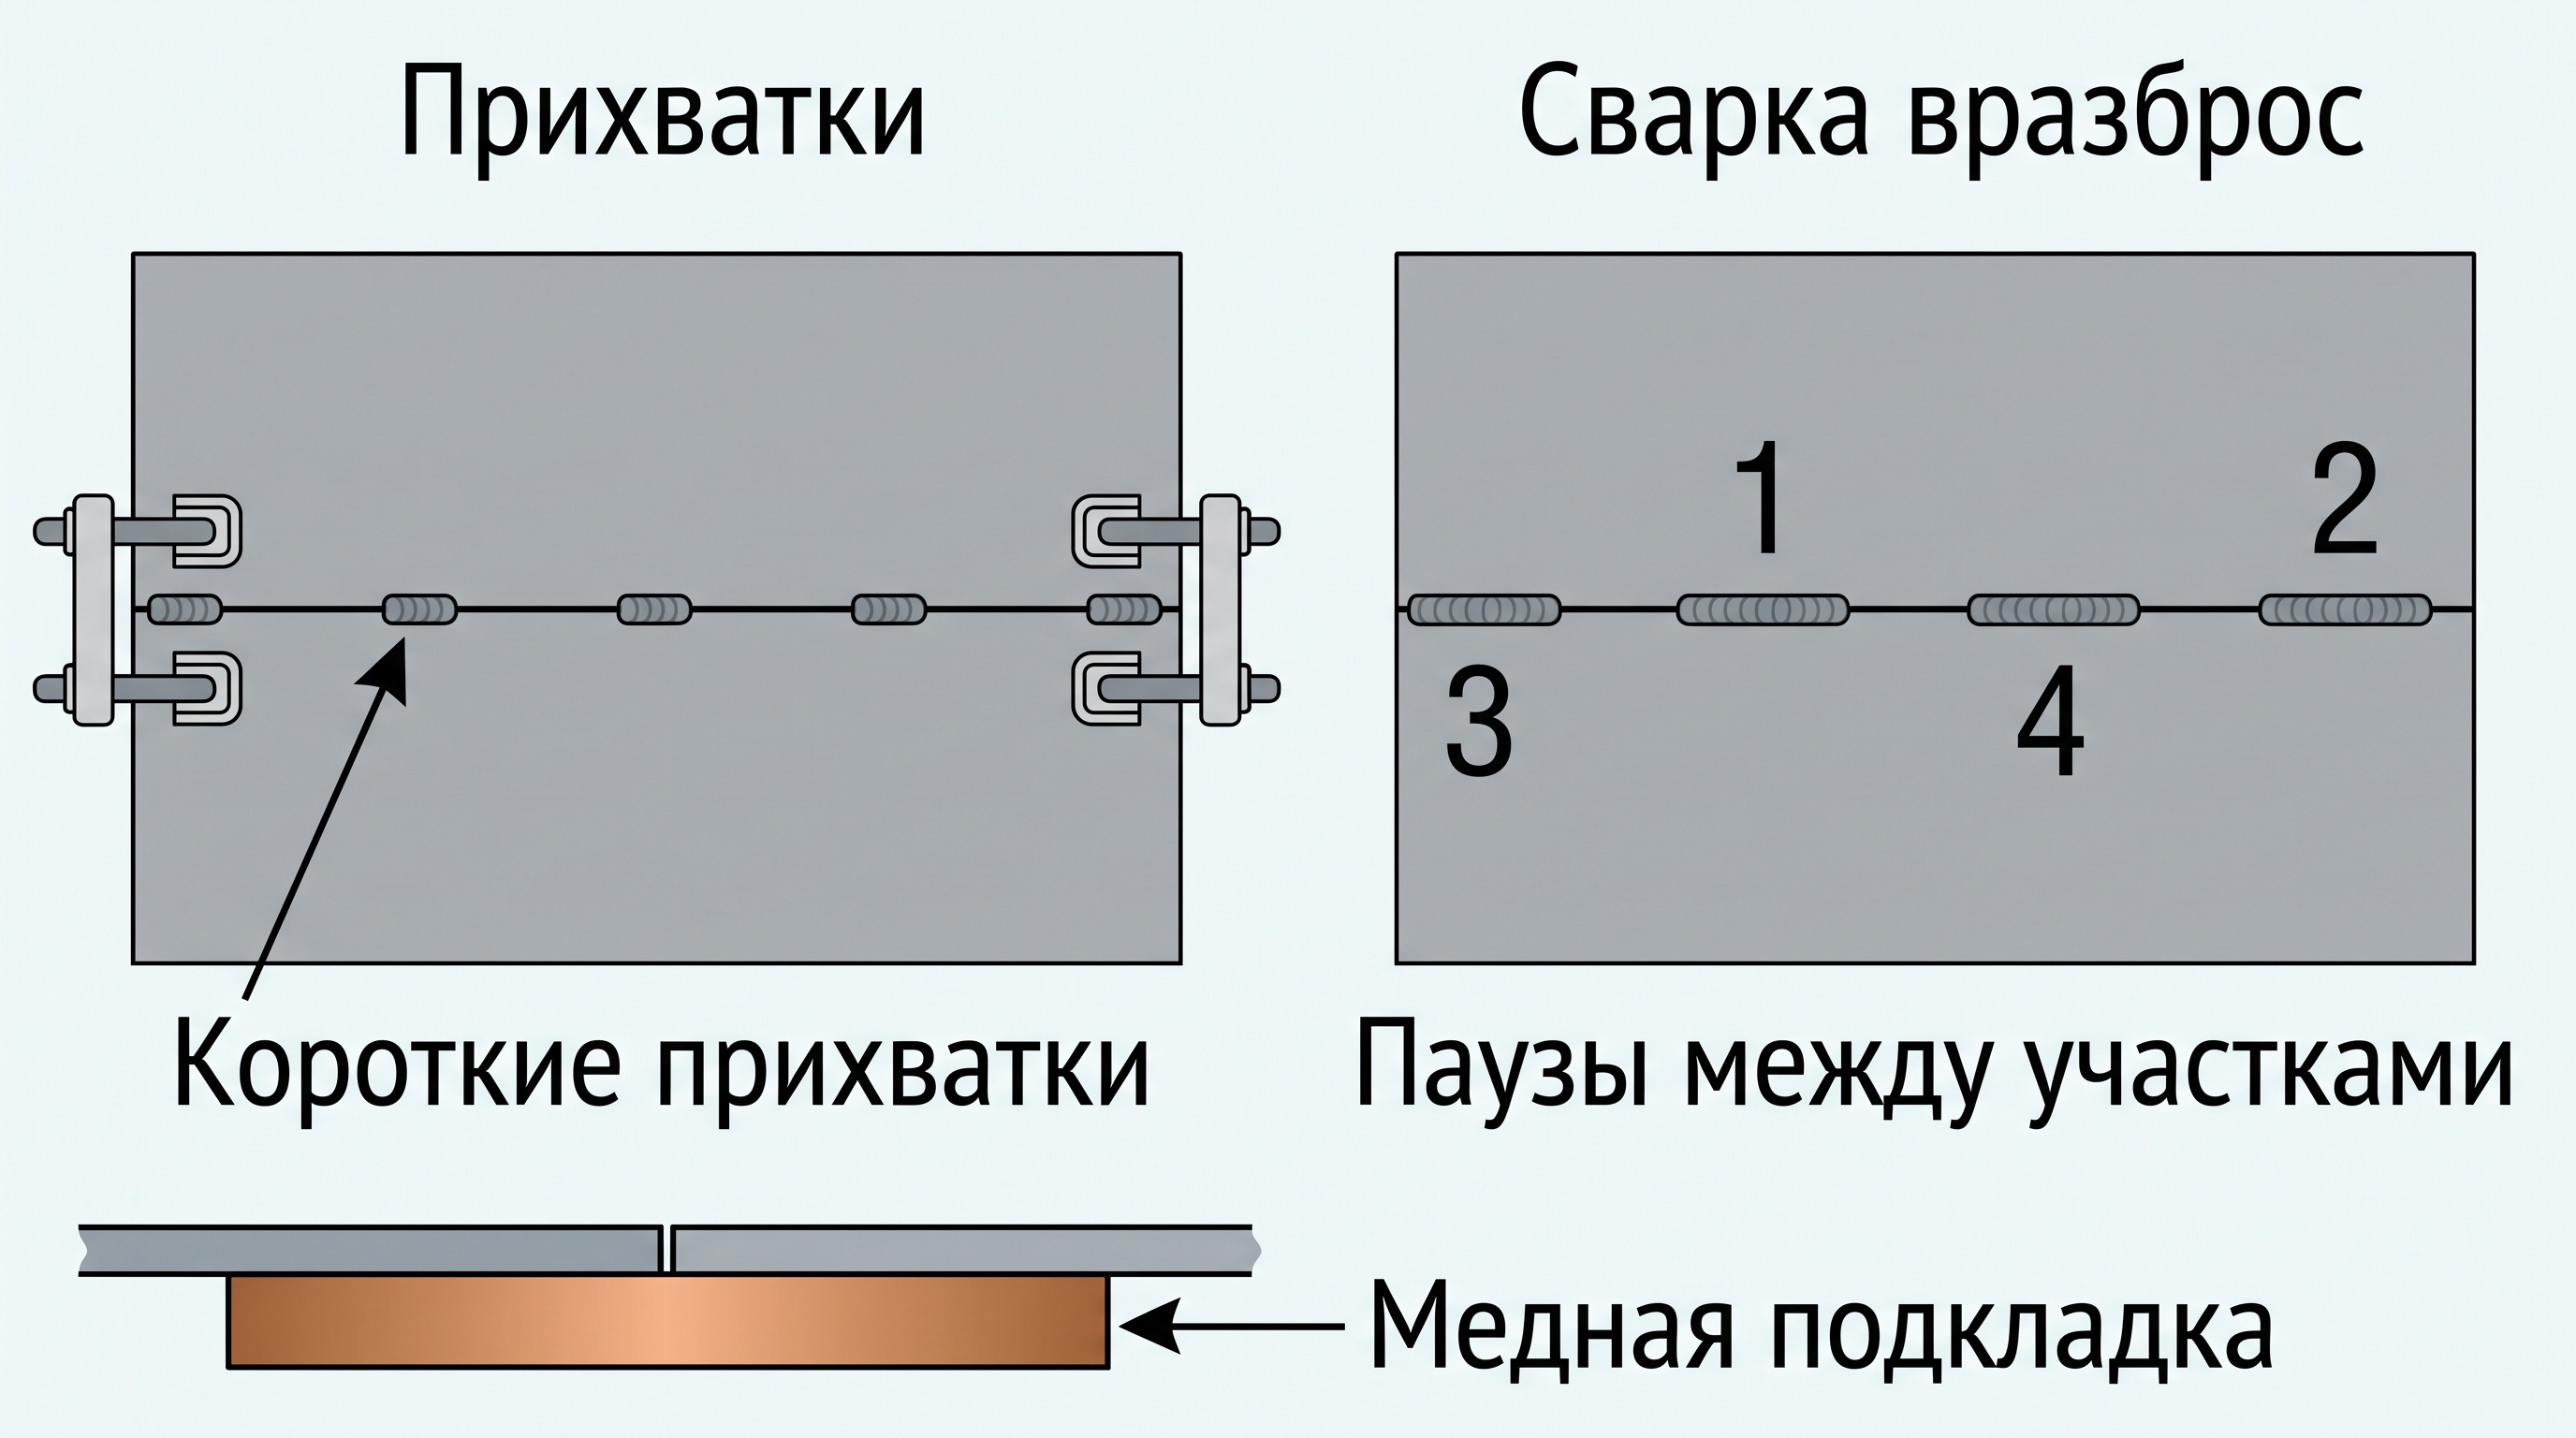
Шаг и длину прихваток выбирают по жесткости сборки и длине стыка. Начните с прихваток на концах и в середине, затем заполняйте промежутки, не позволяя кромкам расходиться. Длинный шов выполняют короткими участками вразброс или обратноступенчато с естественными паузами. На очень тонком листе соседние точки перекрывают, чтобы не оставлять незаваренные промежутки; это серия дуговых прихваток, а не контактная точечная сварка.
Медные подкладки и теплоотвод
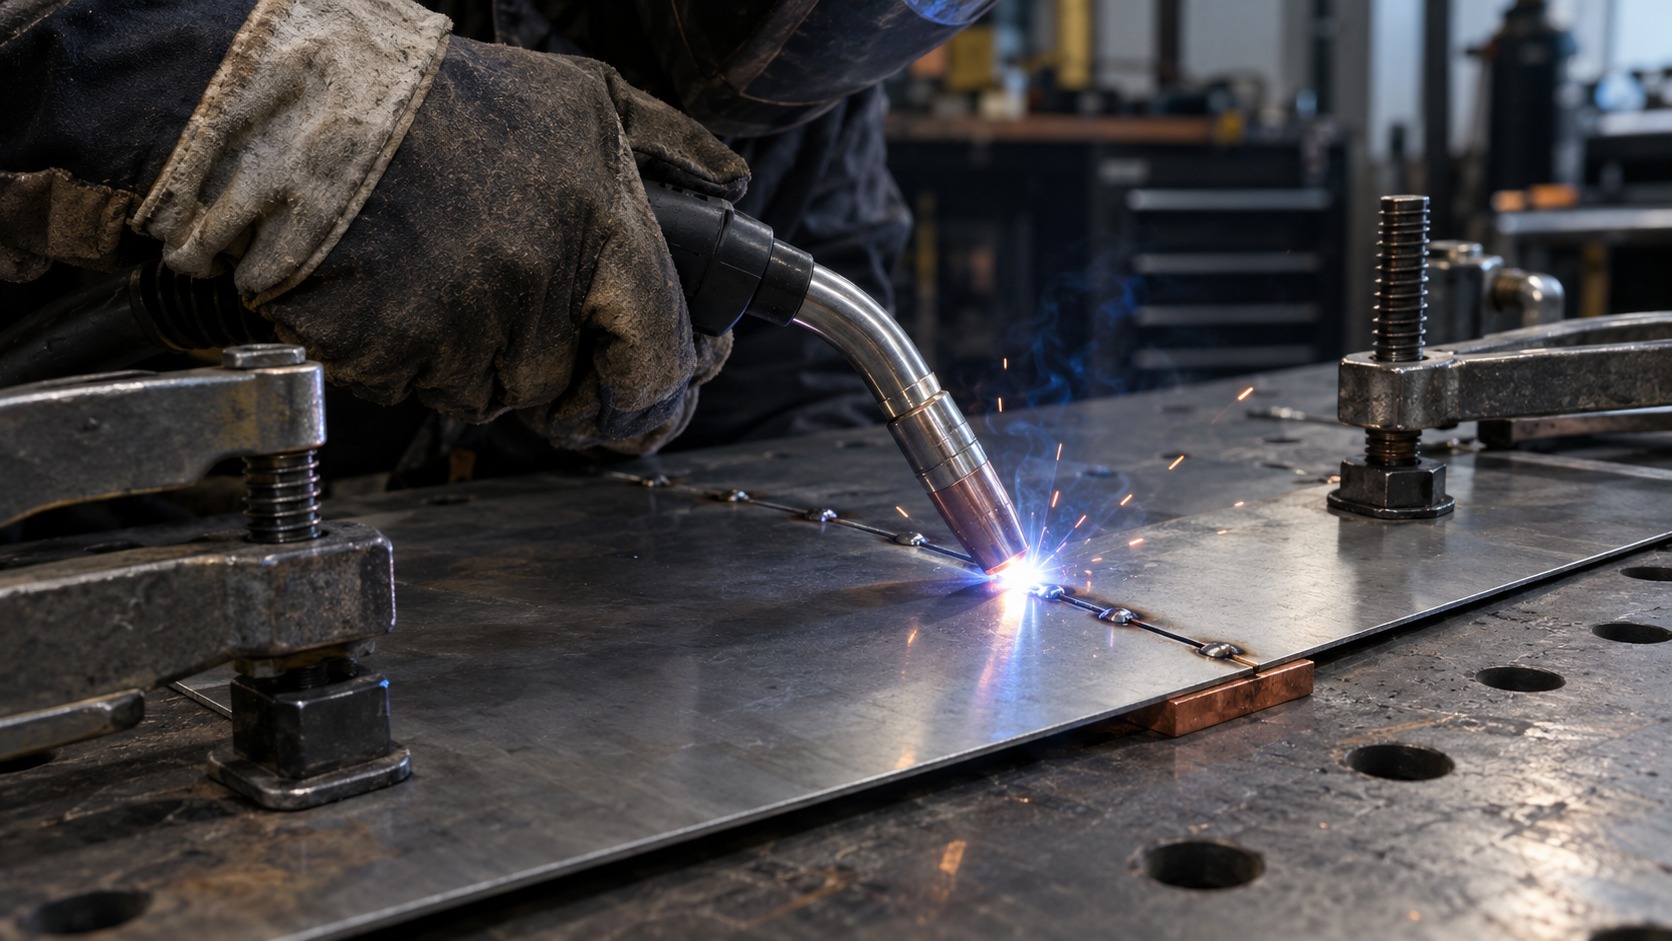
Медь проводит тепло значительно лучше обычной стали. Плотно прижатая медная подкладка поддерживает расплав и забирает часть тепла из стыка. Ее толщину выбирают по доступу и размеру детали. Подкладка должна быть чистой, без воздушного зазора; дугу не направляют на медь, чтобы не расплавить ее и не загрязнить шов.
При сборке листов струбцинами зажимают не только медную подкладку снизу, но и массивные стальные или медные прижимные планки сверху, отступая от линии стыка на 3–5 мм. Чем плотнее контакт прижима с поверхностью заготовки, тем меньше коробление листа после остывания.
Устранение прожогов и брак
Если в процессе образовался прожог, дальнейшее движение дуги по отверстию лишь увеличит его диаметр. Работу немедленно прекращают. Технология исправления дефекта:
- Участок зачищают от окалины и окислов до чистого металла.
- С обратной стороны прижимают медную пластину (гладкую или на рукоятке).
- Согласуют подачу и напряжение по пробе, затем короткими включениями начинают наплавку с целого края отверстия. Между точками выдерживают паузу; уменьшение только напряжения может вызвать утыкание проволоки.
- Наплавленный металл выравнивают абразивным лепестковым кругом в плоскость листа.
При большом прожоге или истонченных краях ставят подогнанную стальную вставку либо заменяют поврежденный участок. Возвращение геометрии одной наплавкой часто увеличивает деформацию. Деталь охлаждают паузами и теплоотводящими приспособлениями. Струю сжатого воздуха не направляют в зону горящей газозащитной дуги: она разрушает защиту, а масло и влага из линии могут загрязнить металл.
Типичные ошибки сварщика
- Меняющийся вылет. Он изменяет сопротивление свободного участка проволоки и фактический ток. Горелку держат на постоянном расстоянии; причину утыкания ищут также в настройках и механизме подачи.
- Задержка дуги на месте. Увеличивает размер ванны и риск прожога. При образовании отверстия работу прекращают и дают металлу остыть, вместо попытки сразу залить его длинной дугой.
- Слишком большой наклон горелки. Ухудшает газовую защиту и меняет распределение тепла. Технику движения выбирают по пробному шву, поддерживая одинаковый наклон на всем участке.
- Свободная сборка без жестких прижимов. Приводит к температурным поводкам с раскрытием или перехлестом кромок в процессе укладки шва.
Пробный образец и контроль после сварки
До работы на изделии соберите два обрезка той же толщины с тем же типом стыка. Один шов выполните коротким участком, второй — выбранной последовательностью прихваток. Подписывайте напряжение, подачу, газ и время пауз. Меняйте один параметр за раз: иначе нельзя понять, что устранило прожог и что вызвало несплавление.
После остывания осмотрите обе стороны. Ровная лицевая поверхность сама по себе не подтверждает соединение кромок. На отдельном образце можно сделать поперечный разрез и аккуратно исследовать сечение; для ответственного изделия методику проверки задают технолог и документация. Не сошлифовывайте шов сразу: сначала оцените поры, кратеры и переход к листу.
Если детали после освобождения прижимов выгибает, уменьшайте длину одновременно нагреваемого участка и меняйте порядок сварки. Дополнительные способы распределения прихваток разобраны в статье о сварке профильной трубы. Подбор настроек на калькуляторе режимов MIG/MAG помогает выбрать начальную точку, но результат всегда проверяют на образце.
При зачистке тонкого листа не пытайтесь получить ровную плоскость ценой уменьшения толщины вокруг шва. Слишком агрессивный круг способен скрыть поры и оставить тонкую перемычку вместо исходной стенки. Если после шлифования поверхность стала заметно тоньше, участок оценивают повторно и при необходимости заменяют. На корпусе, где важна герметичность, дополнительно предусмотрите подходящее испытание на утечки: сплошной внешний валик не доказывает герметичность.
Частые вопросы
Можно ли варить лист 0,8 мм инвертором MMA?
На такой толщине MMA требует особенно аккуратного зажигания и очистки шлака между участками. Возможность работы малым электродом проверяют по его паспорту и пробному соединению. Универсальный низкий ток назначать нельзя: электрод может залипать и оставлять несплавления. Для стабильного результата обычно удобнее MAG или TIG.
Какая полярность нужна для тонкого металла полуавтоматом?
При MAG сплошной стальной проволокой обычно применяют DCEP: плюс на горелке. Для самозащитной порошковой проволоки полярность берут с упаковки или технического листа конкретной марки: встречаются разные требования. Перестановка проводов без проверки не решает проблему прожога.
Итоги
- Для обычной стали 0,5–1,5 мм подбирайте MAG или TIG по задаче. При MAG используйте подходящую сплошную проволоку и газ, рекомендованные для программы источника.
- Подгоняйте кромки с равномерным зазором по выбранной технологии. Нахлест и отбортовка допустимы, если подходят конструкции.
- Медная подкладка и прижимы помогают удержать тонкий лист, но их необходимость определяется соединением и доступом.
- Сварку выполняют короткими участками обратноступенчатым методом с контролем межоперационного остывания конструкции.