Что Tecna планирует показать
12 октября 2026 года портал Home of Welding опубликовал сообщение Tecna о подготовке к выставке EuroBLECH. Центральным элементом стенда должна стать Sensum — платформа управления процессом контактной сварки. В анонсе перечислены три её части: Weldpiece Management для ведения заданной последовательности точек, C.A.R.E. для контроля положения и контакта электродов до сварки, а также Sensum Data Hub для сбора событий, параметров и графиков процесса.
Компания также заявила к показу инвертор Master-Slave с номинальным выходным током 3600 или 5000 А, трансформатор средней частоты MFDC мощностью 15,5 кВА и роботизированные клещи C-type. Это именно программа выставки, а не отчёт об эксплуатации на заводе. Публичных данных о ресурсе, цене, повторяемости сварочных точек и результатах независимых испытаний в сообщении нет.
Контроль последовательности и положения электродов
На кузовной детали или другой листовой сборке робот выполняет десятки и сотни точек в заданном порядке. Система, которая хранит эту последовательность, может фиксировать, какая точка уже сделана и какая ожидается дальше. Это полезно для прослеживаемости, но не доказывает, что каждая точка получила требуемый размер литого ядра.
Перед подачей тока электроды должны сжать детали в заданном месте и с заданным усилием. Смещение деталей, неполное прилегание, загрязнение поверхности или износ рабочих торцов меняют контактное сопротивление. Контроль положения способен обнаружить часть таких отклонений до сварочного импульса. Предельные значения и реакцию оборудования должен задавать технолог для конкретной детали и материала.
Данные тока и напряжения полезны для анализа, но их нельзя трактовать отдельно от усилия, времени, толщины листов и состояния электродов. Основы формирования соединения описаны в книге «Контактная сварка» К. А. Кочергина, доступной в библиотеке SvarkaHub.
Заявленные характеристики нового оборудования
| Наименование | Что заявлено | Практический вопрос |
|---|---|---|
| Sensum Master-Slave Resistance Welding Inverter | Номинальный выходной ток 3600 или 5000 А, доступ через веб-интерфейс, опциональные EtherCAT, Profinet и EtherNet/IP. | Достаточны ли ток, цикл и интерфейсы для конкретной машины и линии? |
| 4000018927 MFDC Inverter Transformer | Мощность 15,5 кВА, масса 10 кг, водяное охлаждение, возможность последовательного или параллельного подключения. | Как трансформатор сочетается с вторичным контуром, клещами и требуемым графиком работы? |
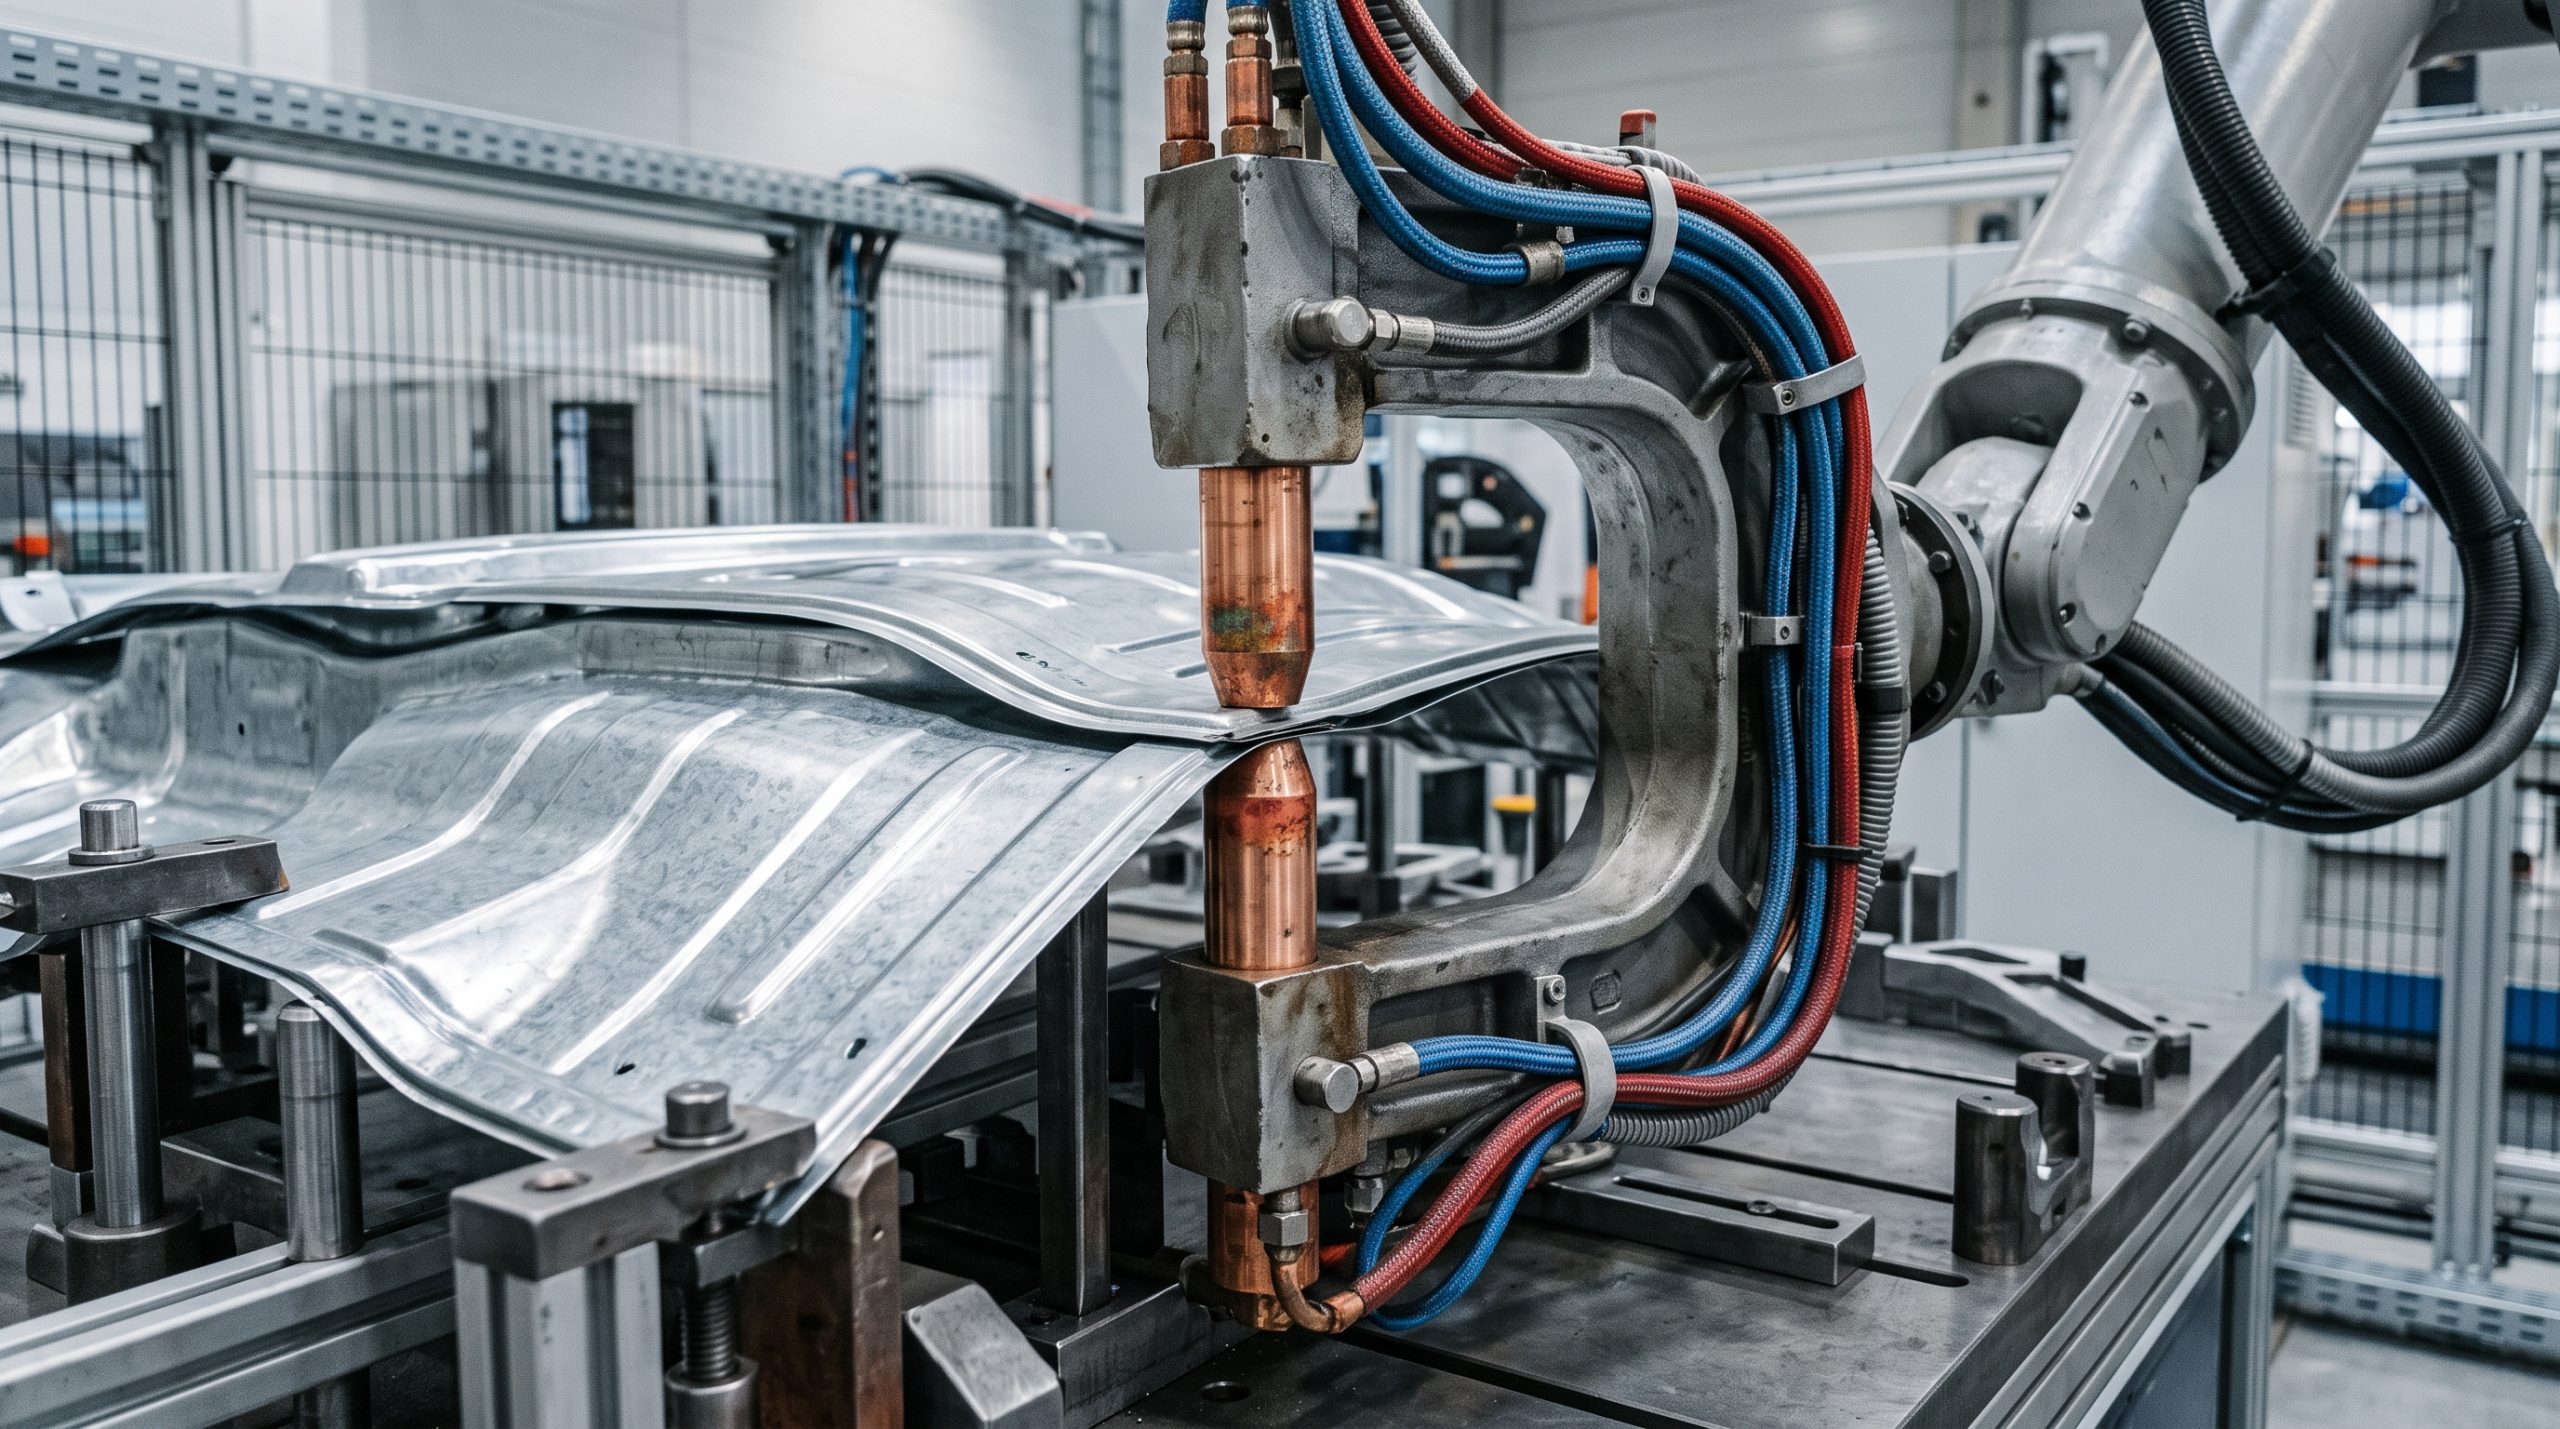
| C-Type Robot Spot Welding Gun | Варианты трансформатора 52, 82 или 90 кВА; усилие 500 либо 650 daN; водяное охлаждение. | Хватит ли усилия и доступности клещей для формы детали и толщины пакета? |
Перечисленные данные взяты из сообщения Tecna. Их нельзя переносить в технологическую карту как готовые режимы: сварочный ток и время подбирают для конкретного пакета листов, марки стали, покрытия, формы электродов и требований к соединению.
Какие параметры определяют точечную сварку
Тепло в зоне контакта образуется при прохождении тока через сопротивление. Для простого объяснения часто используют зависимость Q = I2 · R · t, где I — ток, R — электрическое сопротивление, t — время. В реальной машине сопротивление меняется во время сжатия и нагрева, поэтому формула не заменяет настройку режима и контроль образцов.
Усилие электродов влияет на площадь контакта и сопротивление. Слабое или нестабильное сжатие может вызвать выплеск металла, а чрезмерное меняет условия локального нагрева. Материал и охлаждение электродов определяют, как быстро рабочая поверхность загрязняется и деформируется. Для серийной работы важны план правки электродов, проверка подачи воды и регистрация отклонений процесса.
Что проверить перед автоматизацией
- Собрать реальные размеры пакета листов, допуски на зазор и данные о покрытии металла.
- Определить критерии приемки: геометрию точки, испытания на отрыв или срез, периодичность разрушающего контроля.
- Проверить доступность клещей к каждой точке и отсутствие столкновений робота с оснасткой.
- Настроить мониторинг тока, времени, усилия и расхода охлаждающей воды так, чтобы тревога имела понятное действие для оператора.
- Провести серию пробных сварок после смены электродов, материала или программы, а не считать запись параметров заменой проверки соединения.
Итоги
- Tecna анонсировала платформу Sensum для учёта точек, контроля условий перед сваркой и записи параметров процесса.
- В программе EuroBLECH заявлены инверторы до 5000 А, трансформатор 15,5 кВА и роботизированные точечные клещи.
- Система мониторинга помогает обнаруживать отклонения, но качество сварной точки подтверждают технологическими испытаниями и критериями приемки.
- Новость описывает будущую демонстрацию производителя, а не результаты независимого внедрения.