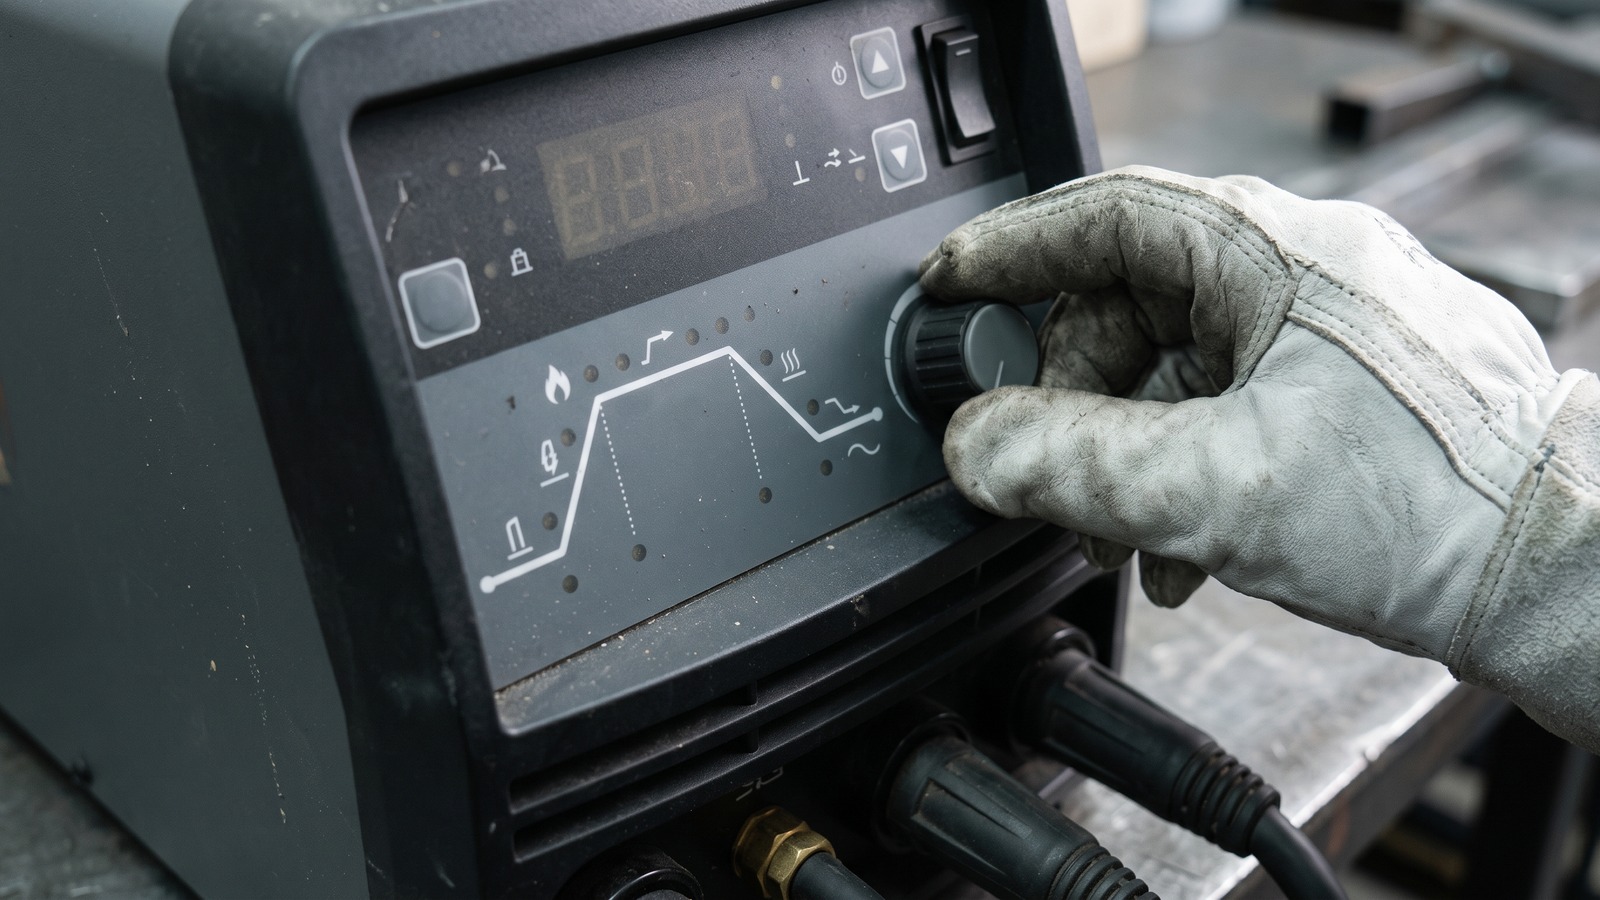
Что показывает циклограмма
Типичная последовательность выглядит так: газ до поджига → стартовый ток → нарастание → рабочая сварка → спад → конечный ток → гашение дуги → газ после гашения. Не все аппараты позволяют регулировать каждый участок. Некоторые функции скрываются при переходе на педаль, Lift TIG, точечную сварку или автоматический импульс.
Газовые интервалы защищают горячий электрод и металл от воздуха. Нарастание и спад регулируют нагрев и заполнение кратера. Увеличение времени спада не исправит утечку аргона, а длительная постпродувка не устранит несплавление, возникшее при недостаточном токе.
2T, 4T и педаль
| Управление | Обычная логика | Практическое применение |
|---|---|---|
| 2T | Нажатие запускает цикл; во время сварки кнопку удерживают. Отпускание запускает завершение. | Короткие швы и прихватки, если так удобнее удерживать горелку. |
| 4T | Нажатия и отпускания запускают отдельные стадии. Во время основного участка кнопку можно отпустить. | Длинные проходы; работа со стартовым и конечным током. Точная последовательность зависит от модели. |
| Педаль | Нажатие запускает дугу и регулирует ток в разрешённом диапазоне. | Работа за столом, когда нужно менять нагрев по мере прогрева детали. |
В одном распространённом варианте 4T первое нажатие включает стартовую стадию, отпускание выводит на рабочий ток, второе нажатие запускает спад, последнее отпускание гасит дугу. У других аппаратов короткое повторное нажатие переключает уровни тока либо завершает цикл иначе. Например, Kemppi различает 4T, 4TLOG и варианты с Minilog. Перед сваркой проверьте последовательность по инструкции своего источника.
Режим 4T не является обязательным признаком ответственной сварки. Выбирают управление, которое позволяет выполнить установленный режим и корректно закончить шов. При педали значение на панели нередко задаёт верхний предел, а фактический ток зависит от её положения.
Продувка, нарастание и спад тока
Газ до поджига
Предпродувка подаёт газ до зажигания дуги. Miller в рекомендациях по газовой защите указывает 0,2 с как минимальный ориентир; для длинного тракта и после вскрытия соединений этого может быть недостаточно. Это рекомендация для настройки, а не универсальная норма. В руководстве MasterTig предусмотрен автоматический режим и ручная регулировка.
Перед первым швом после подключения баллона отдельно проверьте выход газа из сопла и продуйте тракт штатной функцией проверки газа. Не пытайтесь удалить весь воздух из длинного шланга кратким рабочим интервалом без проверки результата.
Стартовый ток и нарастание
Низкий стартовый ток помогает точно разместить дугу на тонкой кромке. Нарастание переводит его в рабочий без резкого скачка. На хорошо проводящем тепло алюминии может потребоваться другой стартовый режим, чем на тонкой нержавейке. Затянутое нарастание иногда задерживает образование ванны и увеличивает время нагрева участка.
Спад и конечный ток
Спад постепенно уменьшает мощность дуги. Сварщик продолжает контролировать ванну и при необходимости добавляет присадку, чтобы заполнить кратер. Конечный ток должен позволять закончить шов без образования новой ямки. Отдельные настройки спада и конечного тока действуют по-разному при кнопке и педали.
Газ после гашения
Постпродувка защищает горячий конец электрода и завершение шва. Горелку удерживают над кратером после гашения, а не сразу убирают в сторону. Время выбирают по руководству, току, электроду и материалу. Правило «примерно секунда на 10 А», встречающееся у Miller, — исходная оценка; оно не заменяет инструкцию и проверку защиты. Потемнение электрода требует проверки также расхода, утечек и положения горелки.
Параметры импульса
Импульсный TIG чередует высокий пиковый ток и более низкий базовый. Пик помогает сформировать ванну, база поддерживает дугу при меньшем нагреве. Снижение тепловложения возможно при правильно выбранных токах, времени пика и скорости движения; включение импульса само по себе не исключает прожог и деформации.
| Параметр | Что означает | Что проверить |
|---|---|---|
| Пиковый ток | Верхний уровень тока в цикле. | Не подставляйте его вместо среднего тока при оценке нагрева. |
| Базовый ток | Нижний уровень; может задаваться в амперах или процентах пика. | При 100 А пика база 30% означает 30 А. |
| Время пика, % | Доля периода на высоком токе. | При фиксированных уровнях увеличение доли повышает средний ток. |
| Частота, Гц | Число импульсных циклов в секунду. | Частота импульса не совпадает с частотой переменного тока AC. |
Для прямоугольного импульса без учёта переходных участков средний ток можно оценить одной формулой:
Iср = Iпик · D + Iбаза · (1 − D), где D — доля времени пика от 0 до 1.
Например, при пике 100 А, базе 30 А и доле пика 40% средний ток составляет 58 А. Это арифметический пример, а не режим для заданной толщины. При неизменных уровнях и доле пика увеличение частоты не меняет этот средний ток. Оно может изменить поведение дуги и ванны, но не позволяет автоматически обещать меньший нагрев.
Медленный импульс около 1 Гц удобен для отработки ритма присадки. Высокую частоту подбирают под задачу и возможности источника. У MasterTig в рассмотренном руководстве верхний предел ручной частоты импульса для DC составляет 300 Гц, для AC — 20 Гц: переносить меню одного режима на другой нельзя.
При расчётах учитывайте реальный сварочный цикл и скорость. Калькулятор погонной энергии требует корректных исходных данных; произведение отдельно усреднённых напряжения и тока не всегда равно средней мощности импульсной дуги.
Баланс и частота AC
Баланс меняет соотношение положительной и отрицательной частей цикла. Увеличение времени EP обычно усиливает очистку оксида и нагрев вольфрама. Увеличение времени EN уменьшает нагрузку на электрод, но оставляет меньше времени на очистку. Если на поверхности остаётся оксидная плёнка, сначала проверяют подготовку детали, газ и только затем баланс.
Сначала выясните, что показывает шкала. На одних аппаратах это процент EN, на других — EP, на третьих — собственная шкала. Например, в руководстве Kemppi MasterTig баланс задан от −60% до 0%, а Miller описывает настройку в процентах EN. Значение −25% у Kemppi нельзя просто считать 25% EP.
Miller для чистого алюминия на своих современных источниках предлагает 75% EN как исходную точку с корректировкой по пробе. Такой пример применим к шкале EN и соответствующему оборудованию. Обозначения полярности объясняет материал о DCEN, DCEP и переменном токе.
Частота AC задаёт число циклов смены полярности в секунду. Более высокая частота на многих инверторах делает дугу уже и направленнее, меньшая — шире. Выбор зависит от доступа к корню, формы соединения и источника. Он не отменяет подготовку поверхности, описанную в статье о сварке алюминия и удалении оксидной плёнки.
Признаки неверной настройки
| Признак | Что проверить сначала | Возможная корректировка |
|---|---|---|
| Окисление начала шва | Чистоту, подачу газа до старта и утечки. | Исправить тракт, скорректировать предпродувку. |
| Незаполненный кратер | Подачу присадки и фактический алгоритм выключения. | Настроить спад и конечную стадию; отработать завершение. |
| Вольфрам темнеет после гашения | Положение горелки и защиту горячего электрода. | Проверить газ и постпродувку. |
| Электрод оплавляется на AC | Допустимый ток, тип электрода, смысл шкалы баланса. | Снизить нагрузку EP или подобрать электрод по руководству. |
| Импульс не уменьшил перегрев | Средний ток, долю пика, скорость и сборку. | Сравнить с непрерывным режимом на одинаковых образцах. |
Порядок настройки
- Выберите металл, соединение и род тока. Проверьте подключение, электрод и газ.
- Настройте расход при открытом клапане и проверьте отсутствие утечек.
- Выберите кнопку или педаль и прочитайте соответствующий алгоритм источника.
- Начните с непрерывного режима и пробного шва. Начальный ток для материала, толщины и соединения можно выбрать через калькулятор режима TIG; затем запишите фактический ток, скорость, состояние ванны и корня.
- Отработайте поджиг и заполнение кратера, затем газовую защиту после гашения.
- Добавляйте импульс или изменяйте AC по одному параметру, сравнивая одинаковые образцы.
Часто задаваемые вопросы
Почему в 4T дуга не гаснет после отпускания?
В этом режиме отпускание обычно переводит аппарат на рабочую стадию. Дальнейшие действия определяет инструкция; повторное нажатие может запускать спад или переключать ток.
Можно ли перенести все настройки с другого аппарата?
Сначала сопоставляют шкалу баланса, определение пикового и среднего тока, режим кнопки и форму волны. Одинаковые цифры в разных меню не всегда означают одинаковый цикл.
Нужно ли обязательно включать импульс на тонком листе?
Нет. Тонкий лист сваривают и непрерывным током при подходящей сборке и управлении нагревом. Импульс полезен, когда его преимущества подтверждены пробой; общие приёмы собраны в статье о сварке тонкого металла.
Как выбрать форму волны AC?
Начните с рекомендованной изготовителем. Формы волны различаются поведением дуги, шумом и воздействием на ванну; их названия и доступность зависят от модели. Сравнивайте швы при одинаковых условиях.
Итоги
- Настраивайте газовые интервалы и изменение тока как отдельные функции.
- Выбирайте 2T, 4T или педаль по удобству и алгоритму аппарата.
- В импульсе учитывайте оба уровня и долю пика; частота сама по себе не определяет средний ток.
- Перед изменением AC выясните, что означает шкала баланса.
- Проверяйте каждую корректировку на сопоставимых пробных соединениях.