Условия применения таблиц
Числа ниже взяты из открытых данных калькулятора Miller для ручной TIG-сварки. Выбраны строки стыкового соединения с открытым корнем, без примечаний о нескольких проходах. Дюймовые толщины переведены в миллиметры: 1/16″ ≈ 1,6 мм, 3/32″ ≈ 2,4 мм, 1/8″ ≈ 3,2 мм, 3/16″ ≈ 4,8 мм. Это исходные размеры источника: строка 3,2 мм не является проверенным режимом для любой детали толщиной ровно 3 мм.
Газ — аргон. В строках DC используется DCEN, в строках алюминия — AC. Калькулятор не задаёт точную марку сплава, зазор, все параметры AC и условия конкретного рабочего места. Поэтому таблицы не подтверждают режим для ответственного изделия. Изготовитель также предупреждает, что инверторные источники могут требовать меньшего тока.
Используйте таблицы для подбора пробного режима на материале и сборке, соответствующих будущему соединению. Импульс, педаль, другой газ, подкладка, положение сварки и значительный теплоотвод меняют результат. Для производственной работы применяют технологическую инструкцию или WPS — документ с установленными условиями сварки.
Сталь и нержавейка: DCEN
В исходной таблице Miller сталь и нержавейка объединены в одну группу; для низкоуглеродистой стали есть примечание увеличить ток на 10%. В отдельном столбце приведён именно такой расчёт, с округлением до ампера. Эта поправка относится к данным данного калькулятора и не является общим правилом для всех сталей.
| Толщина, мм | Ток базовой строки, А | Ток для низкоуглеродистой стали по примечанию, А | Вольфрам, мм | Присадка, мм | Выход сопла, мм | Аргон, л/мин | Скорость, мм/мин |
|---|---|---|---|---|---|---|---|
| 1,6 | 50–80 | 55–88 | 1,6 | 1,6 | 6,4–9,5 | ≈5,2 | ≈305 |
| 2,4 | 80–110 | 88–121 | 1,6 | 1,6 или 2,4 | 6,4–9,5 | ≈5,2 | ≈305 |
| 3,2 | 85–120 | 94–132 | 1,6 | 2,4 | 6,4–9,5 | ≈5,2 | ≈305 |
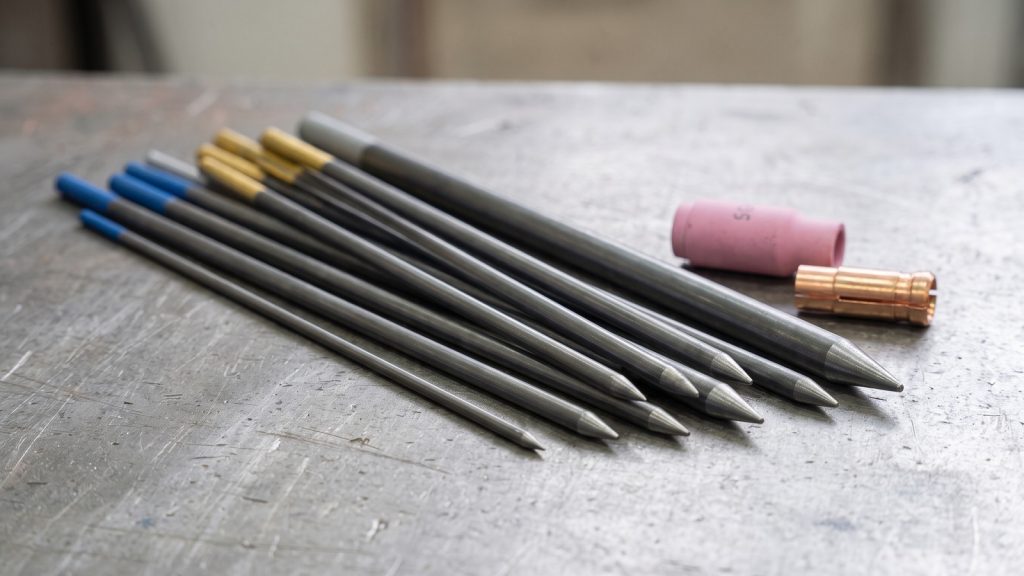
Марку электрода и нагрузку проверьте по паспорту: в примечаниях Miller рассматриваются торированные электроды и неторированные альтернативы. Сам по себе диаметр не подтверждает допустимый ток при любом составе. Расход ≈5,2 л/мин — перевод 11 cfh из выбранных строк. Точность пересчёта не означает, что расходомер или режим требуют такой точности настройки.
Для аустенитной нержавейки отдельно обеспечивают защиту сквозного корня и контролируют нагрев. Для углеродистой стали учитывают состав и возможные требования подогрева. Общие различия приведены в статье о сварке легированных и нержавеющих сталей.
Алюминий: AC
Ниже — выбранные строки того же калькулятора для алюминия. Они не описывают каждый алюминиевый сплав. Перед пробой удалите загрязнения и оксид подходящим способом, установите рекомендованные источником баланс, форму волны и подготовку электрода.
| Толщина, мм | Ток, А | Вольфрам, мм | Присадка, мм | Выход сопла, мм | Аргон, л/мин | Скорость, мм/мин |
|---|---|---|---|---|---|---|
| 1,6 | 65–75 | 1,6 | 1,6 | 6,4–9,5 | ≈7,1 | ≈305 |
| 3,2 | 115–135 | 2,4 | 2,4 или 3,2 | 9,5–11,1 | ≈8,0 | ≈305 |
| 4,8 | 125–150 | 2,4 | 2,4 | 11,1–12,7 | ≈9,9 | ≈279 |
В исходных данных встречаются рекомендации разных поколений источников и маркировки электродов. Для современного инвертора тип WC или WL и форму конца выбирают по текущей инструкции, не копируя старую рекомендацию о цвете и обязательном шарике. При изменении EP допустимый ток электрода тоже меняется.
Подогрев алюминия не назначают всем сплавам по одной толщине. Учитывают состав, состояние поставки, ограничения изготовителя и технологию. Подготовка поверхности рассмотрена в материале о сварке алюминия и оксидной плёнке.
Ток, вольфрам и газовое сопло
Таблица соединения и таблица токовой нагрузки электрода отвечают на разные вопросы. Ниже приведён отдельный пример из руководства Kemppi MasterTig: электрод WC20, аргон, ориентировочный подбор для указанной серии источников. Эти строки не подтверждают режим Miller и не должны механически объединяться с ним.
| Режим | Ток, А | Вольфрам, мм | Номер сопла | Аргон, л/мин |
|---|---|---|---|---|
| DC | 5–80 | 1,0 | 4/5 | 5–6 |
| DC | 70–140 | 1,6 | 4/5/6 | 6–7 |
| DC | 140–230 | 2,4 | 6/7 | 7–8 |
| AC | 15–90 | 1,6 | 4/5/6 | 6–7 |
| AC | 20–150 | 2,4 | 6/7 | 7–8 |
| AC | 30–200 | 3,2 | 7/8/10 | 8–10 |
Расход газа не равен автоматически диаметру сопла в миллиметрах. Его проверяют по размеру сопла, вылету, форме соединения, расходомеру и условиям вокруг горелки. Избыточная подача способна ухудшить защиту из-за вовлечения воздуха. Для оценки потребления используйте калькулятор расхода газа; поддув корня учитывают отдельно.
Как выбрать присадку
Диаметр прутка влияет на дозирование и охлаждение ванны; его химический состав определяет совместимость с основным металлом. Для обычной низкоуглеродистой стали часто используют ER70S-2 или ER70S-6, для 304L — ER308L, для 316L — ER316L. Это примеры распространённого подбора, который уточняют по паспорту и условиям службы.
Для алюминия выбор между ER4043, ER5356 и другими составами зависит от сплава и требований. Не подбирайте присадку только по диаметру из таблицы. Слишком толстый пруток на небольшой ванне может затруднить сплавление; слишком тонкий потребует более интенсивной подачи.
Корректировка по пробному шву
- Подготовьте образец той же марки, толщины и сборки. Проверьте полярность, газ и состояние вольфрама.
- Задайте исходный ток и контролируйте скорость. Отдельно учтите теплоотвод в стол, подкладку и массивные детали.
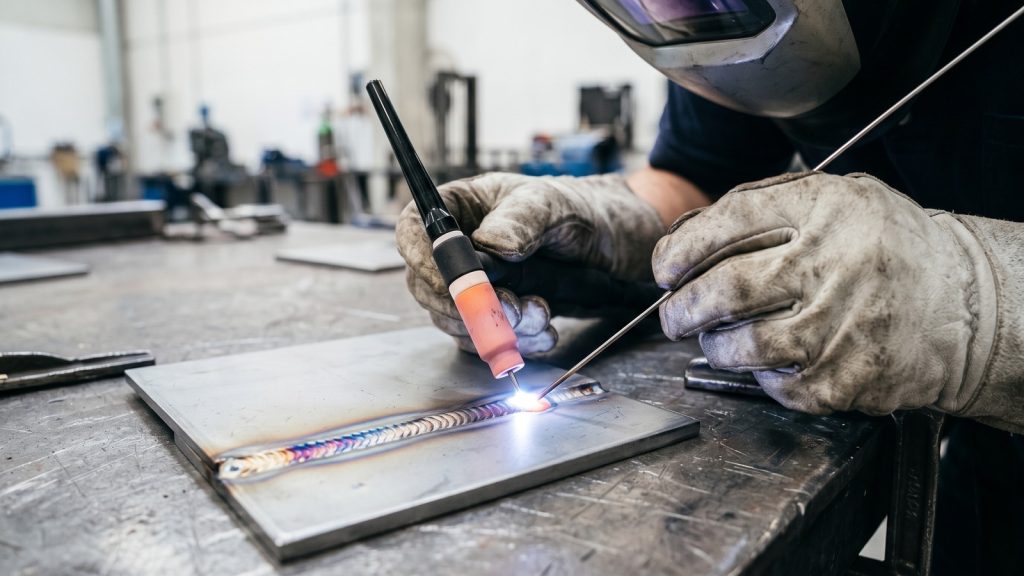
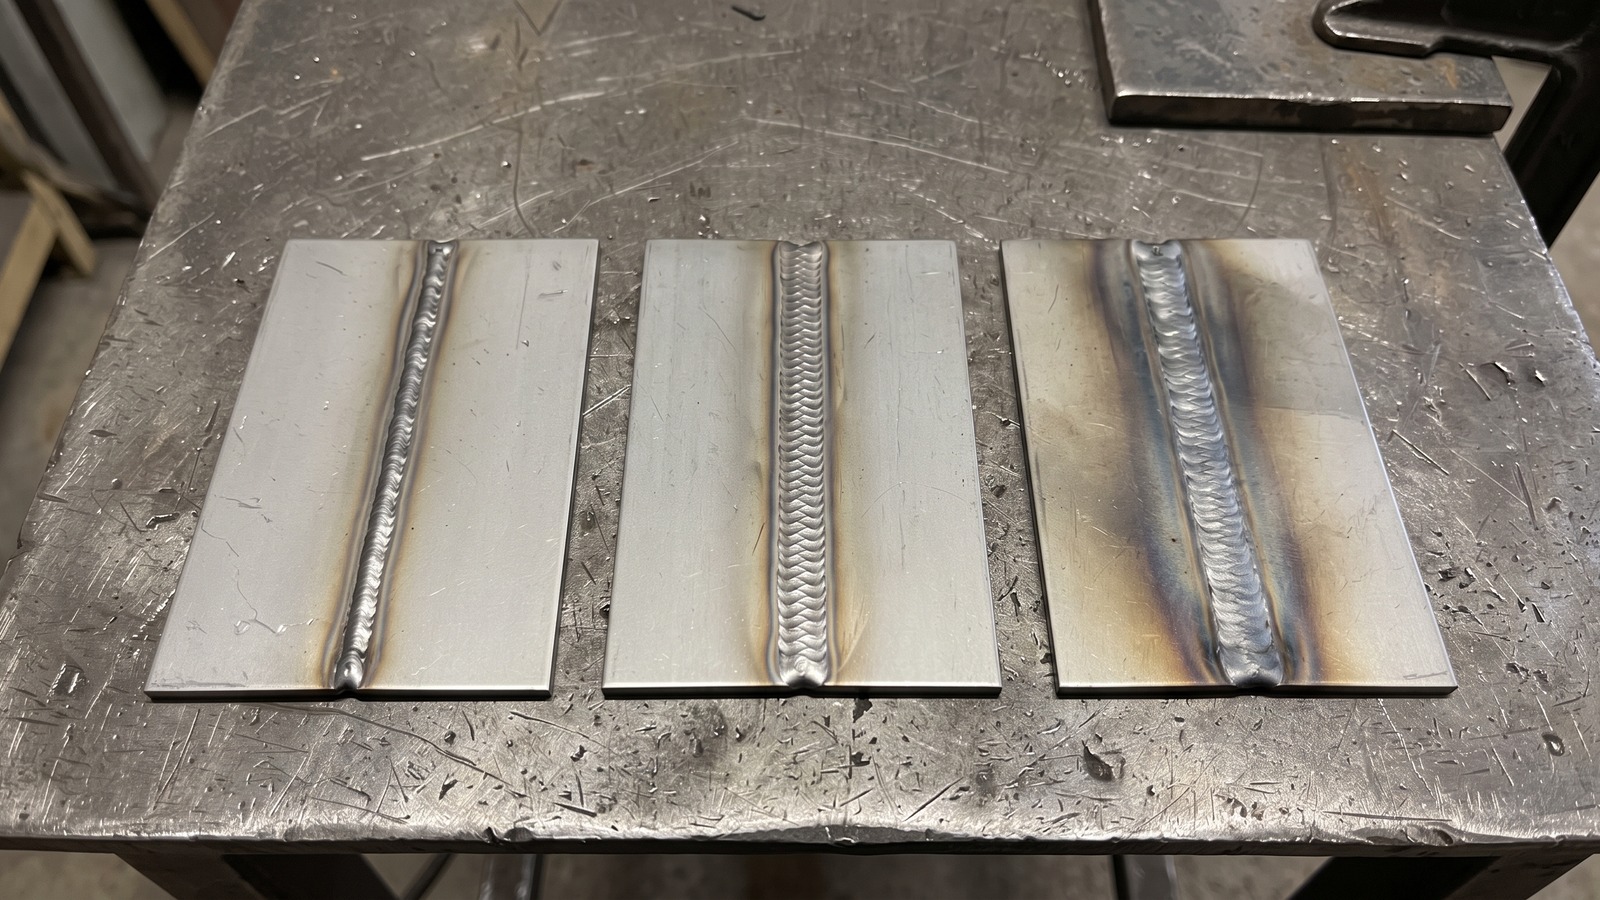
- Если ванна не сливается с кромками, проверьте оксиды, длину дуги, ток и подачу присадки. Не компенсируйте недостаточный ток только долгой задержкой.
- При прожоге проверьте зазор и скорость, затем уменьшайте нагрев. Во время длинного прохода деталь прогревается, поэтому может потребоваться коррекция.
- После охлаждения осмотрите лицевую и обратную стороны. При требовании технологии выполните дополнительный контроль.
- Запишите итоговые настройки и условия. При смене марки, толщины или типа соединения повторите пробу.
Получить предварительный подбор под свою задачу помогает калькулятор режима TIG. Он, как и таблица, не заменяет проверку соединения.
Медь, титан и специальные сплавы
Для меди важны марка, теплоотвод и газ: добавление гелия меняет тепловое действие дуги. Для титана нужна защита не только ванны, но и горячих участков за горелкой и обратной стороны. Нельзя расширять таблицу стали на эти материалы по одному коэффициенту А/мм. Специальные сплавы и дуплексная нержавейка требуют своей технологии.
Часто задаваемые вопросы
Почему таблица не содержит универсальные 30–40 А на миллиметр?
Такое правило не учитывает сборку, скорость, газ и источник. Даже выбранные строки одного производителя не растут строго линейно с толщиной. Прямую таблицу применяют только с её условиями.
Нужно ли добавлять фиксированный процент для углового шва?
Нет общего процента. Меняются теплоотвод и требуемое сечение. Выбирают исходную строку именно для нужного соединения и проверяют её на пробе.
Почему расход в таблицах Miller и Kemppi различается?
Это разные рекомендации с разными исходными условиями. Сопло, тракт, вылет и конкретный комплект влияют на защиту. Одна цифра не отменяет другую вне её области применения.
Достаточно ли красивой чешуйки для проверки режима?
Нет. Возможны несплавление и непровар при ровной поверхности. Проверяйте геометрию и корень; виды нарушений описаны в статье о дефектах сварных соединений.
Итоги
- Выбирайте исходную строку под материал, толщину и тип соединения, учитывая скорость.
- Отдельно проверяйте допустимую нагрузку электрода и горелки по их инструкциям.
- Настраивайте расход газа при открытом клапане; не выводите его из диаметра сопла одной формулой.
- После смены условий повторяйте пробный шов и оценивайте обе стороны.