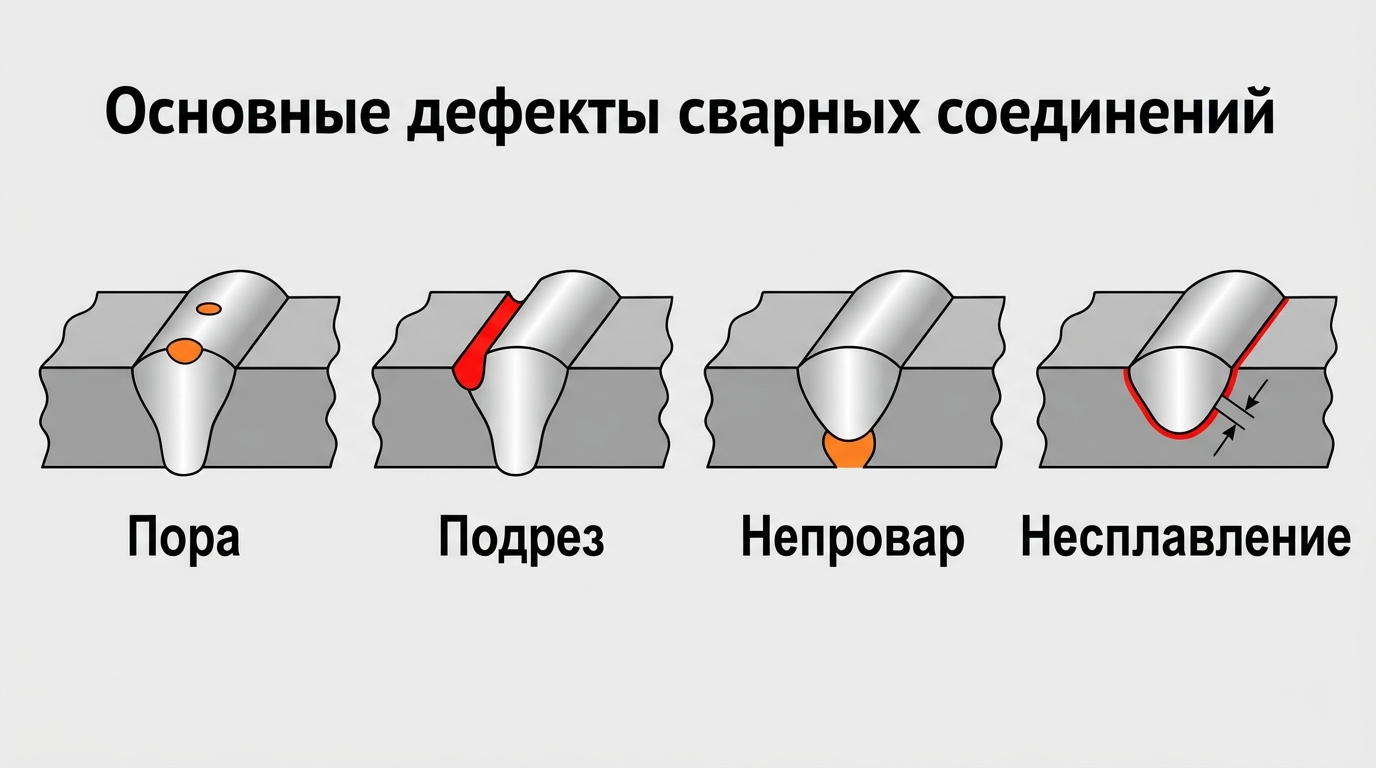
Поры, трещины, подрезы и несплавления возникают по разным причинам и требуют разных способов проверки. Классификация помогает одинаково назвать обнаруженную несплошность, а решение о допустимости принимают по требованиям конкретного изделия. В терминологии контроля несовершенство становится дефектом, когда не соответствует установленным критериям приемки.
Содержание
- Статус стандартов: классификация против норм допустимости
- Шесть групп дефектов по ГОСТ Р ИСО 6520-1
- Непровар и несплавление: ключевые различия
- Причины образования и предупреждение основных дефектов
- Методы неразрушающего контроля: возможности и границы
- Технология выборки и ремонта брака
- Как описать обнаруженный дефект
- Частые вопросы
- Итоги
Статус стандартов: классификация против норм допустимости
ГОСТ Р ИСО 6520-1 описывает геометрические несовершенства сварки плавлением и их обозначения. Он не устанавливает единую допустимую глубину подреза или размер поры для всех изделий. Год и применяемую редакцию сверяют по документации объекта и официальному каталогу стандартов.
ISO 5817 и соответствующий национальный документ задают уровни качества в пределах своей области применения. Проект может устанавливать дополнительные ограничения. Указание категории конструкции без названия документа недостаточно для браковки. Порядок контроля, объем выборки и критерии приемки должны быть согласованы до сварки.
Шесть групп дефектов по ГОСТ Р ИСО 6520-1
| Группа | Обозначение группы | Примеры дефектов | Что учитывать при оценке |
|---|---|---|---|
| 1. Трещины | 1 — трещины | Продольные, поперечные, радиальные, кратерные трещины | Трещины особенно опасны; оценка и ремонт по документации |
| 2. Поры и полости | 2 — полости | Газовые поры, свищи, усадочные раковины, цепочки пор | Учитывают размер, распределение и требования приемки |
| 3. Твердые включения | 3 — твердые включения | Шлаковые, флюсовые, оксидные и вольфрамовые включения | Оценка зависит от состава, формы и размеров включения |
| 4. Несплавления и непровары | 4 — несплавления и неполный провар | Несплавление по кромке или между валиками, непровар корня | Оценивают по требуемому провару и критериям объекта |
| 5. Отклонения формы | 5 — нарушения формы и размеров | Подрезы, наплывы, прожоги, усадочные канавки, смещение кромок | Влияют на усталостную прочность, регламентируются высотой/глубиной |
| 6. Прочие дефекты | 6 — прочие несовершенства | Случайная дуга (прижог), брызги металла, задиры | Метод устранения прижога и контроля назначают по материалу |
Непровар и несплавление: ключевые различия
Технические терминологические путаницы часто возникают между дефектами групп 401 и 402:
- Несплавление (Lack of fusion, код 401): отсутствие сцепления между металлом шва и основным металлом заготовки либо между смежными валиками многопроходного шва. Поверхность исходного металла не достигла температуры плавления из-за экранирования жидкой ванной, быстрого перемещения дуги или наличия пленки оксидов. Имеет щелевидную острую форму.
- Неполный провар / непровар (Lack of penetration, код 402): неполнота проникновения сварочной ванны в корень соединения относительно проектной глубины разделки. Возникает из-за недостаточного зазора, завышенного притупления, малого сварочного тока или несоответствующего угла наклона электрода.
Причины образования и предупреждение основных дефектов
- Поры: проверяют чистоту кромок, влагу, газовую защиту и загрязнение расходников. Электроды сушат или прокаливают только по паспорту; универсальная прокалка всех покрытий недопустима. При MAG оценивают сквозняк, сопло и расход газа.
- Подрезы (код 501): продольные углубления по линиям сплавления шва с основным металлом. Причины: завышенное напряжение дуги, высокая скорость перемещения горелки, отсутствие задержки дуги на краях разделки при поперечных колебаниях.
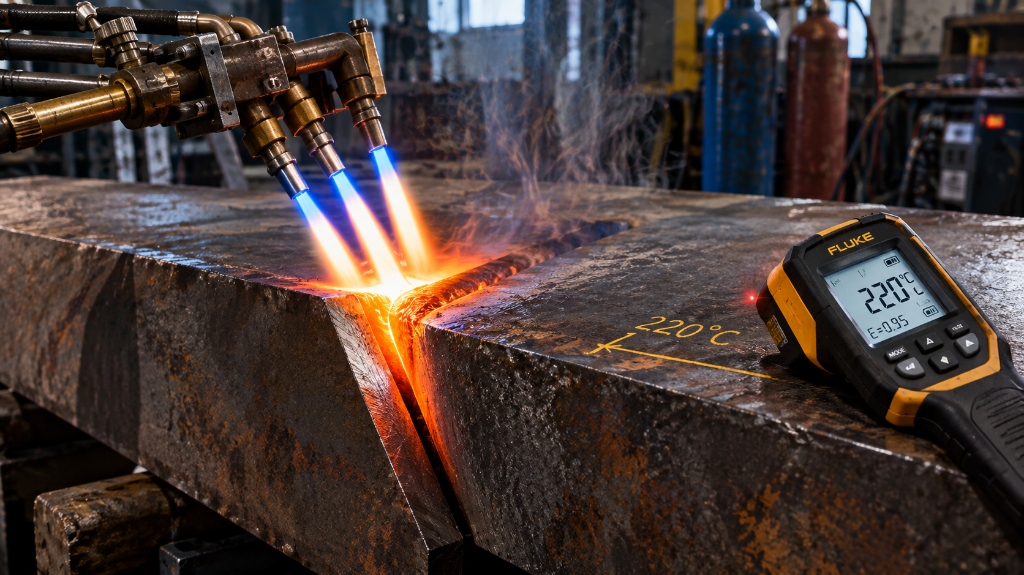
- Холодные трещины: риск связан с водородом, чувствительной структурой и растягивающими напряжениями. Трещины могут появиться с задержкой после сварки. Предварительный подогрев, контроль тепловложения и низководородные материалы назначают по марке стали и технологии.
Методы неразрушающего контроля: возможности и границы
Ни один метод не дает полной картины в одиночку; их применяют в комплексе:
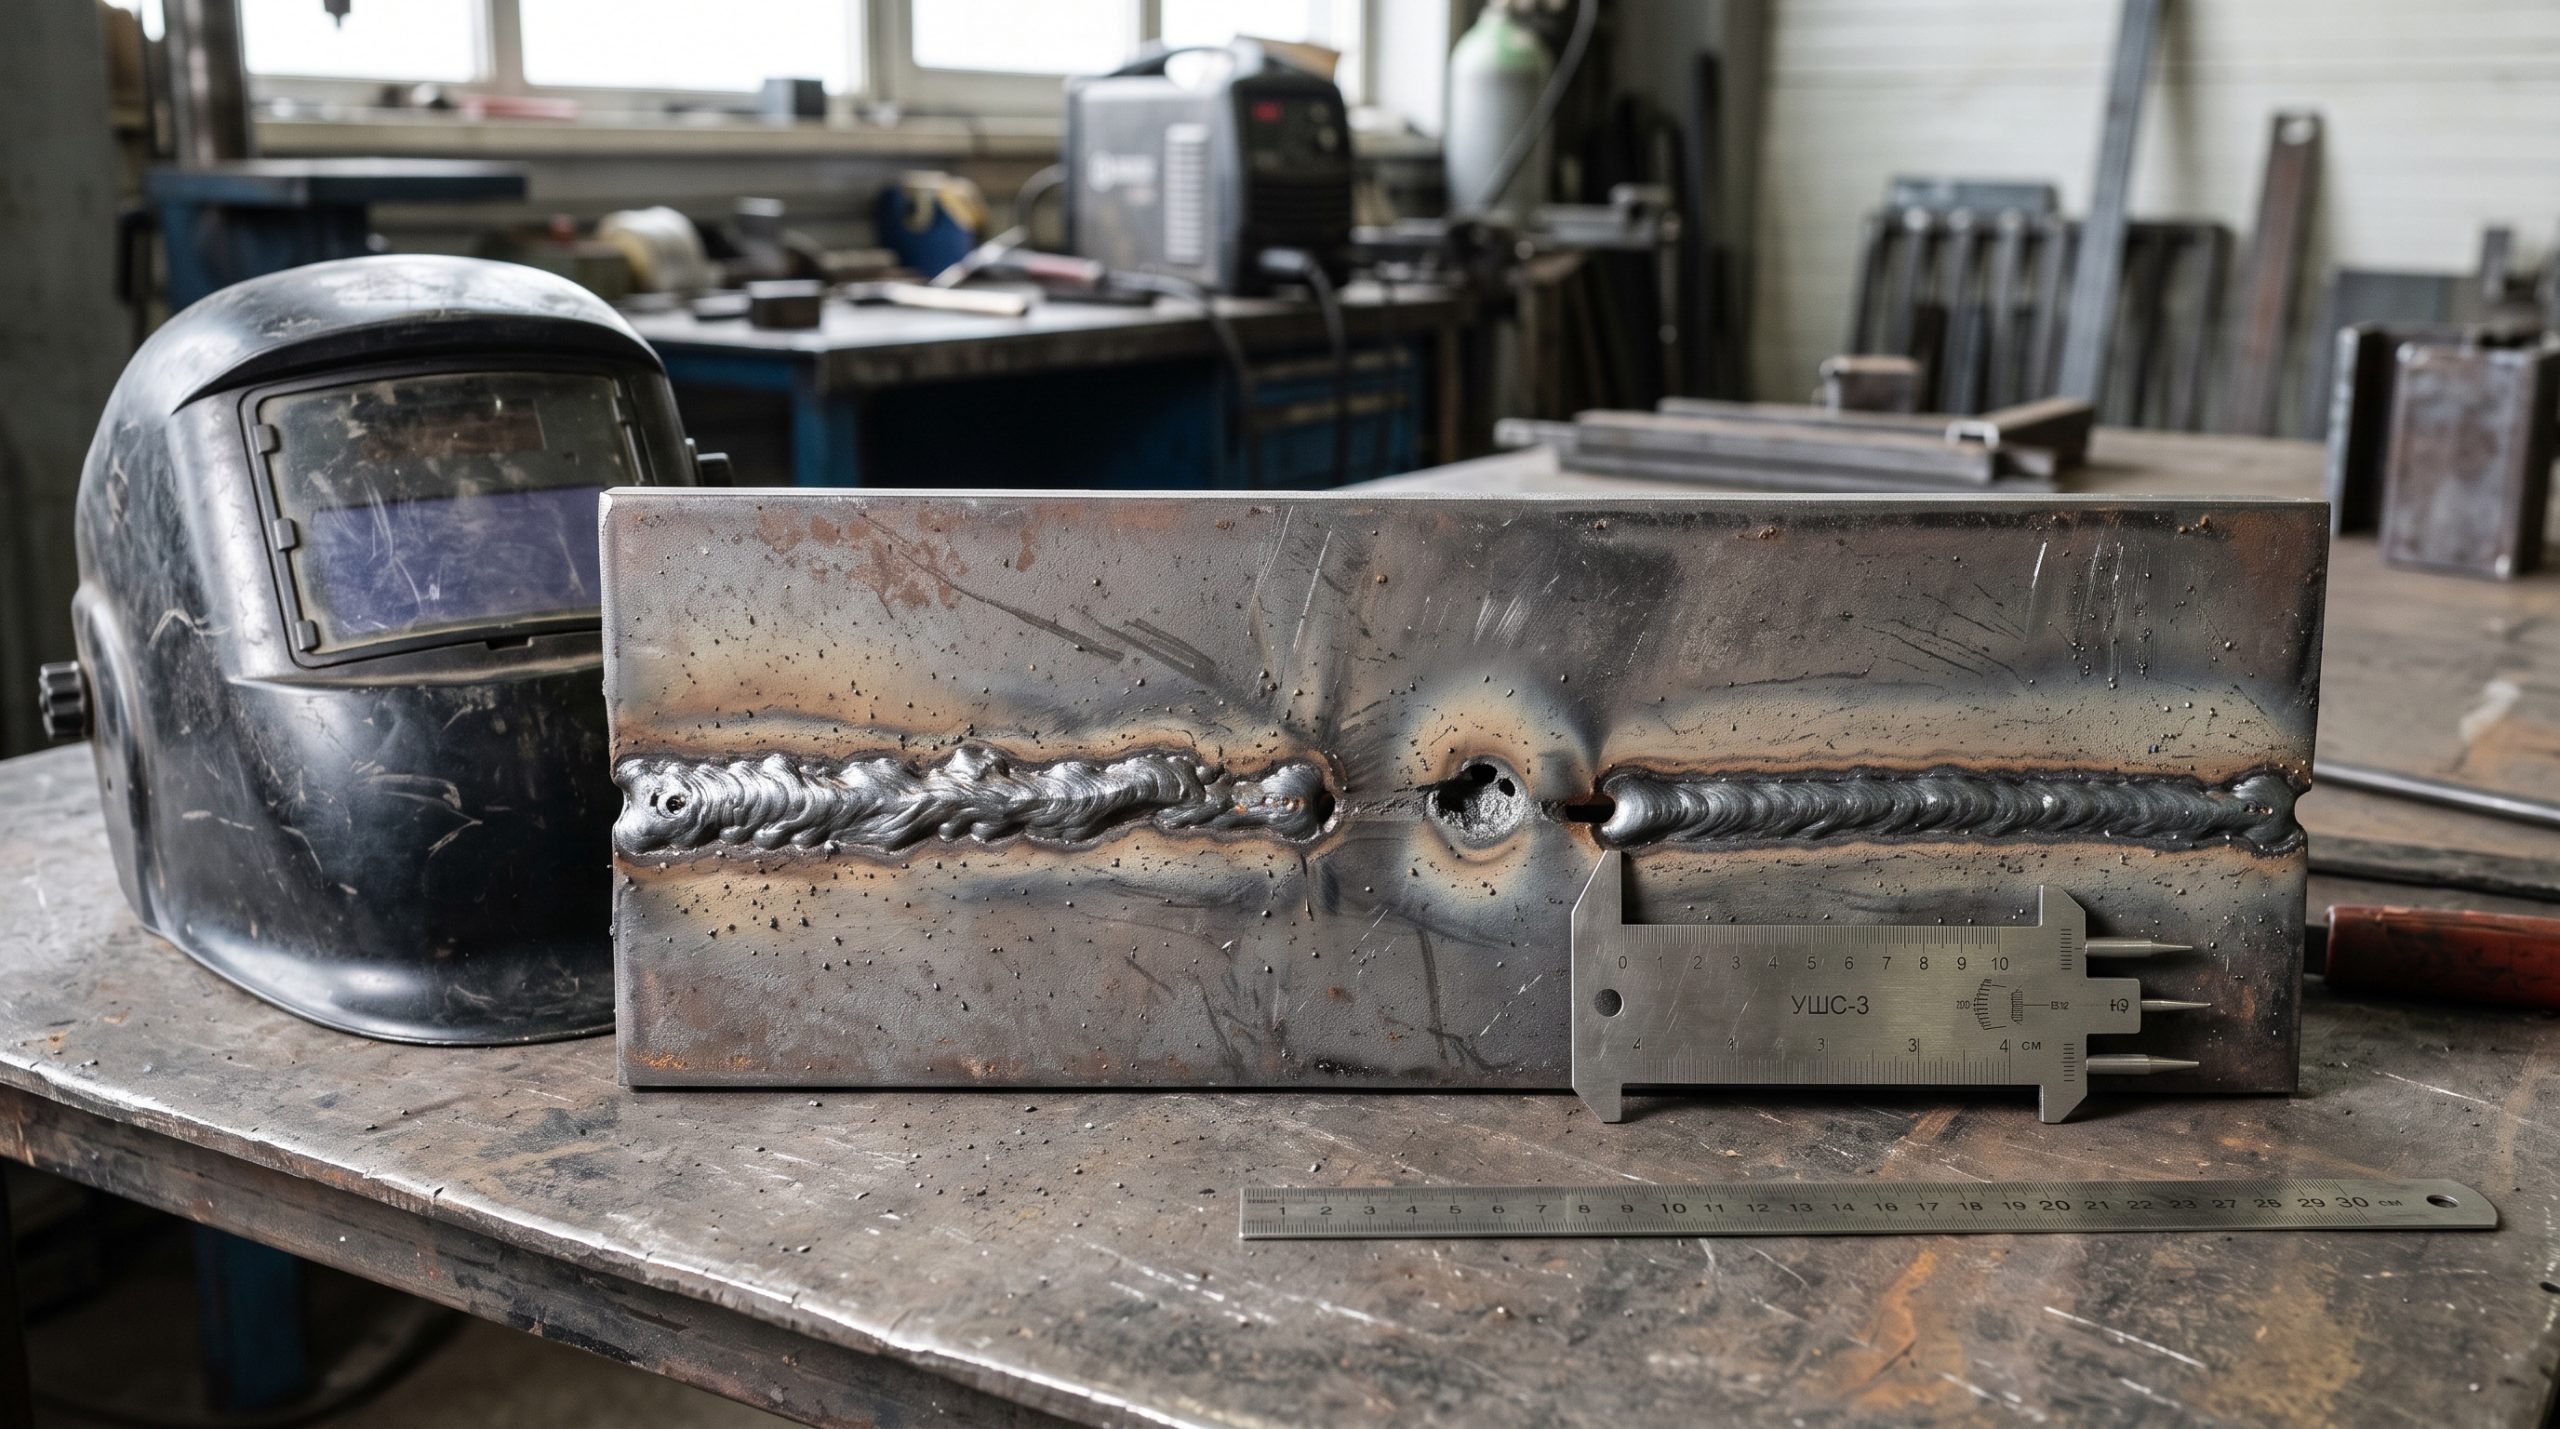
- Визуальный и измерительный контроль (ВИК). Базовый обязательный метод. Выявляет поверхностные дефекты (подрезы, наплывы, поверхностные поры, трещины, отклонения геометрии шва шаблонами УШС). Не видит внутренние дефекты.
- Капиллярный контроль. Находит несплошности, открытые на поверхность. Чувствительность зависит от подготовки, системы материалов и процедуры; покрытие или загрязнение могут закрыть вход в трещину. Внутренние замкнутые несплошности метод не показывает.
- Магнитопорошковый контроль. Применяют к ферромагнитным материалам для поверхностных и некоторых подповерхностных несплошностей. Возможность обнаружения зависит от направления намагничивания и процедуры.
- Ультразвуковой контроль (УЗК). Высокая чувствительность к плоскостным дефектам: трещинам, несплавлениям, непроварам. Затруднен на аустенитных сталях из-за сильного рассеяния ультразвука на крупных зернах.
- Радиографический контроль (РК). Рентгеновское и гамма-излучение фиксирует объемные включения (поры, шлак). Плоскостные трещины обнаруживаются надежно только в том случае, если плоскость их раскрытия совпадает с направлением просвечивания.
Технология выборки и ремонта брака
Поверхностная наплавка не исправляет скрытый дефект. Перед ремонтом определяют его границы, материал, причину появления и допустимость повторной сварки. При ремонте ответственного изделия используют согласованную технологию.
- Уточняют расположение и размер несплошности подходящим методом контроля и отмечают участок.
- Выбирают дефект механически или разрешенным способом строжки. Засверливание концов трещины допустимо только как предусмотренная процедурой операция; оно не заменяет полного удаления поврежденного металла.
- Очищают выборку и подтверждают удаление дефекта подходящим методом, например капиллярным или магнитопорошковым для соответствующего материала.
- Выполняют ремонтную сварку по заданным материалам, подогреву и последовательности.
- Повторяют контроль и фиксируют результат. Если причина дефекта не устранена, повторная заварка может воспроизвести его.
Как описать обнаруженный дефект
В записи укажите номер соединения, сторону осмотра, место по длине шва, размеры видимого участка и примененный метод. Фото с масштабом помогает повторно найти дефект, но не заменяет измерение глубины подреза или неразрушающий контроль. Не называйте внутреннюю несплошность по одному внешнему пятну.
Для повторяющихся пор сравните швы до и после очистки, проверки расхода газа и смены расходника. Для несплавлений дополнительно проверьте доступ дуги к стенке разделки, скорость и размер ванны. Повышение тока без изменения положения горелки не всегда помогает: ванна может продолжать экранировать кромку.
Если подозревается водородное растрескивание, обратитесь к требованиям предварительного подогрева и межпроходной температуры. Расчет углеродного эквивалента помогает оценить склонность стали к закалке, но не определяет самостоятельно срок контроля или приемку. Эти условия задает документация на материал и изделие.
Поверхностные и внутренние признаки различаются. Подрез измеряют относительно прилегающей поверхности; высота усиления не является его глубиной. Для пор учитывают не только диаметр отдельного отверстия, но и расположение, если этого требует документ приемки. Наплыв может закрывать линию несплавления под своим краем: зачистка красивой поверхности не подтверждает устранение причины.
Перед серией соединений запишите критерии приемки в рабочей карте контроля. Укажите необходимые методы, стадии осмотра и ответственного за решение о ремонте. Если контроль выполняют после покрытия краской, часть поверхностных признаков уже недоступна; порядок работ должен позволять осмотреть шов до закрытия поверхности.
Частые вопросы
Является ли побежалость на нержавеющей стали дефектом по ГОСТ?
Цвета побежалости показывают окисление поверхности, но решение об удалении принимают по среде эксплуатации и требованиям изделия. Для коррозионностойкого соединения важны состояние оксидной пленки и обедненного слоя под ней. По одному цвету нельзя назначать допустимость всего шва.
Чем опасен прижог металла случайным зажиганием дуги?
Случайная дуга локально нагревает металл и может сформировать твердый участок или трещины, особенно на чувствительной стали. Место отмечают и оценивают по требованиям изделия. Зачистка без предусмотренного контроля не подтверждает устранение повреждения.
Итоги
- ГОСТ Р ИСО 6520-1-2012 классифицирует дефекты по цифровой номенклатуре, но не устанавливает критерии браковки.
- Несплавление — отсутствие соединения металла на границе; неполный провар — недостаточная глубина проплавления относительно предусмотренной конструкцией.
- Обнаруженная трещина требует оценки и ремонта по утвержденной процедуре; засверливание не является универсальным первым действием.
- Метод контроля выбирайте с учетом материала, толщины, ориентации несплошности и доступных поверхностей.