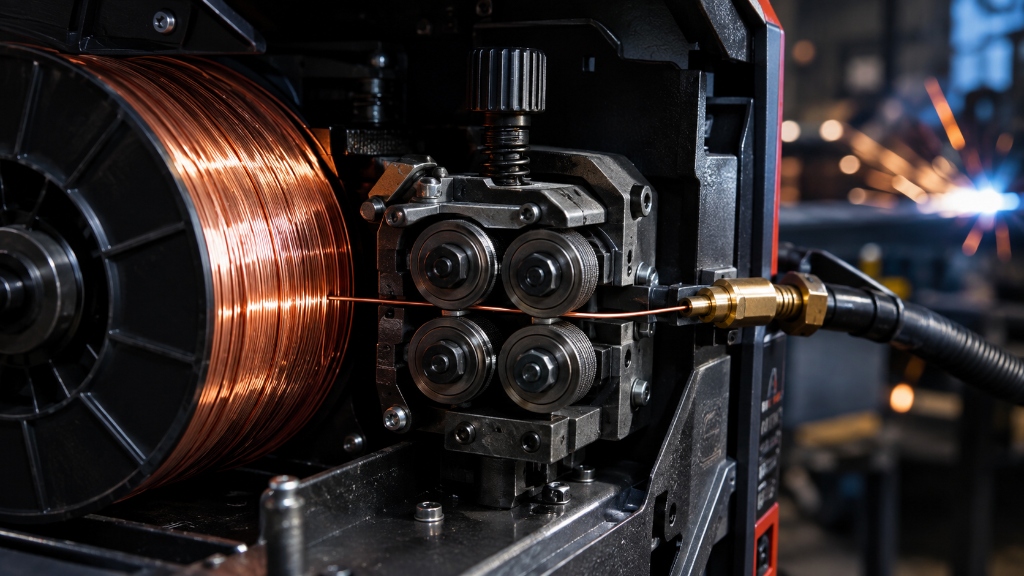
В дуговой сварке сплошной металлической проволокой в среде защитного газа (GMAW / MIG/MAG по ГОСТ Р ИСО 4063 — процессы 131 и 135) диаметр электродной проволоки определяет ключевой термодинамический параметр дуги — плотность тока (j = I / S, А/мм²). От диаметра зависят глубина проплавления основного металла, коэффициент наплавки, геометрия валика, стабильность горения дуги и физический тип переноса электродного металла: от коротких замыканий (Short Circuit / dip transfer) до струйного переноса (Spray Arc) и импульсного режима (Pulsed Arc). Ошибочный выбор диаметра проволоки приводит либо к критическим непроварам корня шва и краевым несплавлениям из-за недостаточной плотности энергии, либо к сквозным прожогам, избыточному разбрызгиванию и перегреву околошовной зоны.
Содержание статьи
- Плотность тока, скорость подачи и физика плавления электрода
- Типы переноса электродного металла и граничные параметры диаметров
- Сводная таблица подбора диаметра, толщины металла и технологических режимов
- Специфика диаметров по материалам: углеродистая сталь, алюминий, нержавейка и FCAW
- Подготовка тракта подачи: направляющие каналы, ролики и контактные наконечники
- Типичные технологические ошибки сварщиков при выборе проволоки
- Часто задаваемые вопросы (FAQ)
- Резюме главного инженера-технолога
Плотность тока, скорость подачи и физика плавления электрода
Скорость плавления проволоки определяется суммарным действием тепловыделения в столбе дуги (катодное или анодное падение напряжения) и резистивного джоулева тепла (Q = I2 · R), выделяющегося на свободном вылете электрода (вылет CTWD — Contact Tip to Work Distance). Закон плавления электрода описывается полуэмпирической зависимостью:
где vw — скорость подачи проволоки (Wire Feed Speed, WFS), j — плотность тока в проволоке (А/мм²), L — длина вылета проволоки от контактного наконечника (мм), α и β — коэффициенты, зависящие от химического состава проволоки, природы защитного газа и полярности дуги.
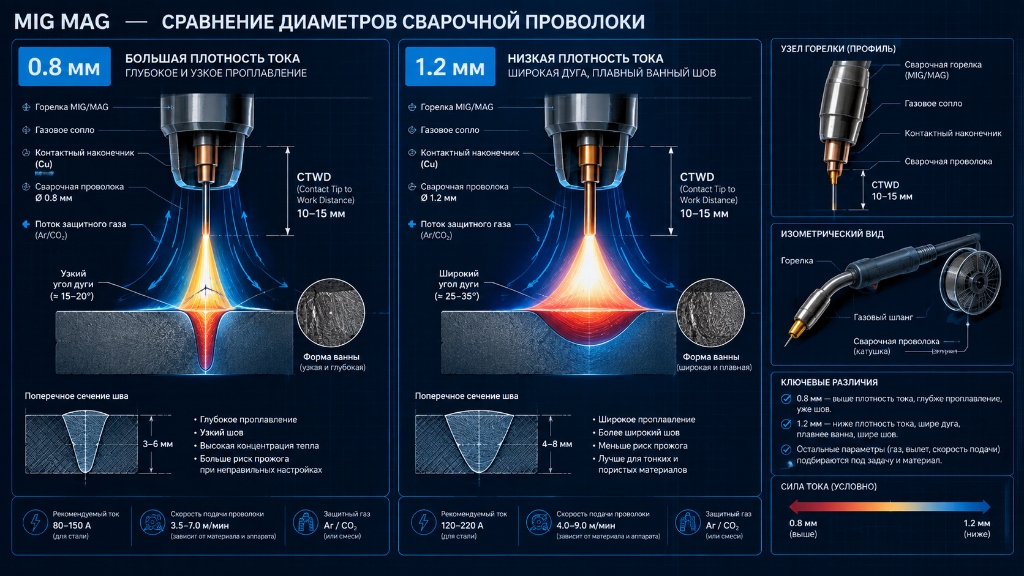
С уменьшением диаметра проволоки площадь ее поперечного сечения падает пропорционально квадрату радиуса. Чтобы получить сварочный ток 160 А на проволоке диаметром 0,8 мм (S ≈ 0,503 мм²), требуется обеспечить плотность тока около 318 А/мм². На проволоке 1,2 мм (S ≈ 1,131 мм²) тот же ток 160 А создаст плотность всего 141 А/мм². Высокая плотность тока обеспечивает мгновенное плавление торца проволоки, более жесткую и концентрированную дугу, но требует существенно большей скорости подачи для удержания стабильной длины дугового промежутка.
Типы переноса электродного металла и граничные параметры диаметров
Диаметр проволоки диктует допустимые диапазоны напряжений и токов, в границах которых формируется устойчивый тип переноса металла:
- Перенос с короткими замыканиями (Short-Circuit Transfer / Dip): Характерен для проволок диаметром 0,6–1,0 мм при токах 40–180 А и напряжении 14–20 В. Торец проволоки контактирует со сварочной ванной с частотой от 20 до 200 Гц. Режим критически важен при сварке тонких листов (0,5–2,0 мм), сварке в потолочном и вертикальном положениях, а также при формировании корневого прохода трубных стыков.
- Крупнокапельный перенос (Globular Transfer): Нестабильная переходная зона, возникающая при превышении критического напряжения коротких замыканий в активных защитных газах (CO2) без выхода в струйный режим. Капли превышают диаметр проволоки в 1,5–3 раза, вызывая взрывное разрушение перемычки и массовое разбрызгивание металла (spatter). Применяется редко и требует подавления динамической индуктивностью сварочного источника.
- Струйный перенос (Spray Arc): Возникает только в защитных смесях с высоким содержанием аргона (Ar ≥ 80%) при превышении порогового значения сварочного тока (Critical Transition Current). Металл отделяется в виде микроскопических капель (сотни в секунду), проходящих вдоль оси столба дуги без замыканий. Для проволоки Ø 1,0 мм переходный ток составляет ≈ 165 А; для Ø 1,2 мм — ≈ 220 А; для Ø 1,6 мм — свыше 290 А. Струйный перенос идеален для стыковых и тавровых соединений металла толщиной от 4–6 мм в нижнем положении.
- Импульсный перенос (Pulsed-Spray Arc): Контролируемый перенос «один импульс — одна капля». Базовый ток поддерживает горение вспомогательной дуги без плавления ванны, а пиковый импульс формирует и отрывает каплю. Позволяет проволокам диаметром 1,0–1,2 мм стабильно работать во всех пространственных положениях на тонких и средних толщинах без риска прожога.
Сводная таблица подбора диаметра, толщины металла и технологических режимов
Ниже представлена инженерная матрица режимов полуавтоматической сварки конструкционных низкоуглеродистых и низколегированных сталей проволокой сплошного сечения марки ER70S-6 (ГОСТ 2246-70 тип СВ-08Г2С) в газовых смесях Ar + 18–20% CO2 (M21 по ISO 14175) и чистом CO2 (C1).
| Толщина листа s, мм | Рекомендуемый диаметр, мм | Сварочный ток I, А | Напряжение дуги U, В | Скорость подачи (WFS), м/мин | Вылет CTWD, мм | Расход газа, л/мин |
|---|---|---|---|---|---|---|
| 0,5 – 0,8 | 0,6 (доп. 0,8) | 30 – 60 | 14,0 – 16,0 | 2,5 – 4,5 | 6 – 8 | 6 – 8 |
| 1,0 – 1,5 | 0,8 | 60 – 110 | 16,0 – 18,5 | 3,5 – 6,5 | 8 – 10 | 8 – 10 |
| 2,0 – 3,0 | 0,8 / 1,0 | 110 – 160 | 18,0 – 21,0 | 5,5 – 9,0 | 10 – 12 | 10 – 12 |
| 4,0 – 5,0 | 1,0 / 1,2 | 160 – 220 | 21,0 – 25,0 | 6,0 – 10,5 | 12 – 15 | 12 – 15 |
| 6,0 – 8,0 | 1,2 | 220 – 290 | 25,0 – 29,0 | 7,0 – 11,5 | 15 – 18 | 14 – 18 |
| 10,0 – 15,0 | 1,2 / 1,6 | 280 – 360 | 29,0 – 34,0 | 6,0 – 10,0 | 18 – 22 | 16 – 20 |
| 16,0 и более | 1,6 | 350 – 480 | 33,0 – 38,0 | 5,0 – 8,5 | 20 – 25 | 18 – 24 |
Для точного определения энергетических параметров шва в зависимости от типа разделки кромок воспользуйтесь интерактивным инструментом Калькулятор режимов MIG/MAG сварки, а также изучите структурированное руководство Таблица сварочного тока для полуавтомата MIG/MAG.
Специфика диаметров по материалам: углеродистая сталь, алюминий, нержавейка и FCAW
Химико-физические свойства сплавов диктуют жесткие ограничения на выбор диаметра электрода:
- Конструкционные стали (СВ-08Г2С / ER70S-6): Диаметр 0,8 мм считается универсальным для автокузовного ремонта и слесарных конструкций из листа до 3 мм. Для машиностроения и монтажных металлоконструкций промышленным стандартом является диаметр 1,2 мм — он гарантирует баланс между производительностью наплавки (Gн до 5–6 кг/ч) и глубиной проплавления при минимальном разбрызгивании.
- Алюминий и его сплавы (ER4043 / AlSi5, ER5356 / AlMg5): Категорически не рекомендуется использовать диаметр 0,8 мм при длине горелки более 2 метров. Алюминиевая проволока обладает крайне низким модулем продольной упругости (E ≈ 70 ГПа) и мгновенно сминается («бородит») в тракте протяжки при малейшем сопротивлении. Базовый промышленный диаметр для сварки алюминиевых сплавов — 1,2 мм (допускается 1,0 мм при тянущих горелках типа Push-Pull или Spool-Gun). Кроме того, высокая теплопроводность алюминия требует быстрого ввода тепла, что недостижимо тонкими диаметрами.
- Аустенитные коррозионностойкие стали (ER308LSi, ER316LSi): Добавка кремния (Si до 0,8–1,0%) повышает жидкотекучесть ванны. Из-за высокого омического сопротивления нержавеющей проволоки и низкого коэффициента теплопроводности вылет проволоки CTWD должен удерживаться строго в пределах 10–12 мм во избежание ее перегрева и деформации до попадания в дугу. Преимущественные диаметры — 0,8 мм (толщины до 2 мм) и 1,0–1,2 мм (толщины свыше 3 мм).
- Порошковые самозащитные проволоки (FCAW-S): Из-за трубчатого строения и наличия флюсового сердечника несущее металлическое сечение порошковой проволоки меньше номинального. Плотность тока в стальной оболочке колоссальна. Наиболее распространенный диаметр — 0,8–0,9 мм для тонких металлов и 1,2–1,6 мм для тяжелых монтажных работ на открытом воздухе. Подробный технологический разбор процессов без применения баллонов приведен в статье Сварка с газом и без газа: технический анализ и рекомендации.
Подготовка тракта подачи: направляющие каналы, ролики и контактные наконечники
Ошибки в согласовании диаметра проволоки с расходными элементами тракта горелки — первопричина сбоев скорости подачи и нестабильности горения дуги:
- Профиль канавок роликов механизма протяжки:
- V-образная канавка: Предназначена исключительно для твердых стальных сплошных проволок (углеродистая, легированная, нержавеющая сталь). Обеспечивает плотный контакт по двум точкам без сплющивания.
- U-образная гладкая канавка: Обязательна для алюминия и меди. Предотвращает срезание стружки и деформацию мягкого металла.
- К-образная канавка (с насечкой/зубчатая): Используется исключительно для порошковых проволок (FCAW), требующих надежного захвата без чрезмерного радиального сдавливания тонкостенной оболочки.
- Направляющий канал (боуден): Для сталей используется спиральный стальной изолированный лайнер. Для алюминиевых и кремнистых бронзовых проволок стальной канал категорически запрещен (он сдирает оксидную пленку и забивает тракт стружкой) — устанавливается графито-тефлоновый или углепластиковый вкладыш, доходящий вплотную к контактному наконечнику.
- Контактный наконечник (Contact Tip): Внутренний диаметр наконечника превышает калибр проволоки на величину термического зазора. Для стали этот допуск составляет 0,1–0,15 мм. Для алюминия применяются специализированные наконечники с маркировкой «Al» — их внутренний диаметр увеличен на 0,2–0,3 мм, компенсируя высокий коэффициент термического расширения алюминия (при нагреве стандартный медный наконечник мгновенно заклинивает алюминиевую нить).
Типичные технологические ошибки сварщиков при выборе проволоки
- Попытка варить металл 8–10 мм проволокой 0,8 мм: Желание «сэкономить на замене катушки» приводит к отсутствию сплавления по кромкам (lack of fusion). Из-за малой площади теплопередачи от тонкой капли ванна застывает быстрее, чем расплавляется массивная холодная кромка скоса.
- Использование проволоки 1,2 мм на слабом однофазном аппарате: Источник на 160–180 А не способен преодолеть пороговый ток перехода в струйный режим для 1,2 мм. Сварщик вынужден работать в нестабильном капельном режиме с диким разбрызгиванием и неравномерным формированием чешуйчатости.
- Несоответствие диаметра наконечника: Установка проволоки 0,8 мм в изношенный наконечник 1,0 мм приводит к потере стабильного электрического контакта, блужданию пятна контакта по длине втулки, микродугам внутри наконечника и постоянным хлопкам с отрывом дуги.
Часто задаваемые вопросы (FAQ)
Вопрос: Можно ли варить кузовной металл толщиной 0,7 мм проволокой 1,0 мм?
Ответ: Теоретически на предельно низких токах это возможно, но на практике приведет к мгновенным прожогам и короблению тонкого листа. Для кузовного ремонта оптимальна проволока диаметром 0,6 или 0,8 мм, работающая на напряжениях 14–16 В в режиме микро-КЗ.
Вопрос: Почему алюминиевая проволока 0,8 мм постоянно заминается перед входом в канал?
Ответ: Тонкий алюминий имеет крайне малую жесткость на изгиб. Замените диаметр на 1,2 мм (он проходит без проблем), поставьте тефлоновый канал диаметром 1,5 мм, ролики с U-профилем и ослабьте прижимной винт до минимально достаточного уровня.
Вопрос: Как диаметр влияет на расход защитного газа?
Ответ: Косвенно. С увеличением диаметра растут ток и ширина сварочной ванны. Для проволоки 0,8 мм достаточно сопла 12 мм и расхода 8–10 л/мин. Для проволоки 1,6 мм на токах 350 А требуется широкое коническое сопло 16–19 мм и подача газа 18–22 л/мин для надежной ламинарной защиты жидкого зеркала расплава.
Итоги
Диаметр сварочной проволоки — фундамент, на котором строится технологическая карта сварки (WPS). Базовое правило: диаметр выбирается исходя из толщины свариваемого металла, пространственного положения шва и доступной мощности источника питания. Для толщин до 3 мм универсальным решением остается проволока 0,8 мм; для промышленных металлоконструкций средних и больших толщин безальтернативным фаворитом выступает диаметр 1,2 мм. Попытка компенсировать неподходящий диаметр проволоки экстремальными настройками источника неизбежно приводит к металлургическому браку сварного соединения.