Технологический выбор покрытых металлических электродов для ручной дуговой сварки (MMA / способ 111 по ГОСТ Р ИСО 4063) базируется на достижении равнопрочности сварного соединения с основным металлом, обеспечении требуемой хладостойкости и трещиностойкости наплавленного металла. При сварке несущих металлоконструкций из углеродистых (Ст3сп, Сталь 20) и низколегированных конструкционных сталей (09Г2С, 10ХСНД, 17Г1С) механические свойства металла шва определяются типом электрода по ГОСТ 9467-75 и химическим составом его покрытия. Ошибочное назначение марки электрода приводит к водородному охрупчиванию околошовной зоны, формированию кристаллизационных трещин или преждевременному хрупкому разрушению конструкций при отрицательных климатических температурах.
Содержание статьи
- Классификация электродов по ГОСТ 9467-75 и AWS A5.1 / A5.5
- Металлургические различия типов покрытий: основное, рутиловое, целлюлозное
- Критерии выбора под марки конструкционных и легированных сталей
- Расчет эквивалента углерода и предотвращение холодных трещин
- Сводная таблица подбора электродов и режимов сварки
- Часто задаваемые вопросы (FAQ)
- Итоги
Классификация электродов по ГОСТ 9467-75 и AWS A5.1 / A5.5
В отечественной нормативной базе классифицирующим признаком выступает тип электрода, обозначаемый литерой «Э» с числовым индексом, отражающим гарантированный минимальный предел прочности наплавленного металла на разрыв в кгс/мм² (например, Э42 — 420 МПа, Э46 — 460 МПа, Э50А — 500 МПа). Буква «А» в суффиксе типа (Э42А, Э50А) указывает на повышенные пластические свойства и ударную вязкость шва за счет глубокого металлургического раскисления и низкого содержания диффузионного водорода.
Американский стандарт AWS A5.1 классифицирует углеродистые электроды четырех- или пятизначным кодом вида E7018. Индекс E обозначает штучный электрод; первые две цифры умножаются на 1000 для получения минимального предела прочности на растяжение в фунтах на квадратный дюйм (psi): 70 ksi соответствует ≈ 485–490 МПа; третья цифра указывает на допустимые пространственные положения (1 — все положения, 2 — только нижнее и горизонтальное на плоскости); четвертая цифра (в сочетании с третьей) регламентирует состав покрытия, род сварочного тока и полярность.
Металлургические различия типов покрытий: основное, рутиловое, целлюлозное
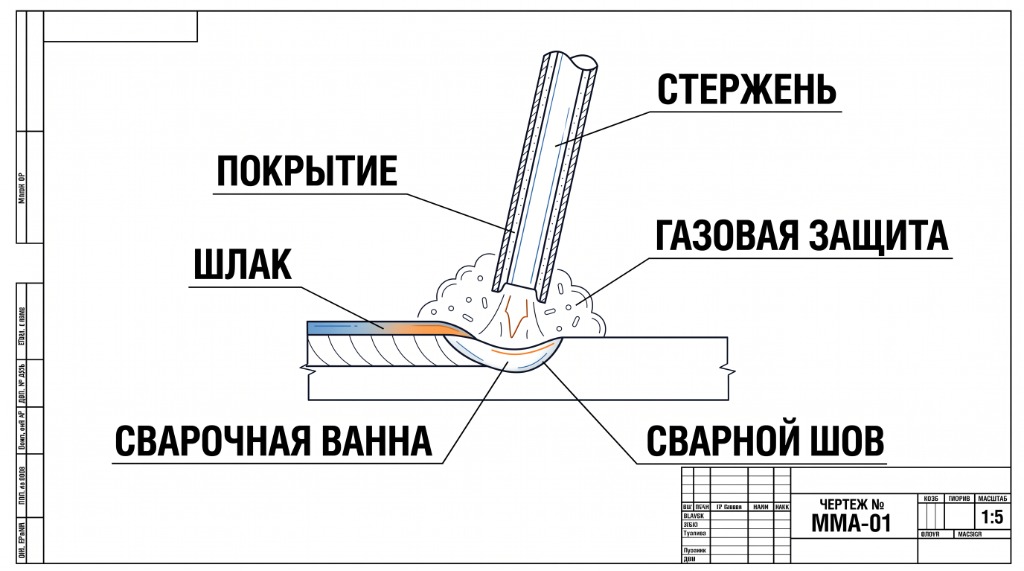
Тип электродного покрытия определяет термодинамику реакций в сварочной ванне, газовую защиту расплавленного металла и концентрацию растворенных газов (водорода, азота, кислорода):
- Основное покрытие (Б по ГОСТ 9466-75, EXX15/EXX16/EXX18 по AWS): Компоненты на основе карбонатов кальция и магния (мрамор CaCO3, доломит) и плавикового шпата (флюорит CaF2). При диссоциации карбонатов выделяются CO и CO2, создающие безазотистую защитную атмосферу с нулевым парциальным давлением паров воды. Шлак имеет основный характер (высокая основность B > 2), связывает фосфор и серу. Металл шва обладает повышенной ударной вязкостью (KCV ≥ 34–59 Дж/см² при −40 °C) и экстремально низким диффузионным водородом ([H]дифф ≤ 4–5 мл/100 г). Электроды требуют постоянного тока обратной полярности (DCEP) и короткой дуги; склонны к образованию пор при зажигании на окисленной кромке или при увлажнении обмазки.
- Рутиловое покрытие (Р по ГОСТ 9466-75, EXX13 по AWS): Базируется на диоксиде титана (концентрат рутила TiO2). Обеспечивает устойчивое горение дуги от источников переменного тока (AC) с напряжением холостого хода Uхх ≥ 50 В. Шлак титанатного типа имеет низкое межфазное натяжение, гарантируя мелкочешуйчатый рисунок шва и самоотделение шлаковой корки. Рутиловые электроды некритичны к вторичной окалине и поверхностной ржавчине, но обеспечивают низкую ударную вязкость при отрицательных температурах (KCV при −20 °C нестабильна и редко превышает 25–35 Дж/см²), поэтому запрещены для ответственных несущих конструкций по СП 16.13330.
- Целлюлозное покрытие (Ц по ГОСТ 9466-75, EXX10/EXX11 по AWS): Содержит до 30–40% органических соединений (целлюлоза, мука). При сгорании органика выделяет интенсивный поток газов (H2, CO), создавая мощное гидродинамическое давление дуги. Позволяет вести производительную сварку вертикальных швов сверху вниз («на спуск») при прокладке магистральных трубопроводов, но насыщает наплавленный металл водородом ([H]дифф до 25–35 мл/100 г), что требует немедленного наложения заполняющих слоев для термической дегазации.
Критерии выбора под марки конструкционных и легированных сталей
Для низкоуглеродистых сталей рядового назначения (Ст2, Ст3кп, Сталь 10) используются электроды типа Э46 (ОК 46.00, АНО-4, МР-3). При переходе к низколегированным сталям северного исполнения (09Г2С, 10Г2С1, 15ХСНД) критическим параметром становится сопротивление хрупкому разрушению при климатических минусовых температурах: нормативная документация предписывает тип Э50А (УОНИ-13/55, LB-52U, OK 48.00).
Для хромомолибденовых теплоустойчивых сталей (12МХ, 12Х1МФ), работающих при температурах пара до 540–560 °C, применяются легированные электроды по ГОСТ 9467-75 типов Э-09Х1М, Э-09Х1МФ (марки ТМЛ-1У, ЦЛ-20, ТМЛ-3У), наплавленный металл которых легирован молибденом (0.5–1.0%) и ванадием (0.15–0.35%) для обеспечения длительной ползучестойкости. Аустенитные коррозионностойкие стали типа 12Х18Н10Т и AISI 321 сваривают электродами по ГОСТ 10052-75 (тип Э-08Х19Н10Г2Б, марка ЦЛ-11) со стабилизацией ниобием для подавления карбидообразования хрома.
Расчет эквивалента углерода и предотвращение холодных трещин
Для предотвращения образования холодных трещин (HICC — Hydrogen Induced Cold Cracking) в зоне термического влияния (ЗТВ) легированных сталей рассчитывают углеродный эквивалент по методике Международного института сварки (IIW):
При значении Cэкв > 0.40% для толщин проката свыше 20 мм обязателен предварительный и сопутствующий подогрев кромок до 120–200 °C (рассчитать нормативную температуру под массу и химический состав проката можно через онлайн-калькулятор углеродного эквивалента), а также применение электродов исключительно с основным покрытием, обеспечивающих уровень водорода H4 по AWS (диффузионный водород [H]дифф ≤ 4 мл на 100 г наплавленного металла).
Сводная таблица подбора электродов и режимов сварки
Для точной настройки силы тока с учетом пространственного положения и толщины металла воспользуйтесь онлайн-калькулятором режимов ручной дуговой сварки (MMA).
| Марка электрода | Тип (ГОСТ / AWS) | Вид покрытия | Назначение (марки стали) | Механические свойства (Re / Rm / KCV) | Режим тока на Ø 3.2 мм, А |
|---|---|---|---|---|---|
| МР-3 | Э46 / E6013 | Рутиловое (Р) | Ст3сп, Сталь 10, Сталь 20 (неответственные) | Re ≥ 360 МПа, Rm ≥ 460 МПа, KCU ≥ 78 Дж/см² (+20 °C) | 100–140 (AC / DC±) |
| ОК 46.00 | Э46 / E6013 | Рутил-целлюлозное (РЦ) | Ст3пс, Ст3сп, профильная труба, тонкий лист | Re ≥ 380 МПа, Rm ≥ 470 МПа, KCV ≥ 35 Дж/см² (−20 °C) | 90–130 (AC / DC±) |
| АНО-21 | Э46 / E6013 | Рутиловое (Р) | Углеродистые стали толщиной 1.5–4.0 мм, резервуары | Re ≥ 370 МПа, Rm ≥ 460 МПа, KCU ≥ 78 Дж/см² (+20 °C) | 95–135 (AC / DC±) |
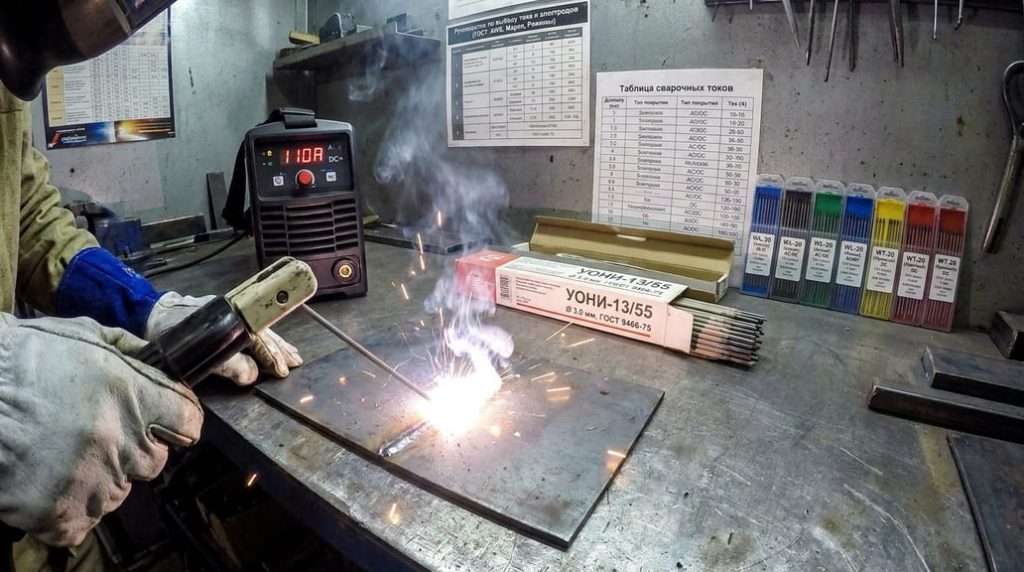
| УОНИ-13/55 | Э50А / E7015 | Основное (Б) | 09Г2С, 10ХСНД, Сталь 20, мостовые балки | Re ≥ 420 МПа, Rm ≥ 510 МПа, KCV ≥ 59 Дж/см² (−40 °C) | 100–130 (DCEP) |
| LB-52U | Э50А / E7016 | Основное с пониженным водородом | 09Г2С, 17Г1С, корневые слои труб по ГОСТ 16037-80 | Re ≥ 440 МПа, Rm ≥ 530 МПа, KCV ≥ 90 Дж/см² (−40 °C) | 80–115 (DCEP / DCEN) |
| ЦЛ-20 | Э-09Х1МФ / E8015-B2L | Основное (Б) | 12Х1МФ, 15Х1М1Ф (паропроводы до 565 °C) | Re ≥ 440 МПа, Rm ≥ 540 МПа, KCV ≥ 49 Дж/см² (0 °C) | 100–125 (DCEP) |
| ЦЛ-11 | Э-08Х19Н10Г2Б / E347-15 | Основное (Б) | 12Х18Н10Т, 08Х18Н12Т, AISI 321 (коррозионные среды) | Re ≥ 400 МПа, Rm ≥ 560 МПа, KCV ≥ 78 Дж/см² (+20 °C) | 80–110 (DCEP) |
Часто задаваемые вопросы (FAQ)
Вопрос: В чем технологическое отличие LB-52U от стандартного УОНИ-13/55 при формировании корня трубы?
Ответ: LB-52U (классификация AWS E7016) имеет модифицированное покрытие с добавками, стабилизирующими дугу при низком токе (от 60–75 А для Ø 2.6 мм). Это дает мягкое горение, контролируемый перенос капель без коротких замыканий и формирует равномерный обратный валик без внутреннего провисания и карманов, тогда как УОНИ-13/55 (E7015) требует более жесткого ведения дуги и на токах ниже 85 А склонен к затуханию и залипанию.
Вопрос: Почему электроды типа УОНИ-13/55 дают нестабильную дугу на переменном токе (AC)?
Ответ: В основном покрытии отсутствуют легкоионизирующие элементы щелочных металлов (калий, натрий введены только в виде силикатного связующего), а плавиковый шпат (CaF2) содержит фтор, который связывает электроны в отрицательные ионы, резко деионизируя дуговой столб. При переходе переменного синусоидального тока через нулевое значение повторное зажигание дуги блокируется, что вызывает ее прерывание. Для сварки на переменном токе используют специализированные марки основного типа (например, УОНИ-13/55К) или инверторы с высоким Uхх ≥ 70 В.
Вопрос: Почему запрещено применять рутиловые электроды МР-3 для конструкций северного исполнения?
Ответ: Металл шва, наплавленный рутиловыми электродами, содержит повышенное количество кислорода в виде оксидных включений TiO2 и FeO, а также более 10–15 мл/100 г диффузионного водорода. Это смещает температуру перехода стали из вязкого состояния в хрупкое (критическую температуру хрупкости Tкж) в диапазон от −10 до 0 °C. При воздействии климатических температур до −40 °C ударная вязкость резко падает ниже браковочного порога 29 Дж/см², что приводит к лавинообразному хрупкому разрушению сварных швов под нагрузкой.
Вопрос: Как выбрать диаметр электрода в зависимости от толщины свариваемого листа?
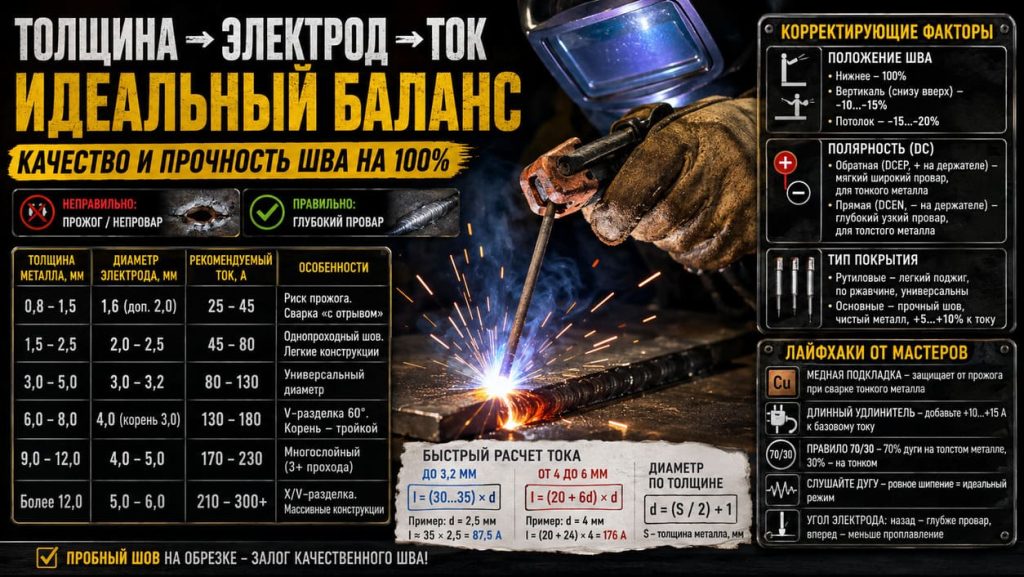
Ответ: Для стыковых соединений при толщине металла 1.5–2.0 мм используют электроды диаметром 1.6–2.0 мм; при толщине 3.0 мм — электрод Ø 2.5–3.0 мм. Для толщин 4–12 мм выбор электрода на проходы заполнения ограничивается Ø 3.2–4.0 мм. При толщинах свыше 12 мм электроды Ø 5.0 мм применяются исключительно в нижнем положении для заполняющих слоев из-за гидродинамической нестабильности крупной сварочной ванны на вертикали и потолке. Подробный регламент и нормативы расхода приведены в руководстве по подбору диаметра электрода под толщину металла.
Итоги
- Тип электрода по ГОСТ 9467-75 регламентирует механическую прочность сварного соединения, где марки с литерой «А» (Э50А) гарантируют сохранение вязкости KCV ≥ 34 Дж/см² при экстремальных температурах до −40 °C.
- Основное покрытие обеспечивает минимальную концентрацию диффузионного водорода ([H]дифф ≤ 4 мл/100 г), предотвращая водородное растрескивание сталей с углеродным эквивалентом Cэкв > 0.40%.
- Рутиловые электроды (МР-3, ОК 46.00) предназначены для низкоуглеродистых сталей в неответственных конструкциях с ограничениями по минимальной температуре эксплуатации не ниже −20 °C.
- Для коррозионностойких и теплоустойчивых сталей определяющим фактором выбора является эквивалентность легирования наплавленного металла (Cr, Ni, Mo, Nb) химическому составу базового проката.